Чёрную сталь варят в углекислоте, видимый шов — в смеси аргона с углекислотой, алюминий — в чистом аргоне. Разберём расход в литрах и в баллонах, подбор редуктора с ротаметром и то, почему редуктор обмерзает на больших токах.
Короткий ответ
Для чёрной стали полуавтоматом варят в углекислоте — это самый дешёвый и самый распространённый вариант. Если важен вид шва и мало брызг, берут смесь аргона с углекислотой (обычно 82/18 или 80/20). Чистый аргон нужен только для алюминия и для аргонодуговой сварки TIG, для обычной стали он не подходит: дуга становится нестабильной, а шов — узким и «бугристым».
| Что варите | Газ | Почему так |
|---|---|---|
| Чёрная сталь, конструкции, ворота | CO₂ (углекислота) | Дешевле всего, глубокое проплавление. Больше брызг |
| Кузовное железо, видимый шов | Смесь Ar 80–82% + CO₂ 18–20% | Меньше брызг, шов ровнее, меньше зачистки |
| Нержавейка полуавтоматом | Смесь Ar + 2% CO₂ или Ar + O₂ | Чистая углекислота науглероживает шов |
| Алюминий полуавтоматом | Чистый аргон | Любая примесь CO₂ разрушает шов |
| Аргонодуговая сварка TIG | Чистый аргон | Вольфрамовый электрод в CO₂ сгорает |
| Порошковая самозащитная проволока | Газ не нужен | Защиту даёт сама проволока |
Дальше — сколько газа уходит на самом деле, какой баллон на сколько хватает, что ставить на баллон и почему редуктор обмерзает.
Углекислота или смесь: что меняется на практике
Разница не в том, «сварится или нет» — сварится и там, и там. Разница в количестве работы после сварки и в том, как шов выглядит.
Углекислота. При высокой температуре CO₂ частично распадается, и в зоне дуги появляется кислород. Капля металла переносится крупно, разбрызгивание сильнее, шов выпуклый. Зато проплавление глубокое — это полезно на толстом металле и на не идеально зачищенных кромках. Баллон углекислоты стоит заметно дешевле аргоновой смеси, и для забора, ворот, рамы или каркаса это ровно то, что нужно.
Смесь аргона с углекислотой. Аргон стабилизирует дугу, перенос металла становится мелкокапельным, брызг в разы меньше. Шов аккуратнее, зачистки меньше, на тонком металле меньше шансов прожечь. Это стандарт для кузовного ремонта и для всего, что потом видно. Платят за это ценой газа: смесь дороже углекислоты.
Практическое правило: если после сварки шов всё равно будет зачищаться болгаркой и его закроет краска или грунт — углекислоты достаточно. Если шов остаётся на виду или металл тоньше 1,5 мм — берите смесь, она окупится сэкономленным временем на зачистке и меньшим количеством прожогов.
Сколько газа уходит
Расход задаётся не «на глаз», а по диаметру проволоки и току. Ориентиры, с которых начинают:
| Диаметр проволоки | Сварочный ток | Расход газа | Диаметр сопла |
|---|---|---|---|
| 0,8 мм | до 120 А | 7–9 л/мин | 12 мм |
| 0,8–1,0 мм | 120–180 А | 9–12 л/мин | 12–14 мм |
| 1,0–1,2 мм | 180–250 А | 12–15 л/мин | 14–16 мм |
| 1,2–1,6 мм | 250–350 А | 15–20 л/мин | 16–19 мм |
Перевести это в баллоны просто. При расходе 10 литров в минуту за час работы дуги уходит 0,6 м³ газа. Но дуга горит не всё время: в обычной работе с перерывами на подгонку и зачистку чистое время горения — около трети смены.
| Баллон | Сколько газа | Хватит при 10 л/мин |
|---|---|---|
| Углекислота, 40 л (24 кг) | около 12 м³ | примерно 20 часов чистой сварки |
| Углекислота, 20 л (12 кг) | около 6 м³ | около 10 часов |
| Аргон или смесь, 40 л при 150 бар | около 6 м³ | около 10 часов |
| Аргон или смесь, 10 л при 150 бар | около 1,5 м³ | 2–2,5 часа |
Второй способ посчитать — на килограмм проволоки: в среднем уходит 0,7–1,2 м³ защитного газа на 1 кг наплавленного металла. То есть стандартная пятикилограммовая катушка проволоки 0,8 мм «съедает» примерно половину сорокалитрового баллона углекислоты.
Разница между 40-литровым и 10-литровым баллоном на практике куда больше, чем кажется по объёму. Маленький баллон удобно возить, но при выездной работе он кончается в середине дня, а заправка стоит почти столько же, сколько у большого.
Что ставится на баллон
Между баллоном и горелкой всегда стоят две вещи: то, что снижает давление, и то, что показывает расход. В дешёвом варианте это один прибор, в правильном — тоже один, но с ротаметром.
- Редуктор с манометрами. Показывает давление в баллоне и давление на выходе. По второму манометру расход определяют косвенно, и это неточно. Для углекислоты это классический редуктор УР-6: простой, недорогой, работает годами.
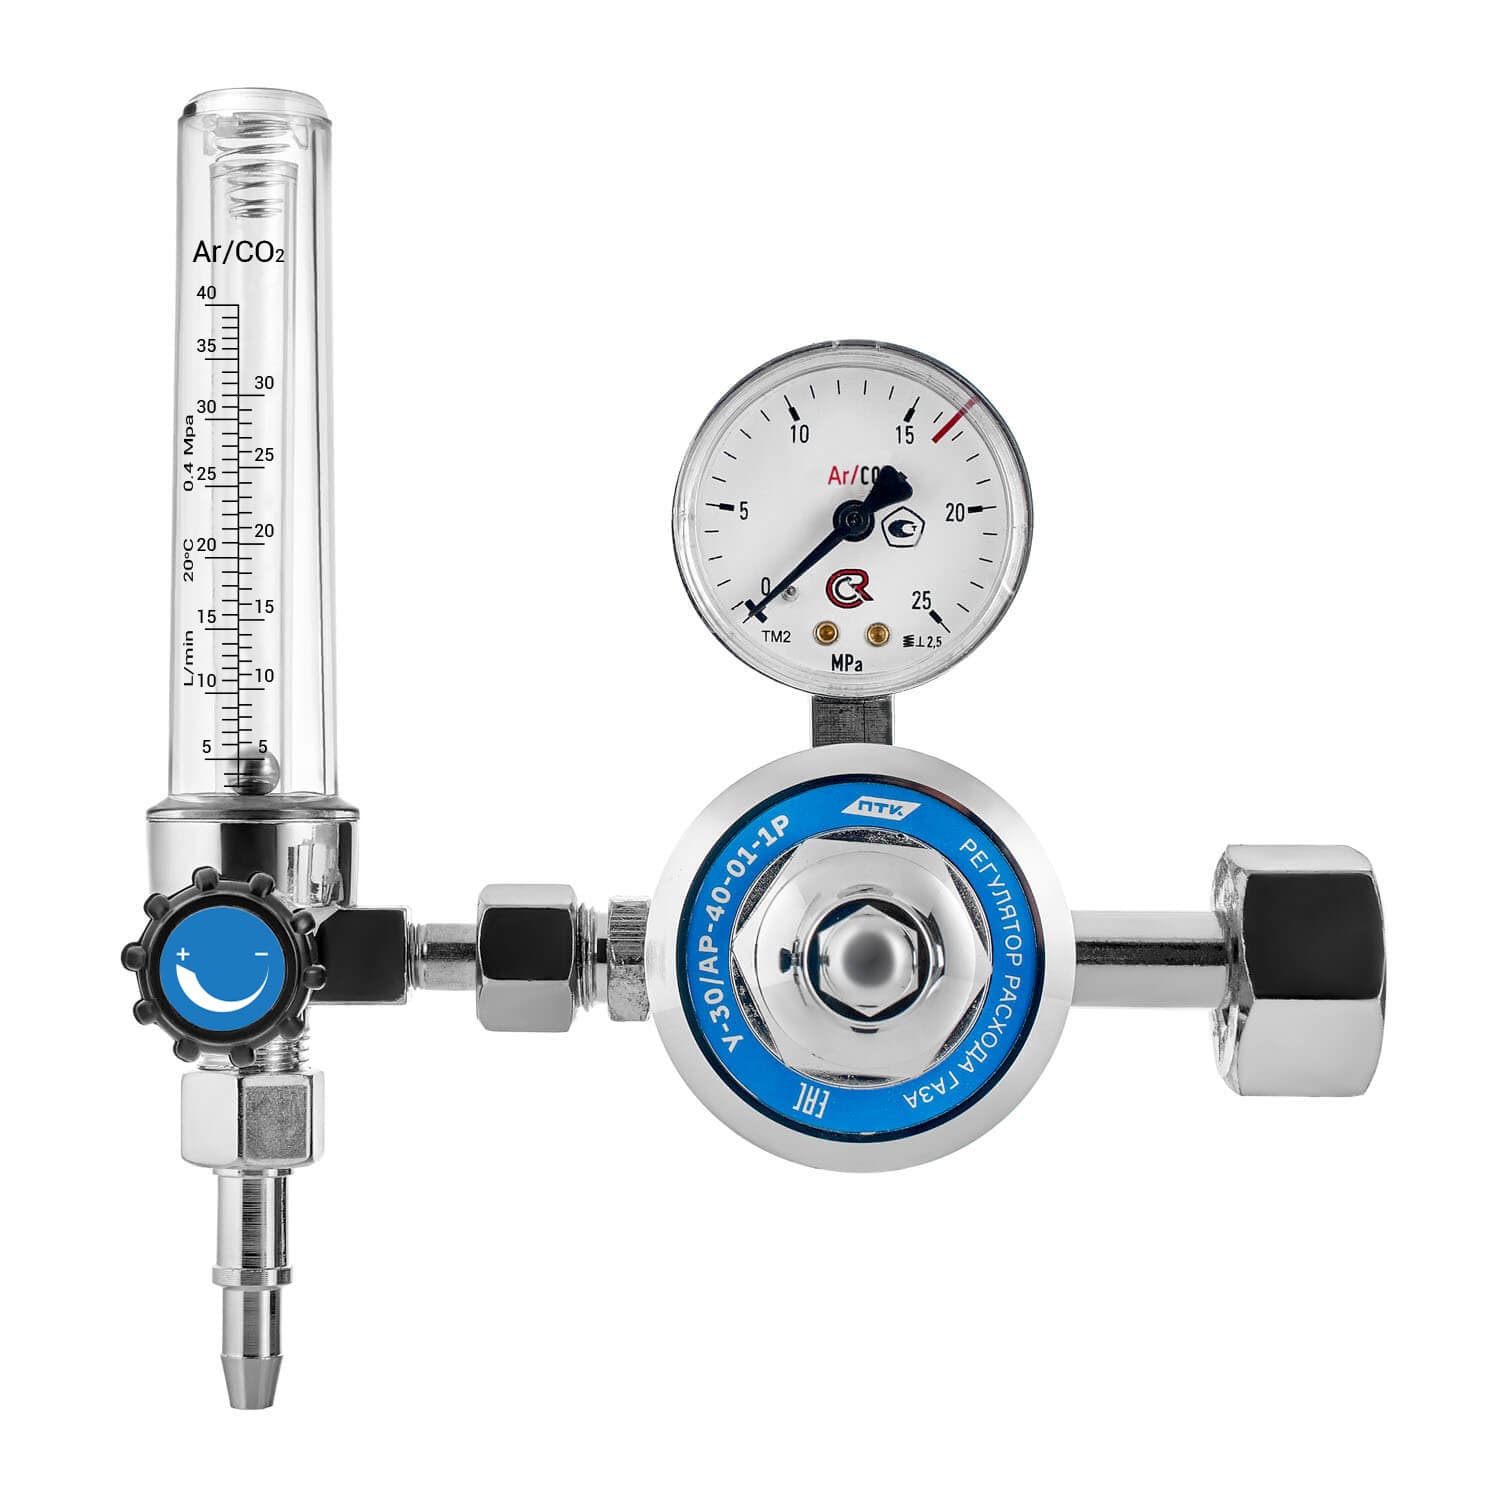
- Регулятор с ротаметром. Поплавок в прозрачной колбе показывает расход прямо в литрах в минуту — то число, которое и нужно выставить. Это семейство У-30/АР-40: именно его чаще всего берут к полуавтомату.
- Подогреватель газа. Нужен только для углекислоты и только при больших расходах. Объяснение ниже.
Что из этого есть у нас и сколько стоит:
- Регулятор расхода газа У-30/АР-40-01-1Р — ротаметр на один газ, самый ходовой вариант к бытовому полуавтомату.
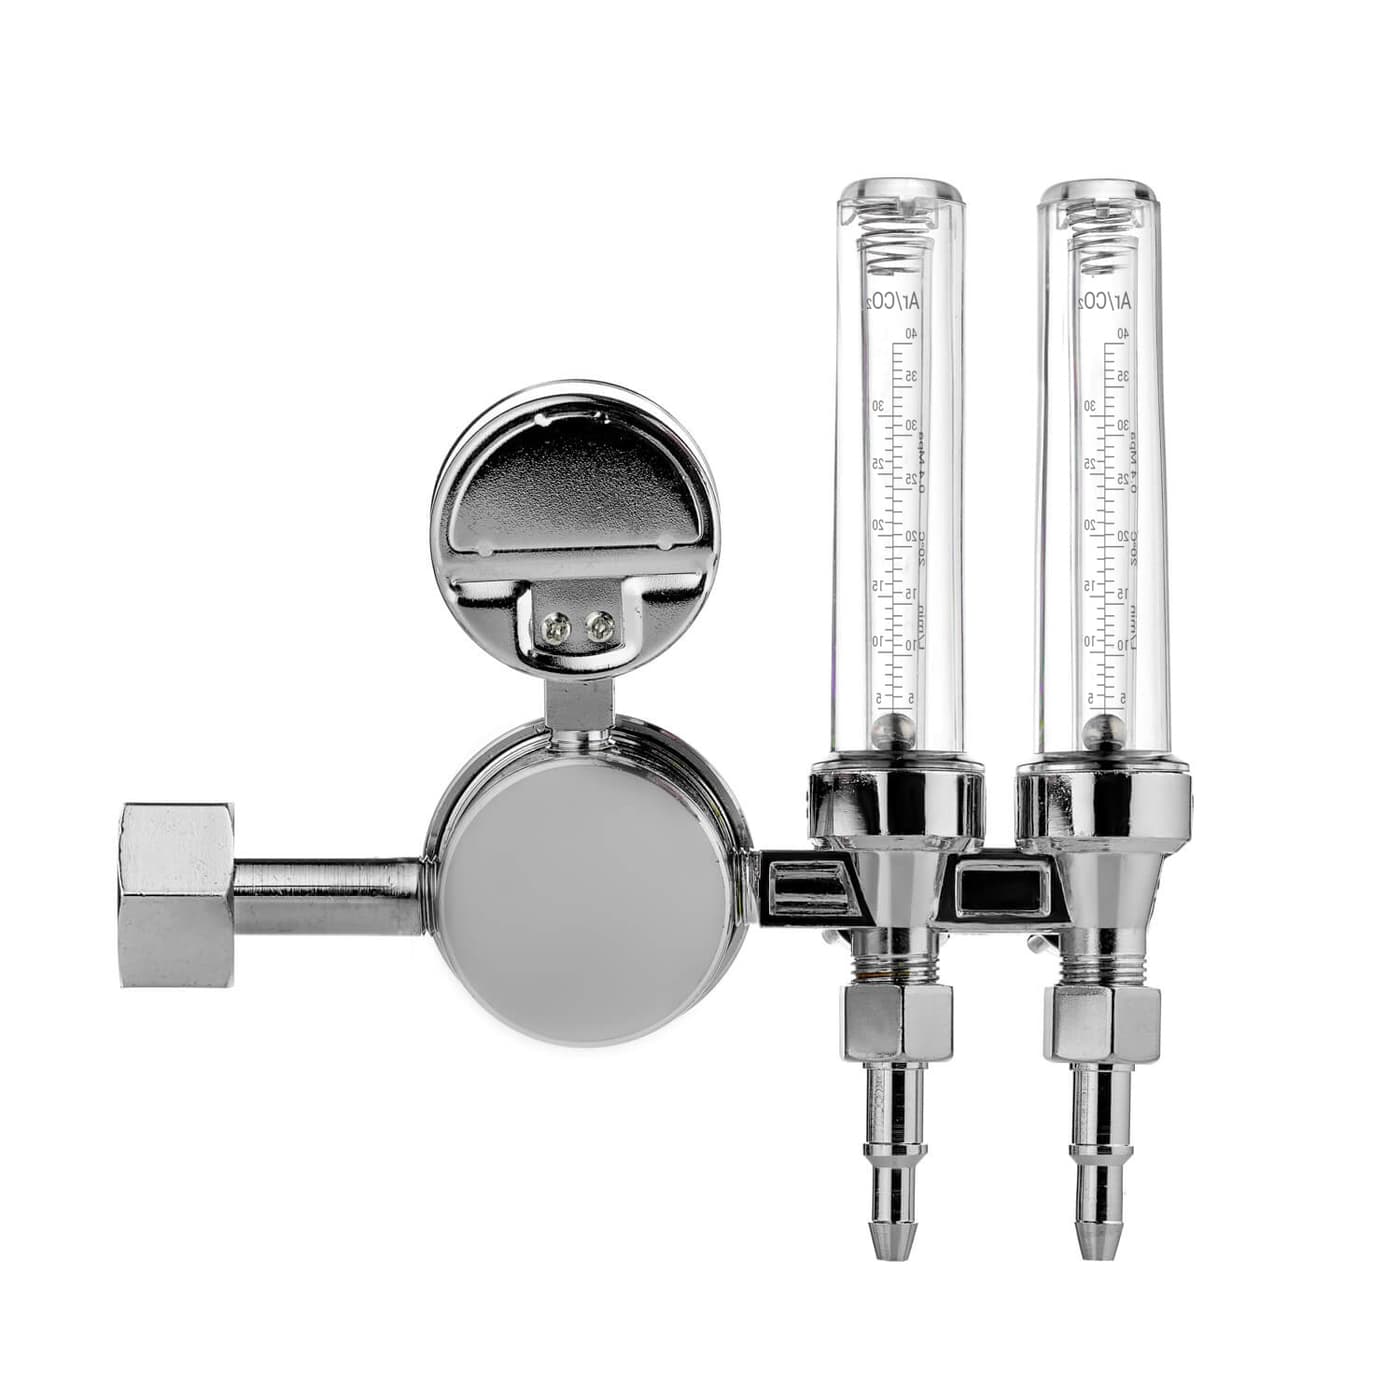
- Регулятор У-30/АР-40-01-2Р — с двумя ротаметрами, когда работают и в углекислоте, и в смеси.
- Регулятор У-30/АР-30-1Р МИНИ — компактный, для выездной работы и маленьких баллонов.
- Редуктор углекислотный УР-6-6М — классика для СО₂, когда ротаметр не нужен.
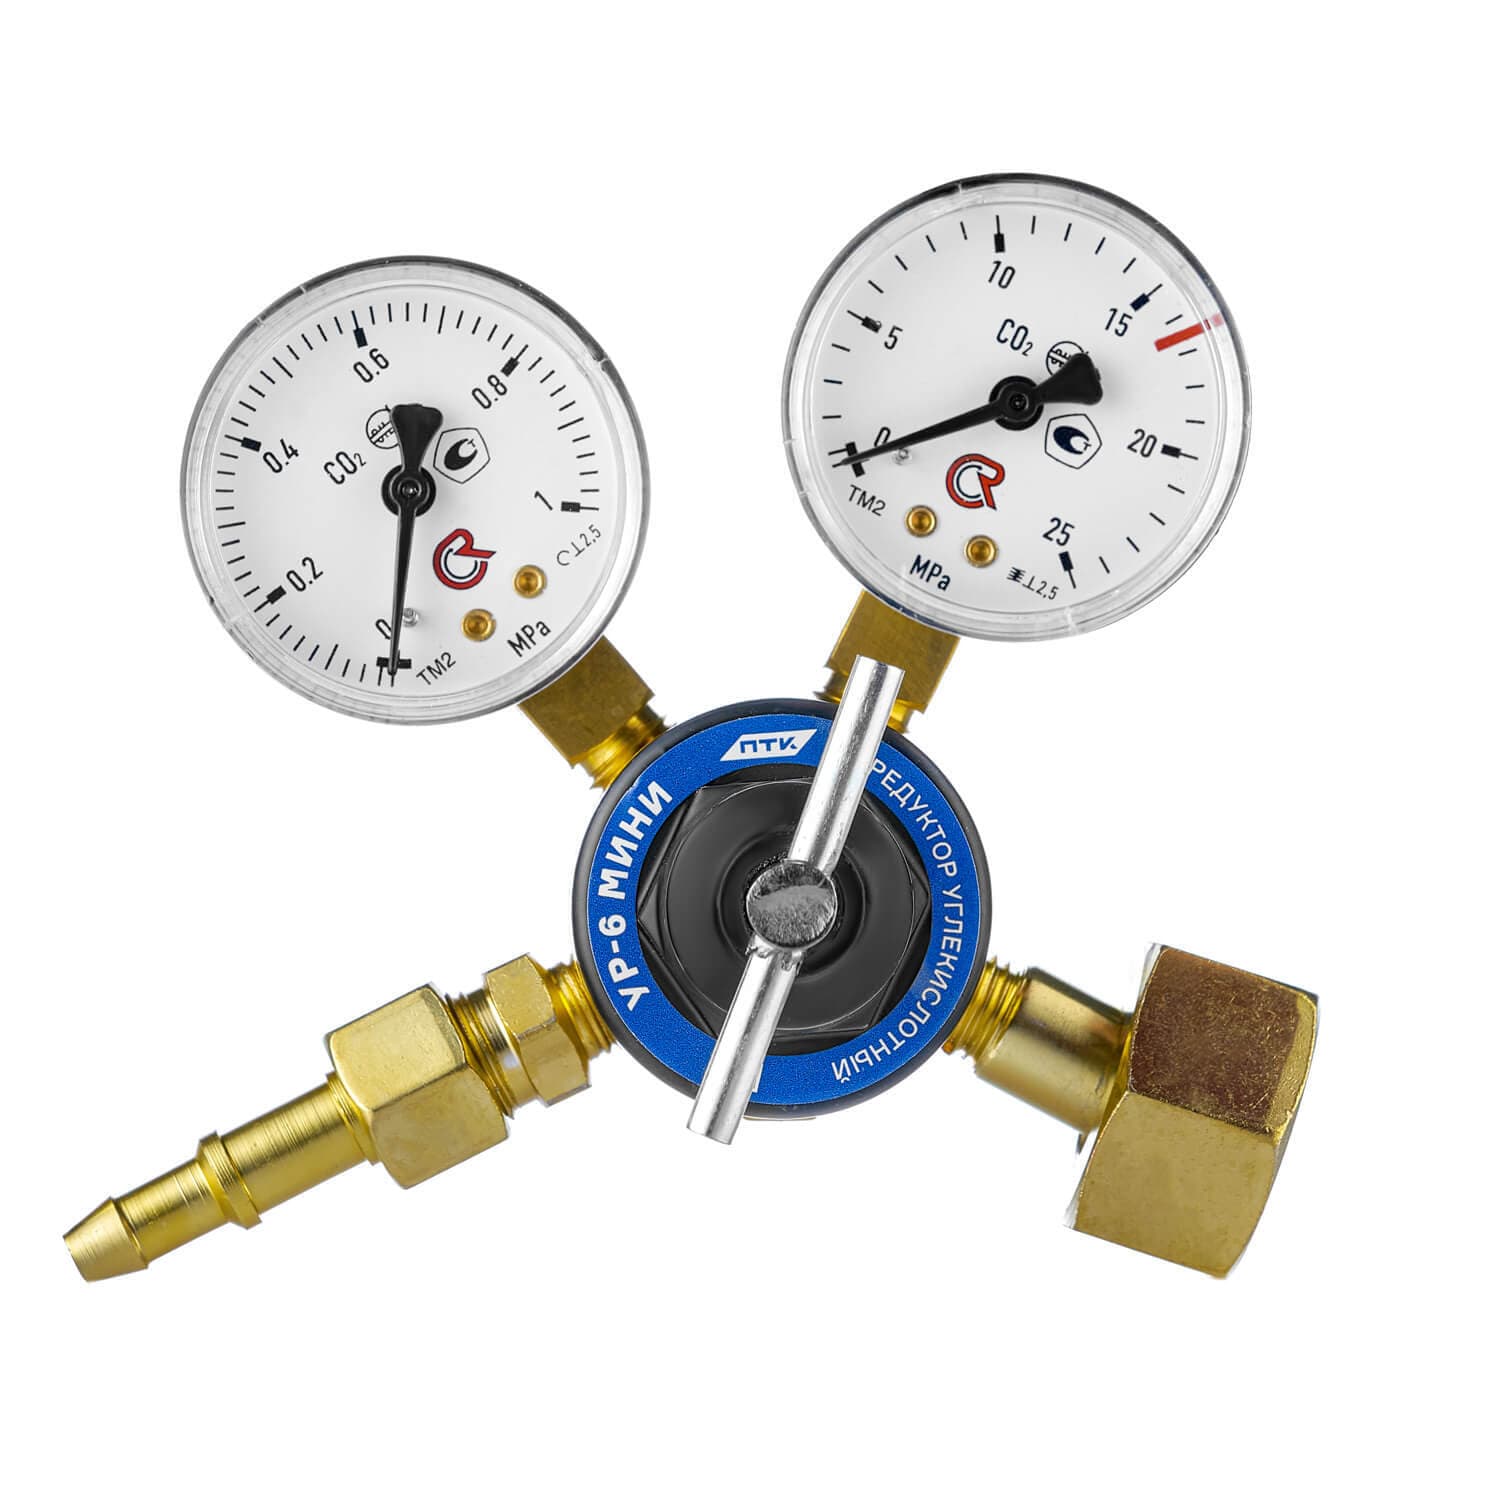
- Редуктор углекислотный УР-6 МИНИ — тот же принцип в компактном корпусе.
Почему редуктор обмерзает
Это главный вопрос по углекислоте, и он пугает новичков. В баллоне CO₂ находится в жидком виде. Когда газ проходит через редуктор и резко расширяется, он сильно охлаждается — закон физики, а не брак прибора. При расходе до 10–12 литров в минуту это незаметно. Выше — на редукторе появляется иней, расход начинает плавать, а в шве появляются поры, потому что защита идёт рывками.
Лечится это подогревателем газа: небольшим устройством на 24 или 36 вольт, которое ставится перед редуктором и питается от сварочного аппарата. Если вы варите проволокой 0,8–1,0 мм на бытовом аппарате, подогреватель вам не нужен. Если работаете проволокой 1,2 мм на токах за 200 ампер в постоянном режиме — нужен.
Смесители: когда проще смешивать самому
Готовая смесь продаётся в баллонах, но её заправка дороже углекислоты примерно вдвое. Если сварка идёт каждый день, выгоднее держать два баллона — аргон и углекислоту — и смешивать газ на месте. Этим занимается смеситель: он берёт газ из двух баллонов и выдаёт на горелку нужную пропорцию.
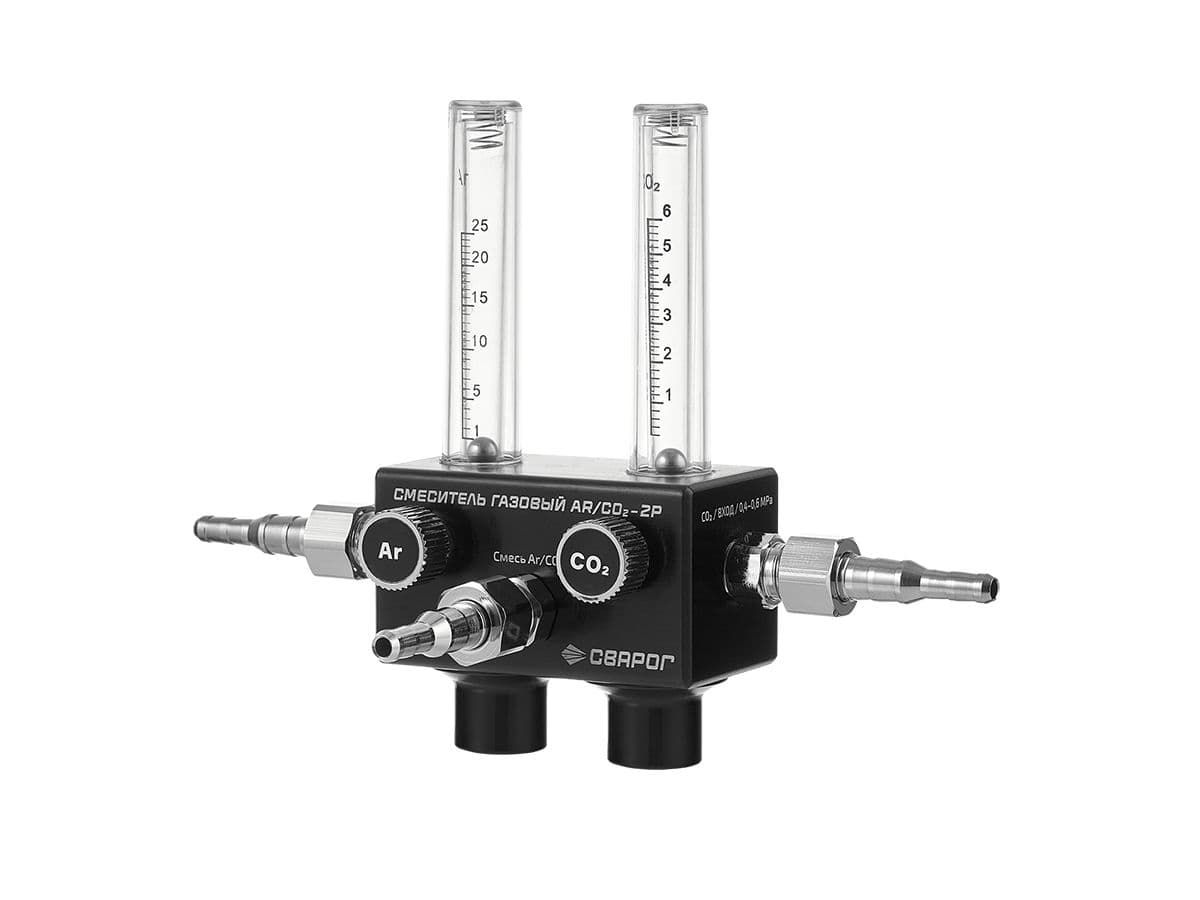
- Смеситель газовый Ar/CO₂ 2Р Сварог — с двумя ротаметрами, пропорция выставляется вручную.
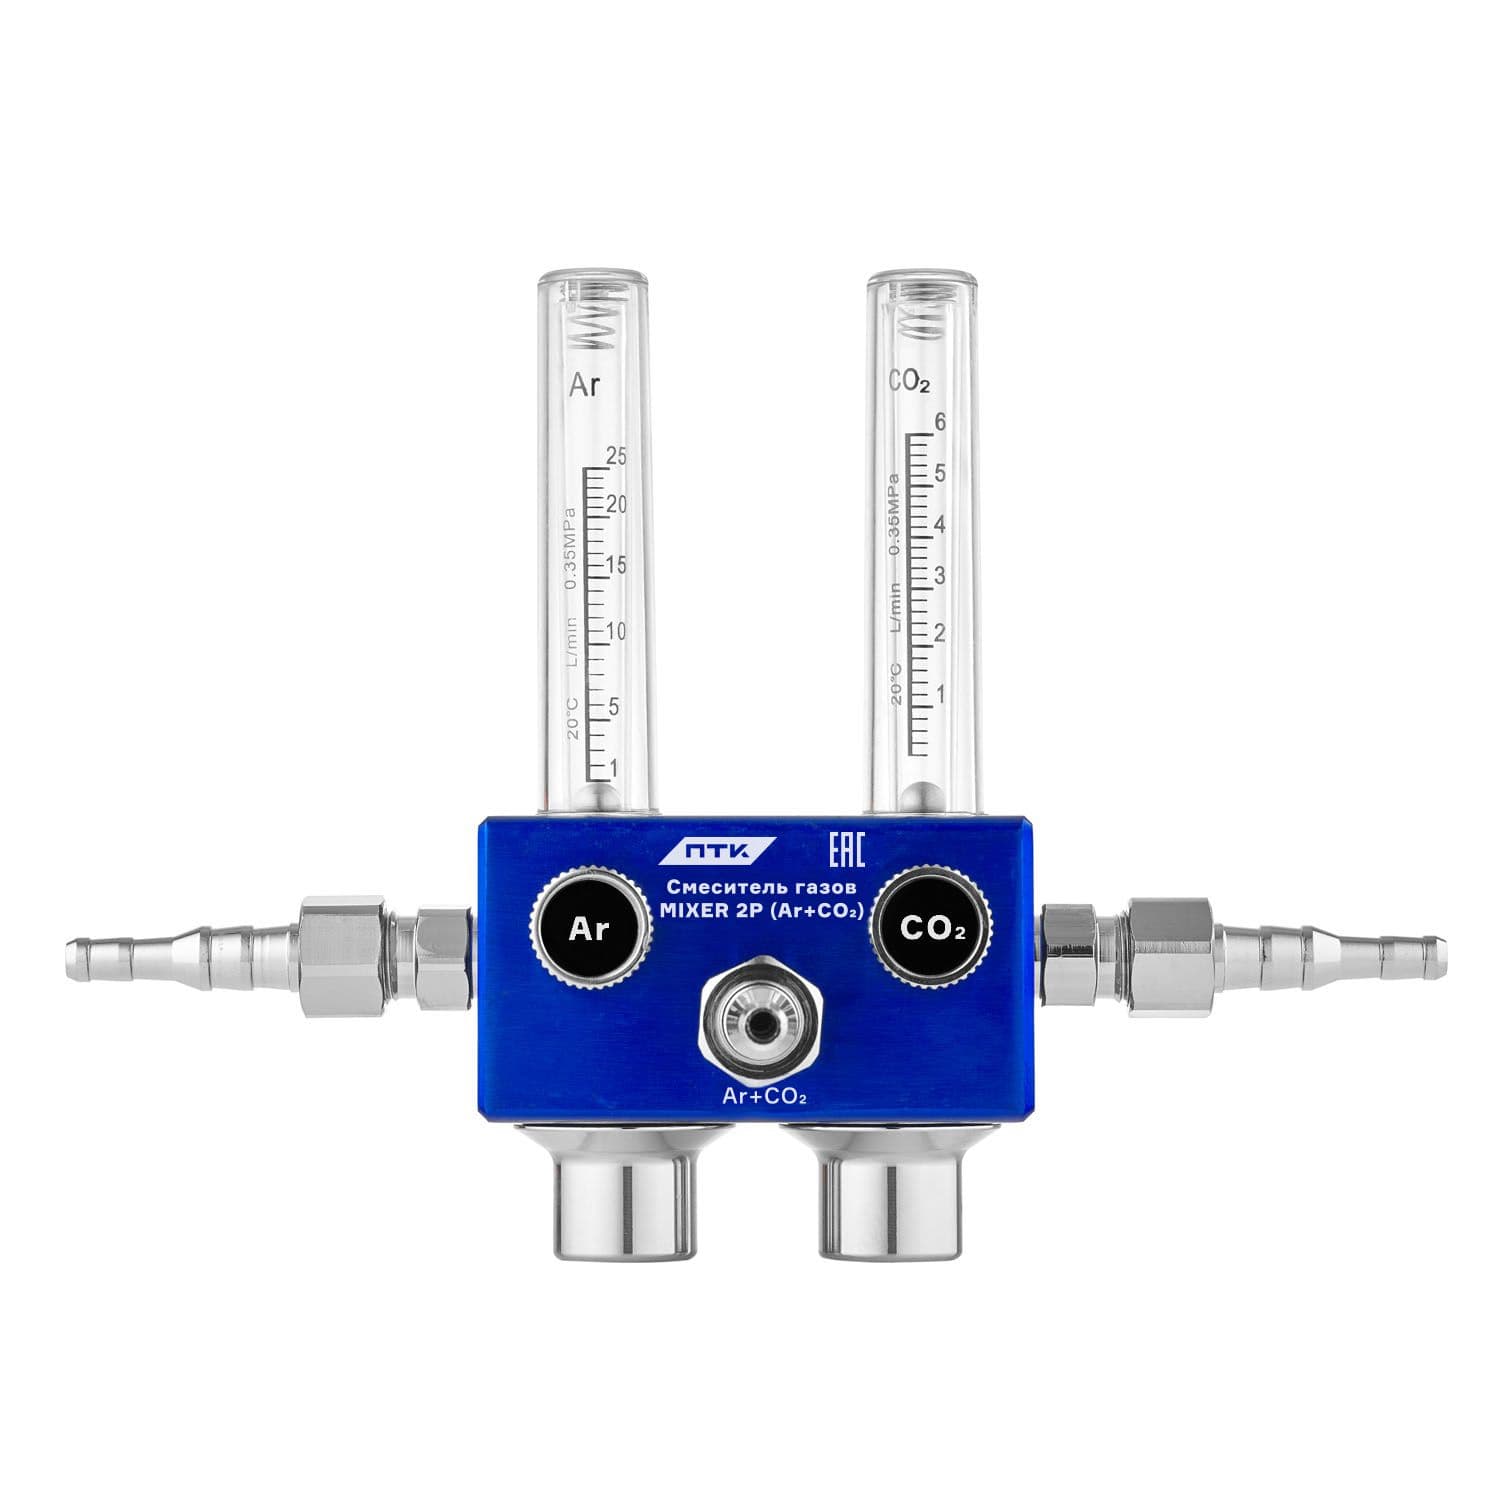
- Смеситель газов MIXER 2Р (Ar + CO) — тот же принцип, другое исполнение.
- Смеситель MIXER DIGITAL — с цифровой индикацией, для цеха, где смесь нужна точная и повторяемая.
Окупается смеситель быстро: при расходе одного баллона смеси в месяц разница в цене заправки закрывает его стоимость за сезон. Для гаража, где баллон меняют два раза в год, смеситель смысла не имеет — проще купить готовую смесь.
Как выставить расход правильно
- Начните с таблицы выше. Для проволоки 0,8 мм — 8–9 литров в минуту, и этого хватает в закрытом помещении.
- Проверьте по шву. Поры и чёрный налёт по краям шва — защиты не хватает. Сильное «фырканье» дуги и всё те же поры — расход завышен: струя становится турбулентной и подсасывает воздух.
- Смотрите на сквозняк. На улице или у открытых ворот защиту сдувает. Увеличьте расход на 2–4 литра и поставьте ширму — одно без другого работает плохо.
- Держите вылет проволоки 10–15 мм. Чем длиннее вылет, тем дальше сопло от ванны и тем хуже газ её накрывает. Половина «проблем с газом» лечится не расходом, а рукой.
- Чистите сопло. Забитое брызгами сопло меняет форму газового потока. Антипригарный спрей продлевает ему жизнь в разы.
Частые ошибки
- Выставлять расход по манометру давления. Давление на выходе и расход — разные вещи. Без ротаметра вы угадываете.
- Брать аргон для стали. Чистый аргон на чёрном металле даёт нестабильную дугу и плохое формирование шва. Нужна либо углекислота, либо смесь.
- Экономить газ на тонком металле. Прожоги и поры обходятся дороже сэкономленных литров.
- Оставлять баллон открытым. После работы вентиль закрывают, а редуктор разгружают — иначе мембрана стоит под давлением сутками.
- Возить баллон в салоне лёжа и без фиксации. Это не про сварку, а про безопасность, но повторить стоит.
Что купить вместе с аппаратом
Минимальный газовый комплект к бытовому полуавтомату — это регулятор с ротаметром, шланг и хомуты. Баллон обычно берут в заправке по месту: возить его через всю страну дороже, чем купить рядом.
Если варите каждый день и в основном сталь — берите регулятор на один газ и баллон углекислоты на 40 литров. Если работа разная и шов должен быть аккуратным — регулятор с двумя ротаметрами плюс смеситель, тогда один аргоновый баллон закрывает и смесь для стали, и чистый аргон для TIG.
Не уверены, что подойдёт к вашему аппарату и баллону, — напишите модель аппарата и тип баллона, подберём по резьбе и расходу. Весь ассортимент — в разделе редукторов и регуляторов.