Номер мундштука у каждой серии резака свой, поэтому подбирают не по номеру, а по диапазону толщин. Таблица подбора, настройка пламени, признаки износа и полный состав газового поста.
Короткий ответ
Мундштук подбирают по толщине металла и по серии резака — и только в таком порядке. Номер мундштука у каждой серии свой, поэтому «мундштук №2» без указания резака ничего не значит: №2 к Р1-01 режет 15–30 мм, а №2 к Р3-362 — 25–50 мм. В карточке каждого мундштука диапазон написан прямо в названии, и это главное, на что нужно смотреть.
| Толщина металла | Диапазон мундштука | Давление кислорода | Что это даёт |
|---|---|---|---|
| 3–8 мм | мундштук 3–8 мм | 2–3 атм | Тонкий рез, минимум грата |
| 8–15 мм | 8–15 мм | 3–4 атм | Самый ходовой диапазон |
| 15–30 мм | 15–30 мм | 4–5 атм | Швеллер, уголок, толстый лист |
| 30–50 мм | 30–50 мм | 5–6 атм | Демонтаж, разделка лома |
| 50–100 мм | 50–100 мм | 6–8 атм | Поковки, валы, толстые плиты |
| 100–300 мм | 100–200 и 200–300 мм | 8–12 атм | Разделка крупного лома |
Давление — ориентир для настройки на редукторе: точные значения производитель указывает в паспорте резака, и они отличаются у инжекторных и безынжекторных моделей.
Что происходит при резке
Газовая резка — это не плавление, а горение металла в струе кислорода. Сначала подогревающее пламя (смесь горючего газа с кислородом) разогревает точку до температуры воспламенения стали, около 1100–1300 °С. Затем подаётся режущий кислород, металл в этой точке сгорает, а его оксиды выдуваются струёй.
Из этого следует главное ограничение: газом режут только углеродистую и низколегированную сталь. Нержавейка, чугун, алюминий и медь этим способом не режутся — их оксиды плавятся при температуре выше, чем сам металл, и струя не выдувает рез. Для них нужна плазменная резка.
Мундштук: внутренний и наружный
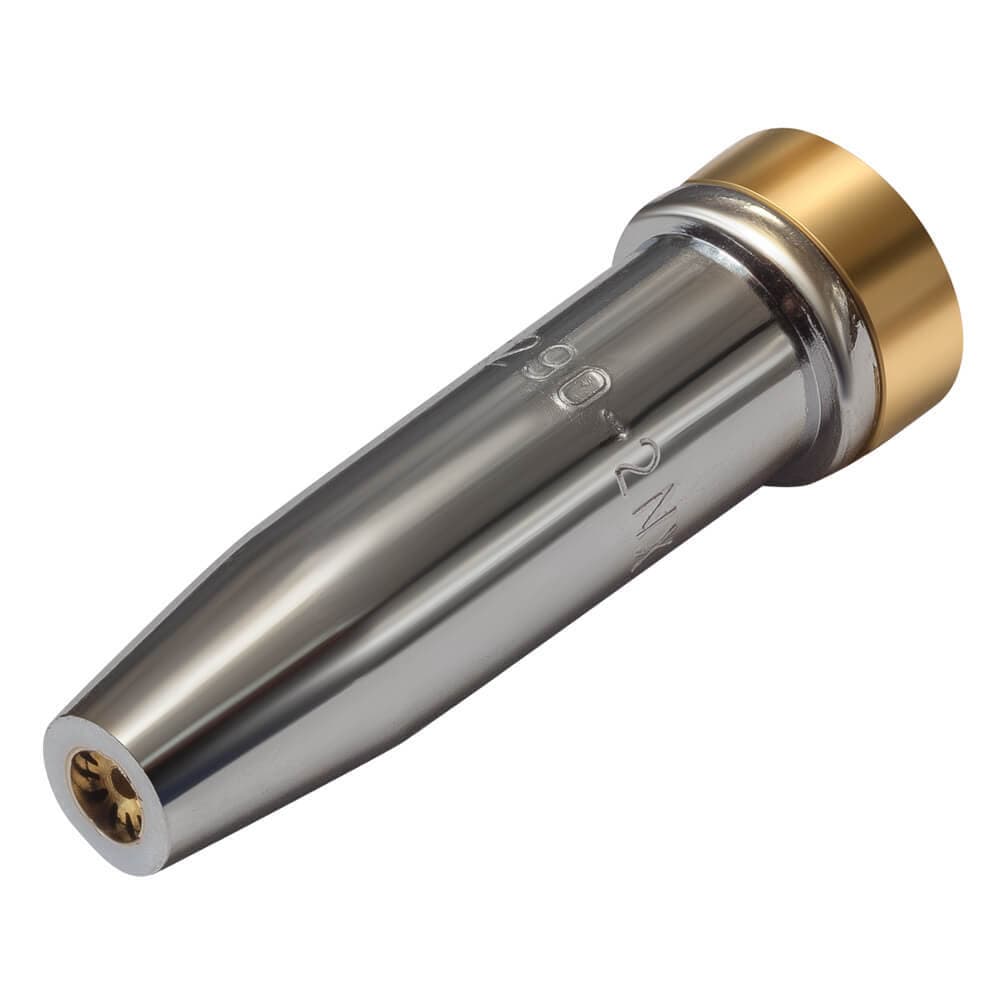
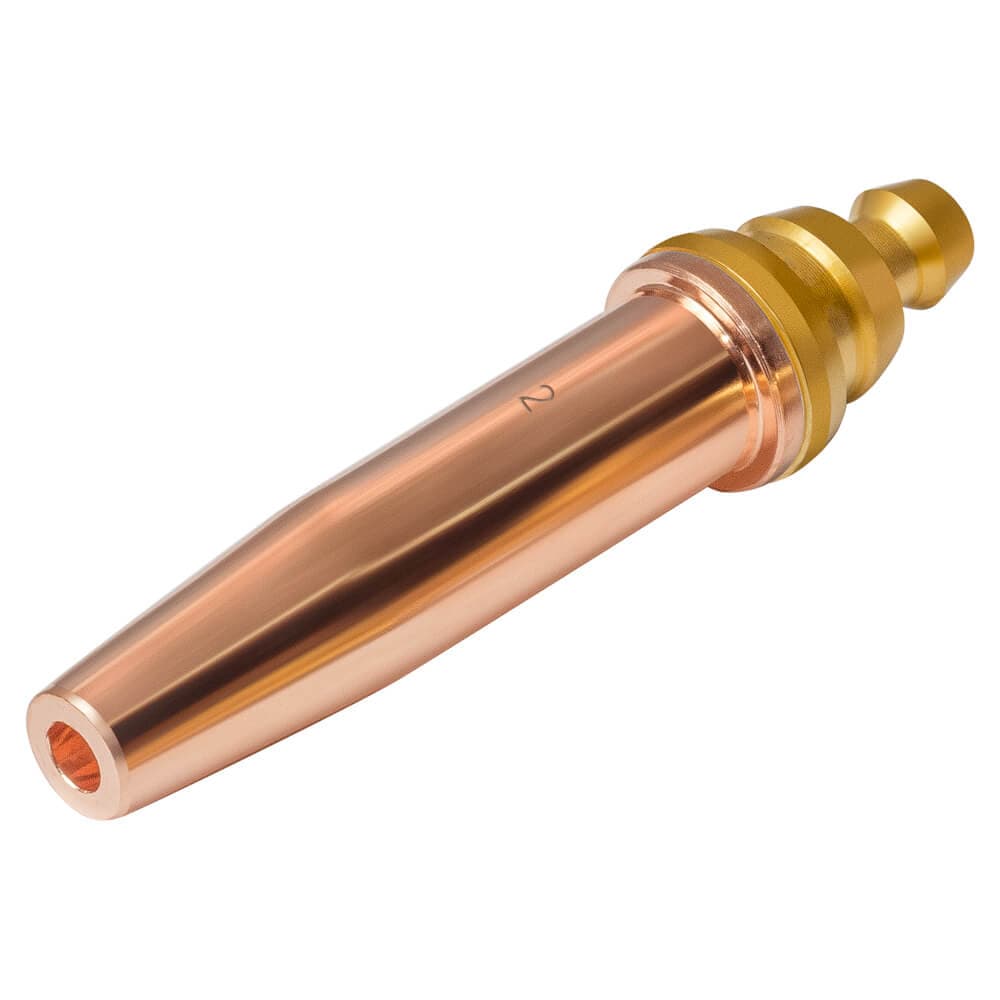
У большинства резаков мундштук составной: внутренний формирует струю режущего кислорода, наружный — кольцо подогревающего пламени вокруг неё. У неразборных моделей это одна деталь.
- Внутренний изнашивается первым: его канал разбивается от температуры и обратных хлопков, рез начинает уводить и расширяться.
- Наружный страдает от брызг и грата — каналы подогрева забиваются, пламя становится неровным.
- Гайка крепления тоже расходник: резьба подгорает, и мундштук перестаёт садиться плотно.
И отдельно: мундштуки под пропан и под ацетилен — разные и невзаимозаменяемые. Скорость горения у газов отличается, поэтому у ацетиленовых мундштуков другая геометрия каналов. Поставить ацетиленовый на пропан — получить хлопки и обратные удары.
Как понять, что мундштук пора менять
- Рез уводит в сторону или становится шире обычного.
- На нижней кромке остаётся много грата, который раньше отваливался сам.
- Пламя подогрева «лохматое», языки разной длины — забиты каналы.
- Хлопки при поджиге и в работе.
- Видимые раковины и оплавление на торце.
Прочищать канал можно только специальной иглой из набора — мягче меди. Сверло, проволока и тем более наждак меняют геометрию канала необратимо: после такой «чистки» мундштук годится только в мусор.
Настройка: три шага
- Давления на редукторах. Кислород — по таблице под толщину, горючий газ — обычно 0,3–0,5 атм для пропана. Сначала открывают кислород, затем горючий газ.
- Подогревающее пламя. Зажигают, затем добавляют кислород до нормального пламени: чёткое ядро, без длинного жёлтого хвоста. Избыток горючего газа науглероживает кромку, избыток кислорода её оплавляет.
- Режущая струя. Прогрев точки до вишнёвого свечения, затем плавно открывается режущий кислород. Резак ведут равномерно: скорость подбирается по искрам — при правильной скорости сноп искр уходит вниз, а не выбрасывается назад.
Что ещё нужно, кроме резака
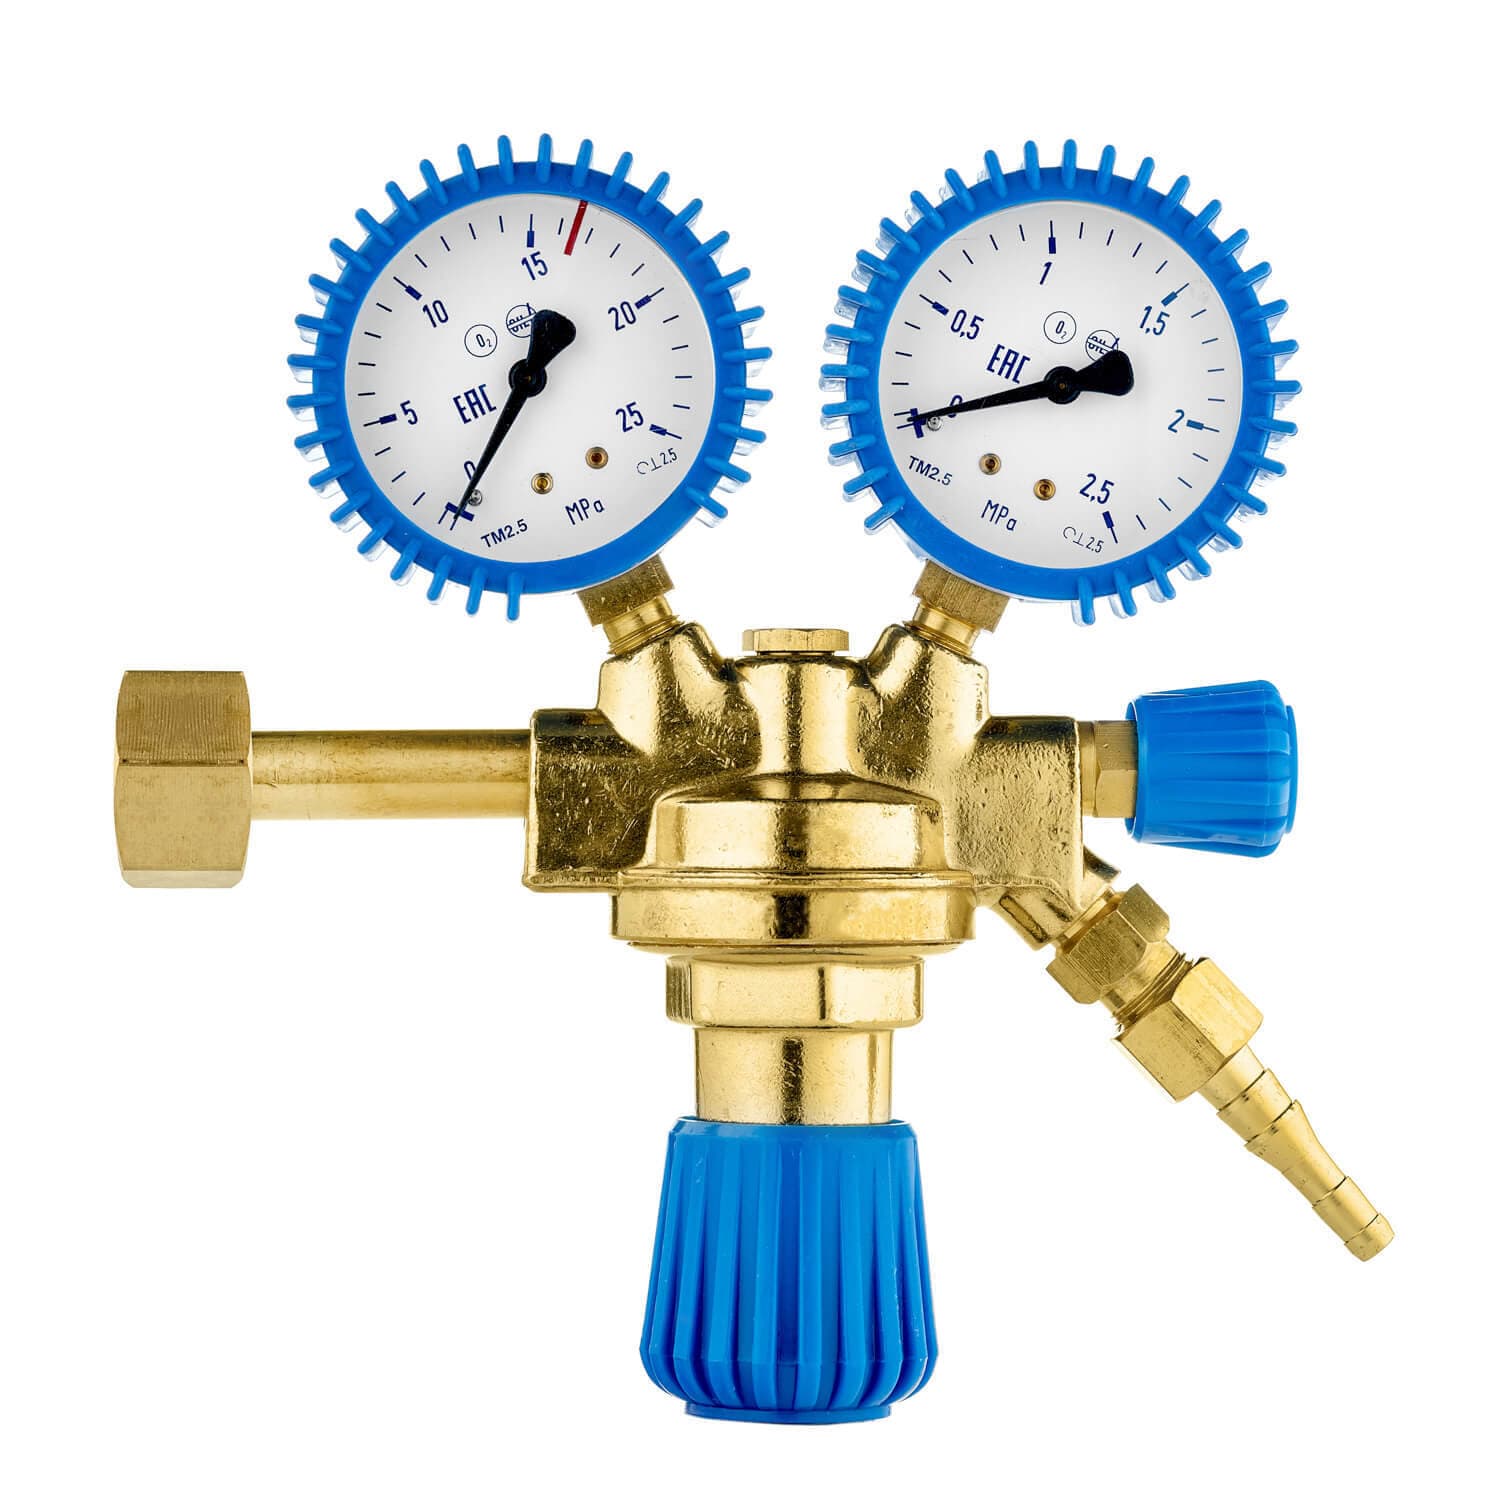
- Редуктор кислородный — на баллон кислорода. Из наличия: БКО-50-КР-И, БКО-50-5 АЛ PROTEC.
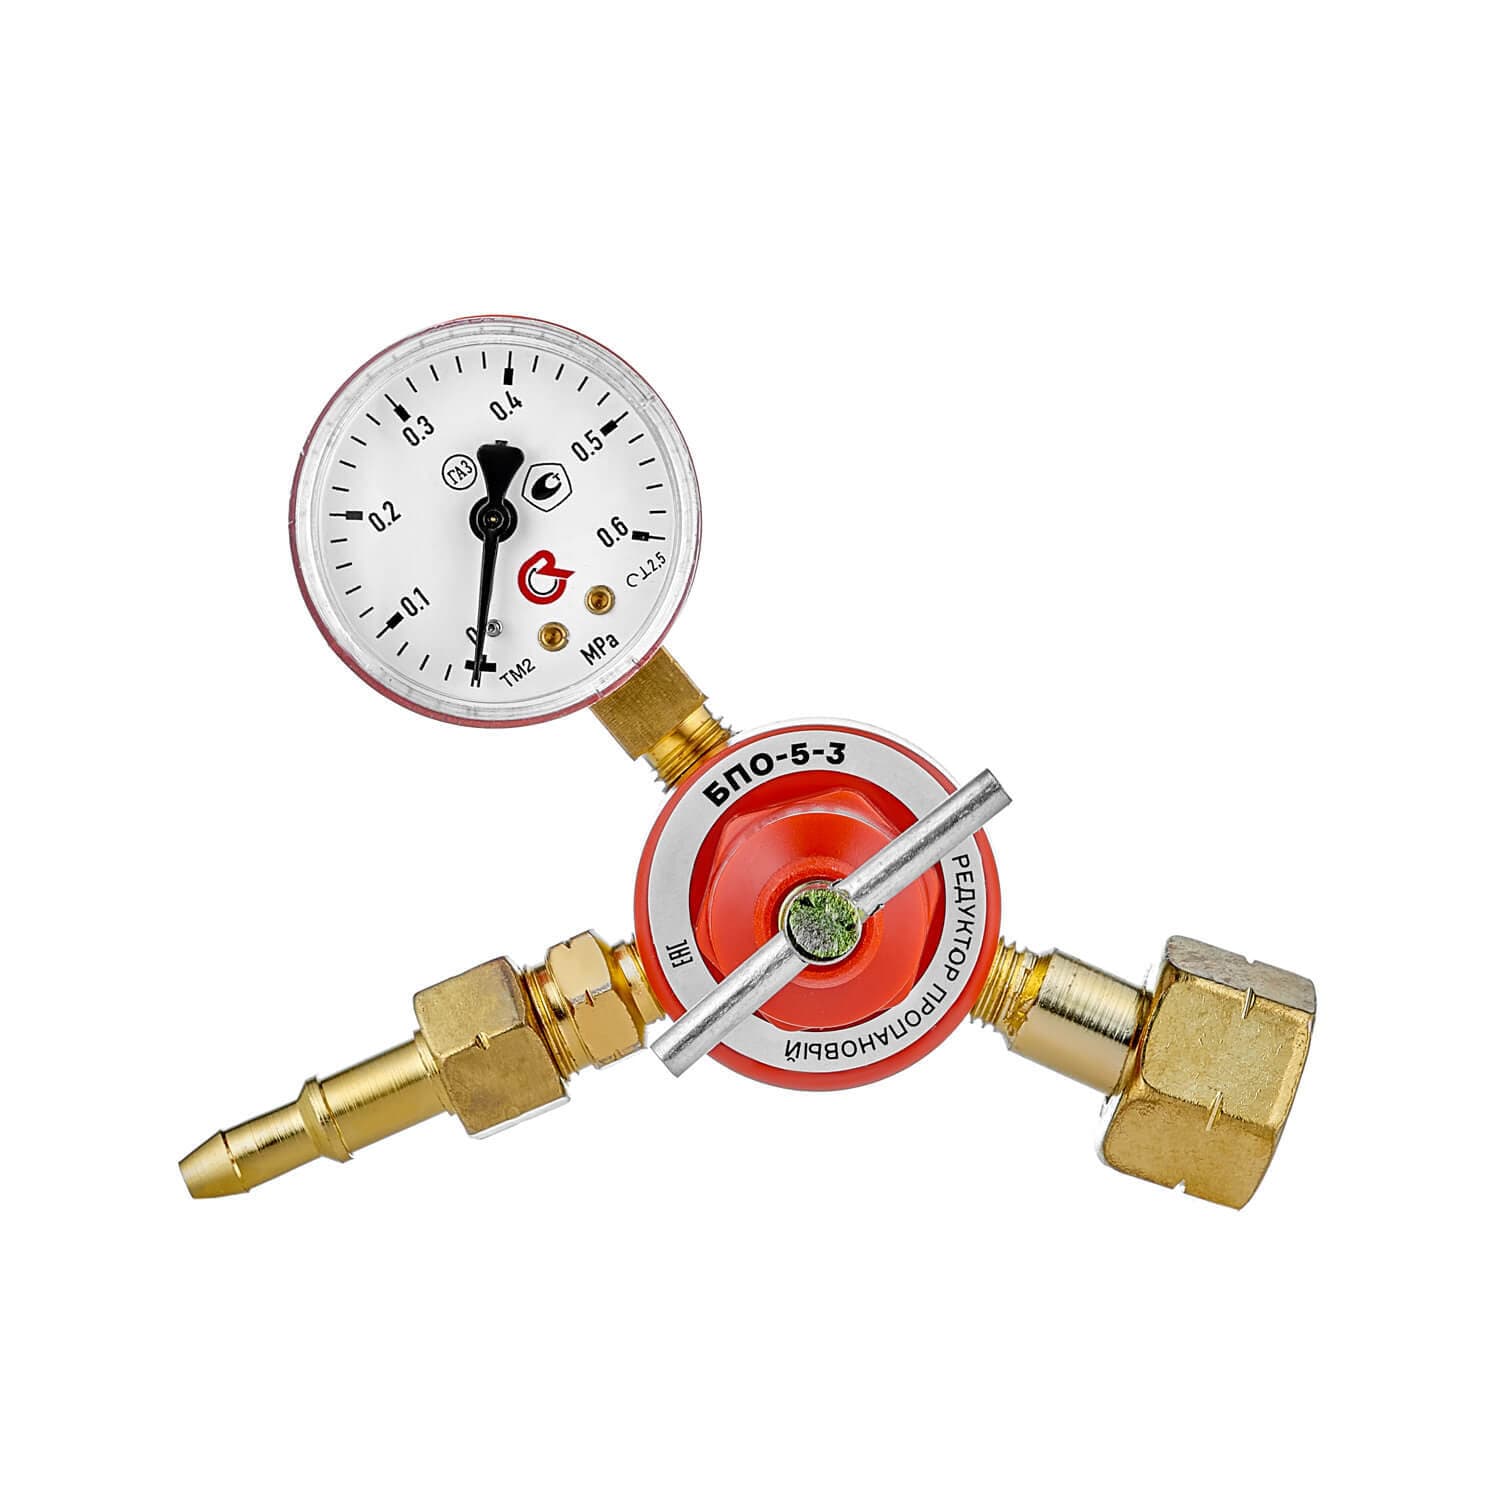
- Редуктор пропановый — на баллон пропана: БПО-5-3.
- Рукава по цвету: синий — кислород, красный — горючий газ. Путать нельзя.
- Обратные клапаны — защита от обратного удара пламени в баллон. Ставятся обязательно.
- Ключ газосварщика — один инструмент под все соединения поста.
- Тройник — если на один баллон идут два потребителя.
- Циркуль — для реза окружностей и фланцев, крепится на резак.
Что есть в наличии
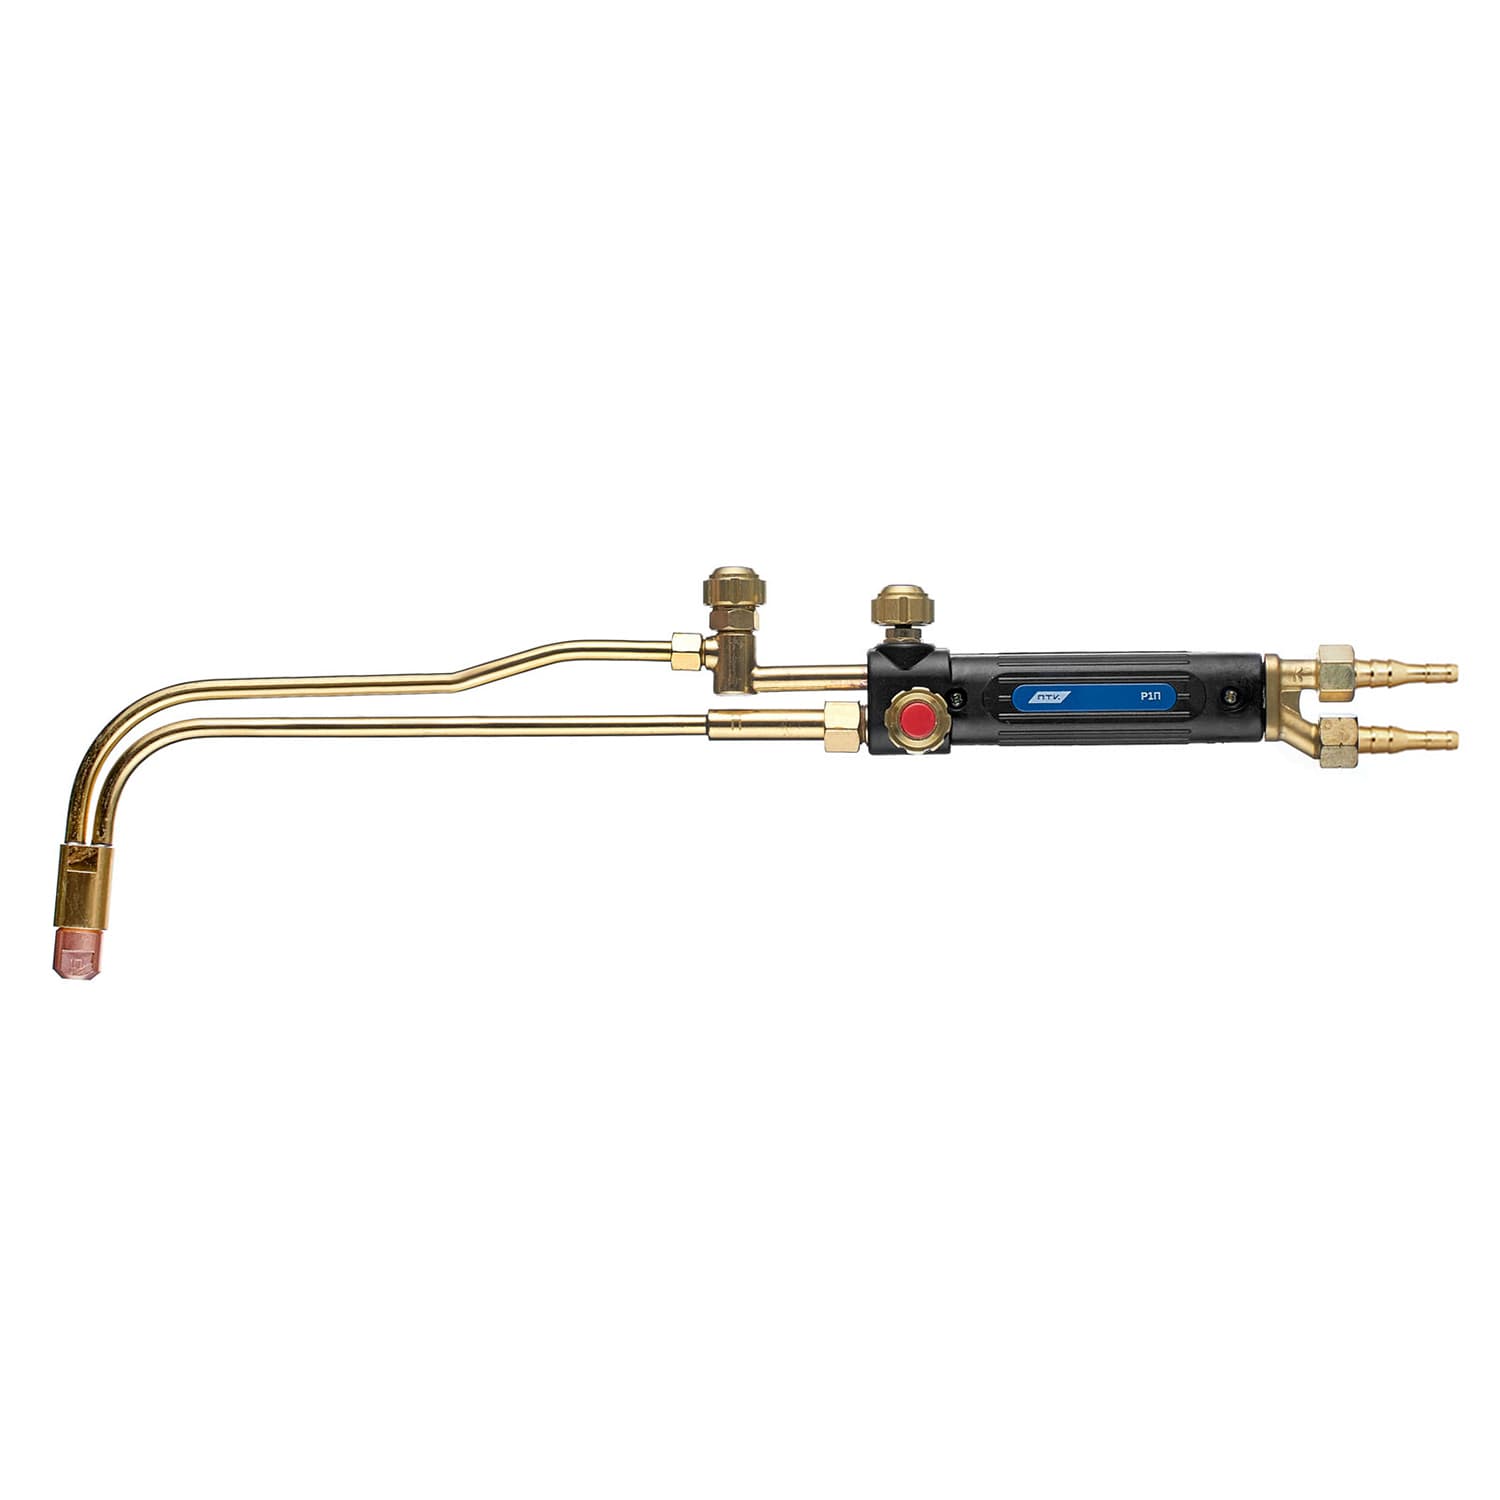
- Резак пропановый Р1П — лёгкий универсальный резак, самый ходовой на складе.
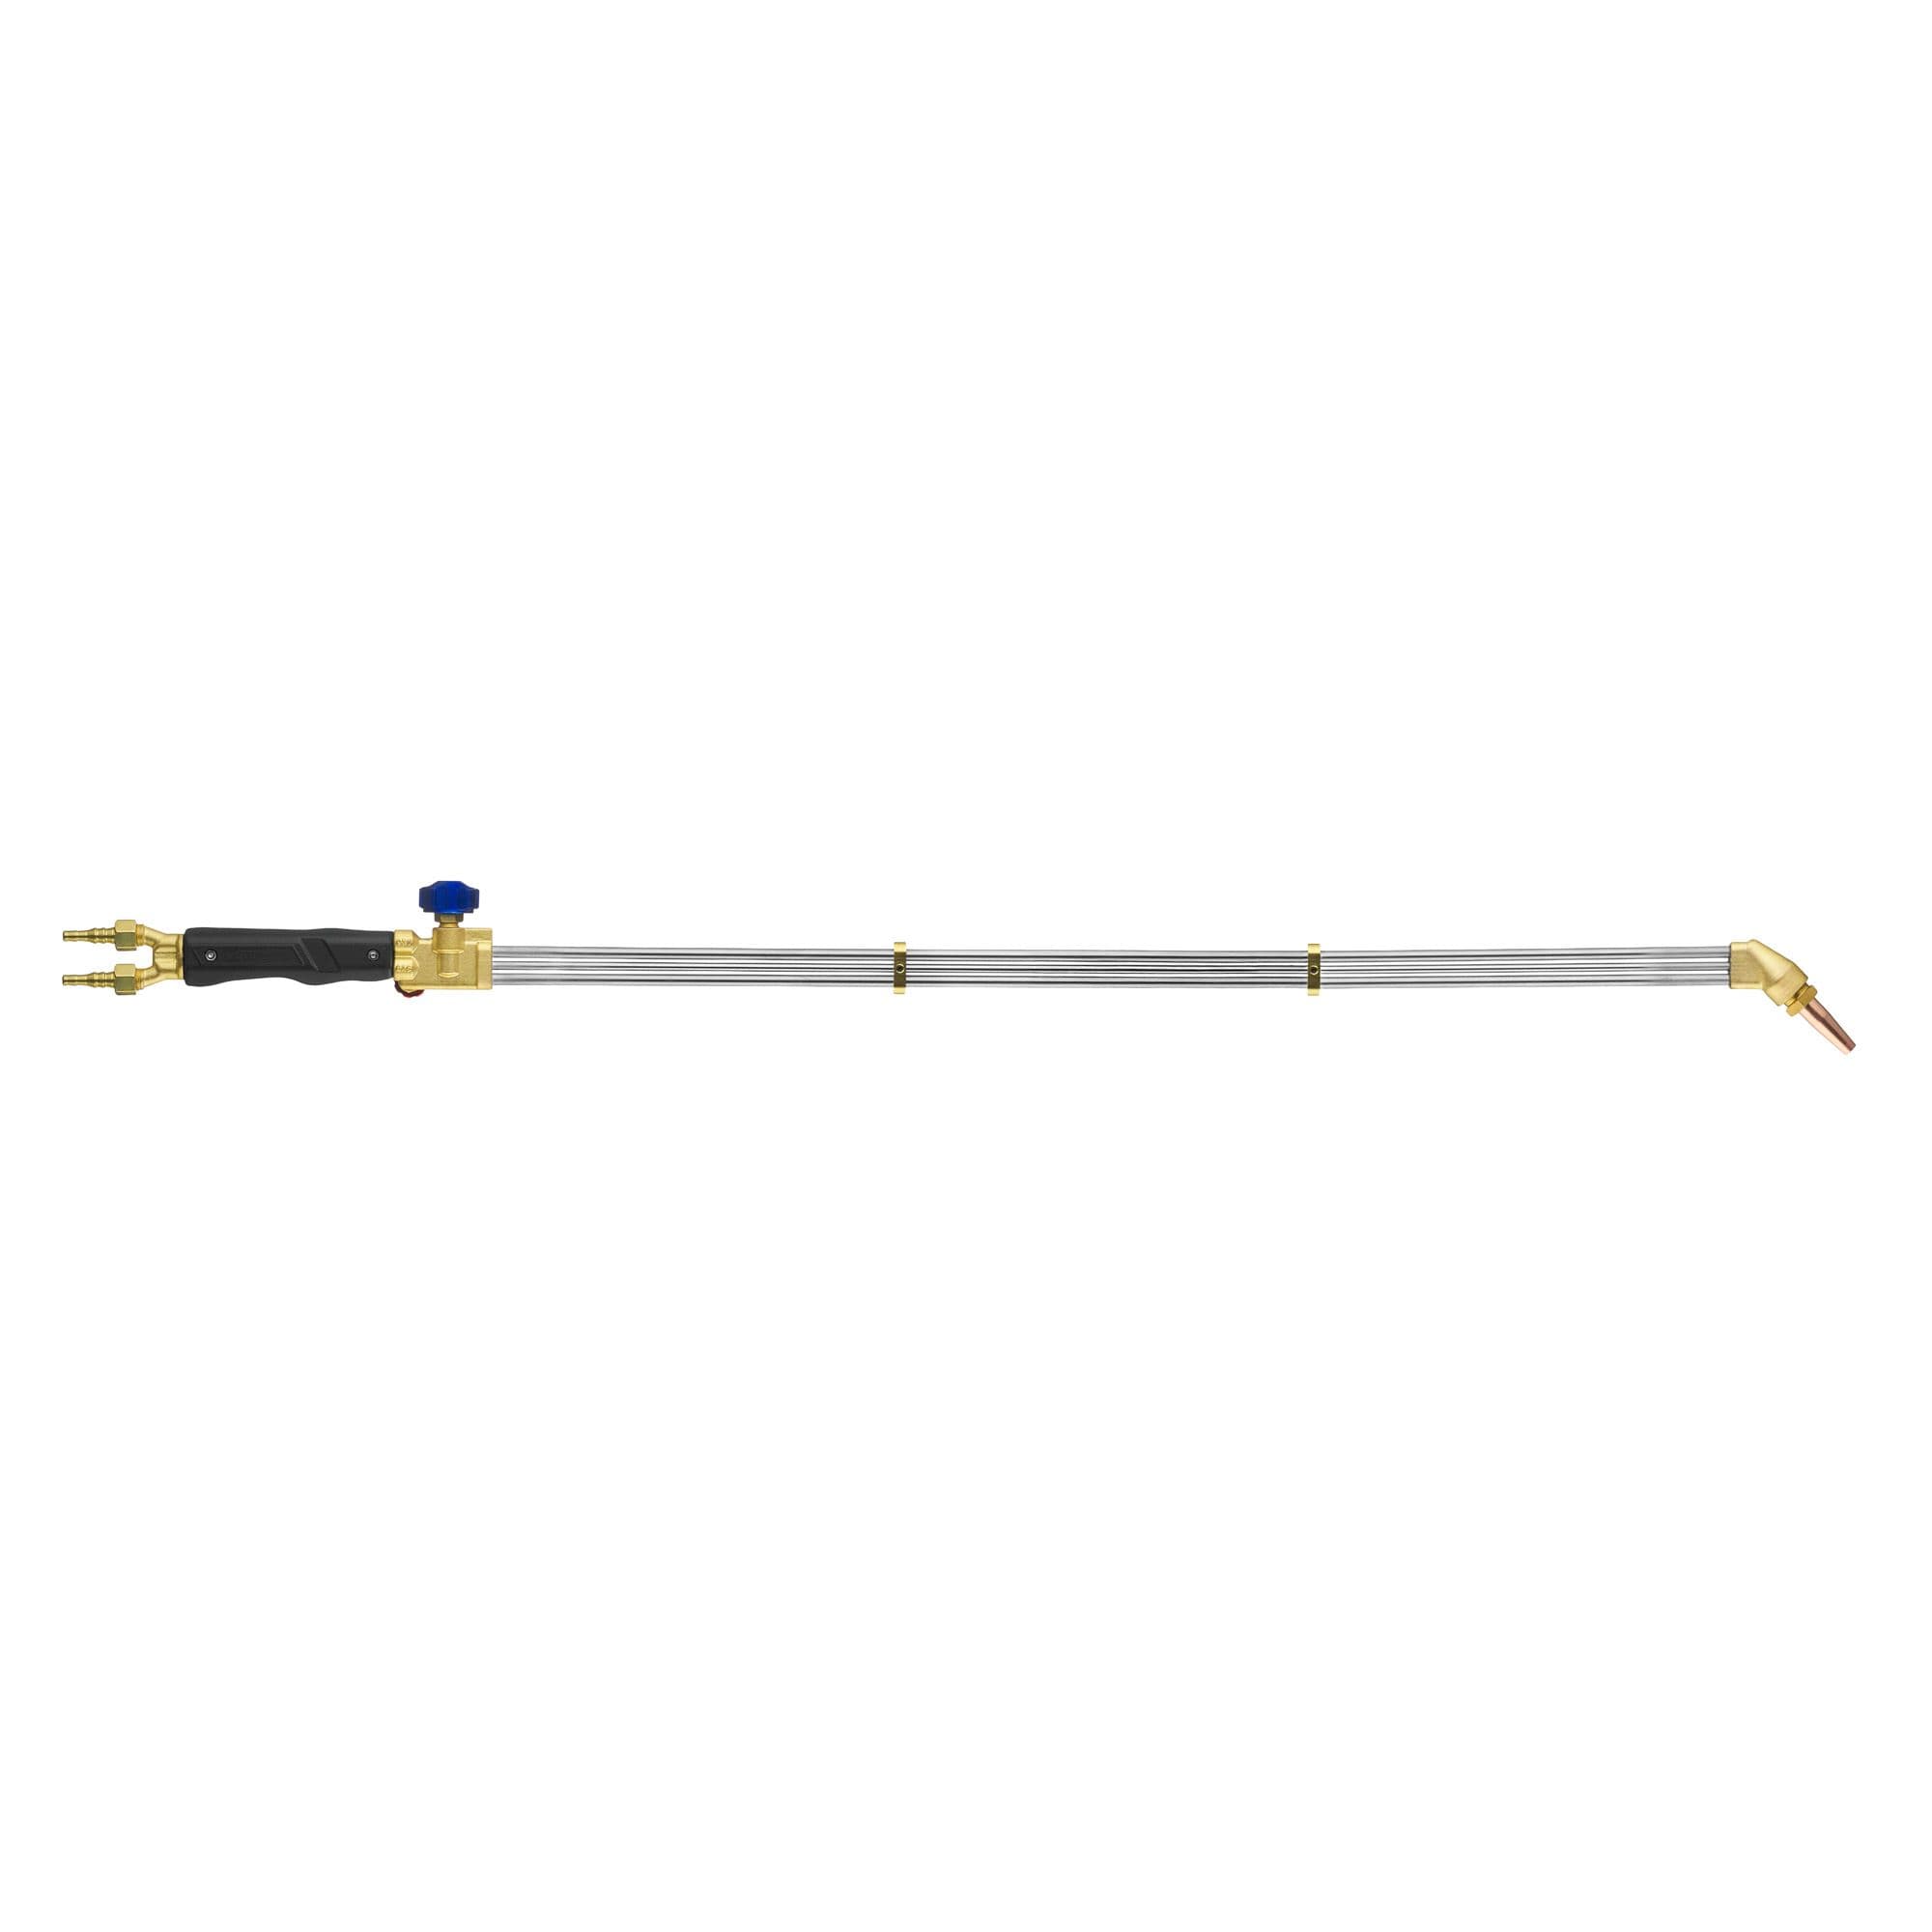
- Резак универсальный ПТК Р3-300 В-МУ, L 1100 — длинный, для работы на весу и по толстому металлу.
- Резак удлинённый Р3-300КУ, L 900 — когда нужно держаться подальше от зоны реза.
- Резак машинный РМ-3 — для установки на машинку или портал, ровный рез по направляющей.
- Мундштуки ко всем ходовым сериям: Р1-01, Р3-300, Р3-345, Р3-362 — с диапазонами от 8–15 до 200–300 мм, пропановые и ацетиленовые.
Мундштуки — самый глубокий раздел нашего склада по расходникам: восемьдесят пять позиций с остатками в сотни и тысячи штук. Если нужна редкая серия — скорее всего, она есть.
Безопасность: три правила, которые не обсуждаются
- Кислород и масло несовместимы. Замасленные руки, ветошь, резьба — причина воспламенения, а не теоретический риск. Кислородную арматуру обезжиривают.
- Обратные клапаны обязательны на обоих рукавах. Обратный удар без них доходит до редуктора и баллона.
- Баллоны — вертикально и закреплённые, подальше от огня и прямого солнца. Пропановый баллон нельзя класть набок при работе.
Частые ошибки
- Брать мундштук «по номеру», не глядя на серию резака. Номера у серий не совпадают.
- Ставить ацетиленовый мундштук на пропан. Хлопки и обратные удары гарантированы.
- Чистить канал сверлом. Дешёвый мундштук превращается в испорченный.
- Резать на максимальном давлении «чтобы быстрее». Рез становится шире, грата больше, расход кислорода растёт вдвое.
- Пытаться резать нержавейку и алюминий. Это не вопрос мощности: метод не работает в принципе.
- Держать один мундштук на все толщины. Он изнашивается быстрее, а рез по тонкому металлу получается грубым.
Посмотреть ассортимент: газовые резаки, мундштуки для резаков, редукторы. Назовите модель резака и толщину металла — подберём мундштук по серии и диапазону.