Полуавтомат выбирают по одной цифре — току, а ток считают по толщине металла: 30–40 ампер на миллиметр. Разберём таблицу режимов, границу между 220 и 380 вольт, диаметры проволоки и то, что обычно забывают посчитать до покупки.
Короткий ответ
Ток полуавтомата подбирают по толщине металла: примерно 30–40 ампер на каждый миллиметр. Дальше под этот ток берут диаметр проволоки, а под проволоку — всё остальное. Если варить нужно до 4–5 мм, хватит аппарата на 200 А от бытовой сети 220 В. Толще — нужны 380 В, потому что ток за 250 А бытовая сеть просто не даст.
| Толщина металла | Сварочный ток | Диаметр проволоки | Напряжение дуги |
|---|---|---|---|
| 0,8–1 мм | 40–70 А | 0,8 мм | 15–17 В |
| 1,5 мм | 70–100 А | 0,8 мм | 17–18 В |
| 2 мм | 90–130 А | 0,8–1,0 мм | 18–20 В |
| 3 мм | 120–160 А | 1,0 мм | 20–22 В |
| 4 мм | 150–190 А | 1,0–1,2 мм | 22–24 В |
| 5–6 мм | 180–230 А | 1,2 мм | 24–26 В |
| 8–10 мм | 230–300 А, в два-три прохода | 1,2–1,6 мм | 26–30 В |
| более 10 мм | от 300 А, многопроходная сварка | 1,6 мм | 30–34 В |
Это начальные значения, с которых начинают настройку, а не закон. Точные режимы зависят от газа, вылета проволоки, положения шва и того, варите вы встык или внахлёст. Но ошибиться с выбором аппарата по этой таблице уже нельзя: она отвечает на главный вопрос — сколько ампер вам нужно.
Откуда берётся правило 30–40 ампер на миллиметр
Ток в полуавтомате расплавляет две вещи: проволоку и кромки детали. Чем толще металл, тем больше тепла он уносит, и тем больший ток нужен, чтобы проплавить его на всю глубину, а не склеить сверху.
Нижняя граница правила — 30 А на миллиметр — это сварка встык, в нижнем положении, с хорошей подготовкой кромок. Верхняя, 40 А, — когда соединение отводит тепло сильнее: тавровое, внахлёст, по холодному металлу на улице. Если взять ток ниже, шов получится с непроваром: снаружи он выглядит целым, а держит на треть от расчётной нагрузки. Это самый дорогой дефект, потому что обнаруживается он не на посту, а потом.
Обратная ошибка видна сразу: завышенный ток прожигает тонкий лист и подрезает кромки. Поэтому запас по току нужен, а работать на пределе — нет.
220 или 380 вольт: где граница
Это решение принимают до выбора модели, потому что переделать его потом нельзя — нужна другая линия питания.
220 В — бытовая сеть, обычная розетка или отдельный автомат. Полуавтоматы под неё в каталоге выдают от 180 до 220 А, и это не случайное совпадение: аппарат на 200 А в пике потребляет около 30–40 А по входу, и больше бытовая проводка не отдаст без просадки напряжения. Такого тока хватает на металл до 4–5 мм — то есть на кузовной ремонт, профильную трубу, калитки, ворота, бытовые конструкции.
380 В — три фазы, отдельный ввод. Здесь начинаются аппараты на 250, 300 и 500 А, то есть металл от 5 мм и толще, работа сменами и промышленные режимы. Самый мощный полуавтомат каталога даёт 500 А.
Частая ошибка — брать 380 В «на вырост», когда трёх фаз на объекте нет. Аппарат будет стоять. Обратная ошибка дороже: взять 200 А под бытовую сеть, а через полгода начать варить восьмёрку. Восьмёрку двухсоткой варят в несколько проходов с разделкой кромок — долго, и шов получается хуже, чем на правильном токе с первого раза.
Если напряжение в сети просаживается — частый случай в частном секторе и на даче — смотрите аппараты с пометкой PFC. Такой блок питания держит дугу при входном напряжении ниже номинала, тогда как обычный на 190 В начинает сбрасывать ток.
Диаметр проволоки: 0,8 или 1,0
Проволока — это то, чем вы варите, и её диаметр связан с током жёстче, чем кажется. Каждый диаметр работает в своём окне тока, и выйти из него нельзя ни вверх, ни вниз.
- 0,8 мм — от 40 до 150 А. Тонкий металл, кузовщина, аккуратный шов. На больших токах такая проволока сгорает, не доходя до ванны, и дуга становится резкой.
- 1,0 мм — от 90 до 200 А. Самый универсальный диаметр: им закрывают почти всё, что варят на бытовом аппарате. У большинства полуавтоматов каталога это максимум по паспорту.
- 1,2 мм — от 140 до 350 А. Металл от 4 мм, длинные швы, высокая производительность. Требует аппарата на 250 А и выше.
- 1,6 мм — от 250 А. Промышленные режимы, толстый металл, многопроходные швы.
Отсюда простое следствие: диаметр проволоки, который аппарат держит по паспорту, — это второй способ прочитать его мощность. Если в карточке написано «макс. диаметр проволоки 1 мм», аппарат рассчитан на бытовые токи, сколько бы ампер ни стояло в названии.
И ещё одно, что выясняется уже после покупки: под каждый диаметр нужны свои наконечники и направляющий канал. Наконечник под 0,8 на проволоке 1,0 не работает — проволока в него просто не идёт. Если собираетесь варить и тонкое, и толстое, берите расходники под оба диаметра сразу.
Почему «200 ампер» в названии — это не 200 ампер в работе
Ток в названии аппарата — максимальный, а не рабочий. Сколько времени аппарат его держит, говорит другая характеристика: ПВ, продолжительность включения. ПВ 60 % на 200 А означает, что из каждых десяти минут аппарат варит шесть на полном токе, а четыре остывает. Перегрев он переживёт — сработает защита и выключит дугу посреди шва.
Практический вывод: если ваш обычный режим — 150 А, берите аппарат не на 150, а на 200 А. На двух третях от предела он работает без перегрева и живёт заметно дольше. Это та же логика, по которой горелку берут на серию выше, если аппарат работает на пределе.
Второе, что скрыто за цифрой в названии, — минимальный ток. Для тонкого металла он важнее максимального: аппаратом с нижней границей 40 А кузовное железо 0,8 мм варить трудно, а с границей 10 А — спокойно. В каталоге есть и те, и другие: минимум по диапазону начинается от 5 А.
Синергетика, DP, AC/DC: что из этого нужно, а что нет
В названиях моделей попадаются буквы, за которыми стоят разные вещи и разные деньги.
- SYN, SYNERGY — синергетика. Вы задаёте толщину металла и диаметр проволоки, аппарат сам выставляет ток, напряжение и скорость подачи. Для начинающего это главная функция из всех: она снимает ровно ту настройку, на которой чаще всего ошибаются. Опытному сварщику она же мешает, поэтому в таких аппаратах всегда есть ручной режим.
- DP — двойной импульс. Шов получается «чешуйкой», как на TIG. Нужен, когда шов видно: нержавейка, алюминий, декоративные конструкции. На обычной стали под покраску переплачивать за него не за что.
- AC/DC. Переменный ток нужен для алюминия. Если алюминий в планах — смотрите только на такие модели, остальные его не сварят. Но учтите: алюминий требует ещё и другой проволоки, другого газа и подающего механизма, который мягкую проволоку не плющит. Это отдельная задача, а не «добавить функцию».
- MIG/MAG + MMA + TIG в одном корпусе. Удобно и экономит деньги на старте. Но универсальный аппарат в каждом режиме слабее специализированного, и TIG в полуавтомате чаще всего без импульса и без AC — то есть для алюминия всё равно не годится.
Что придётся купить вместе с аппаратом
Полуавтомат не варит сам по себе, и в комплект обычно не входит половина нужного. Считайте бюджет сразу со всем этим:
- Горелка — часто в комплекте есть, но короткая и младшей серии. Серию берут с запасом по току, длину — по тому, где стоит аппарат.
- Проволока — под диаметр и под металл. Для стали в защитном газе — обычная стальная, для сварки без газа — порошковая самозащитная.
- Газ и редуктор — углекислота или смесь аргона с CO2. Смесь даёт меньше брызг и аккуратнее шов, углекислота дешевле.
- Маска — «хамелеон» с регулировкой затемнения. На полуавтомате руки заняты обе, и поднимать щиток нечем.
- Расходники — наконечники под ваш диаметр упаковкой, сопло и направляющий канал. Наконечник — самое частое, что меняют.
Три типовые задачи и что под них берут
Если задача уже известна, выбор сужается до нескольких моделей. Токи ниже — паспортные, по карточкам каталога.
Кузовной ремонт, металл 0,8–1,5 мм
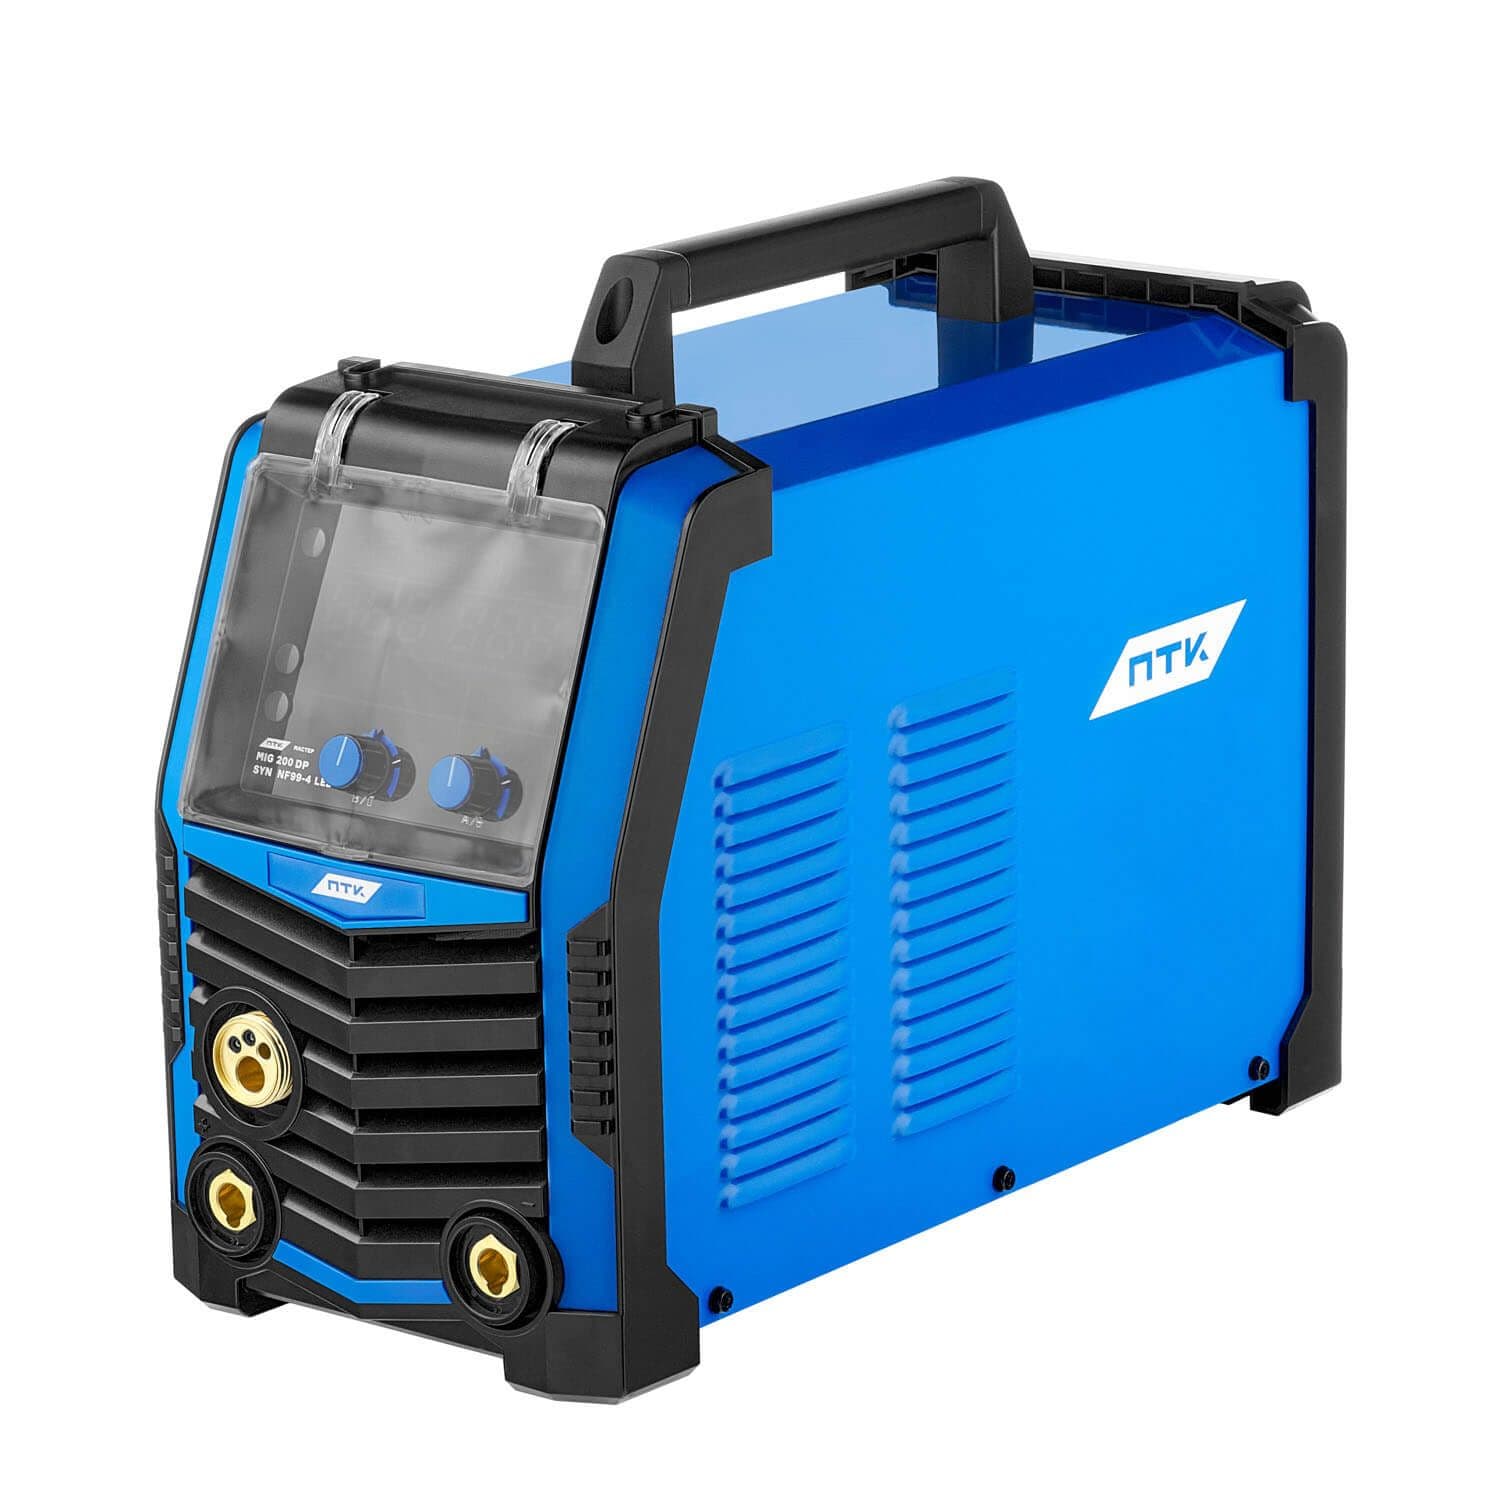
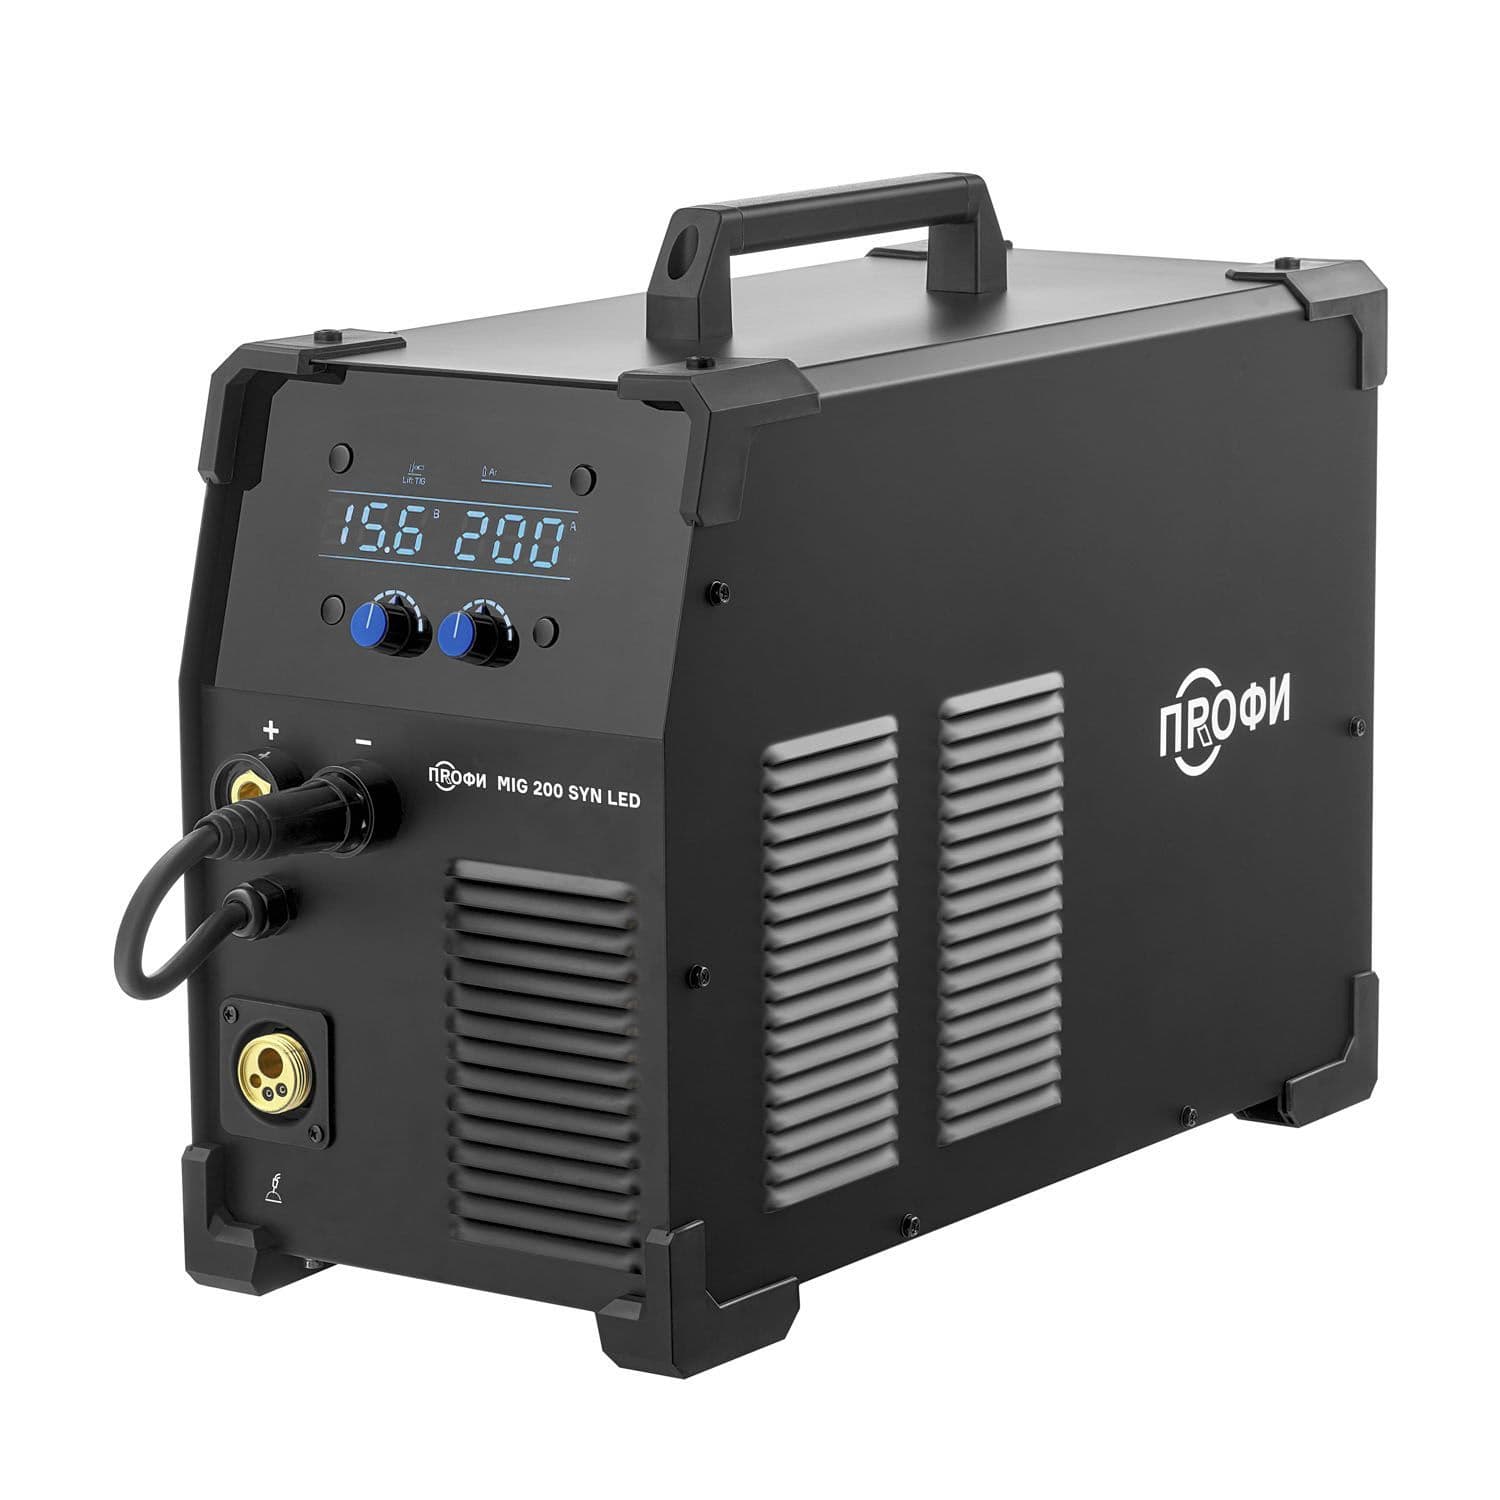
Здесь решает не максимальный ток, а минимальный: чем ниже нижняя граница, тем спокойнее варится тонкое железо, не прожигая его. Смотрите модели с диапазоном от 5–10 А — например, ПТК Мастер MIG 200 DP SYN NF 99-4 LED (10–200 А) или ПРОФИ MIG 200 SYN LED (5–200 А). Синергетика здесь не роскошь: на тонком металле окно правильных режимов узкое.
Ворота, профильная труба, бытовые конструкции, 2–4 мм
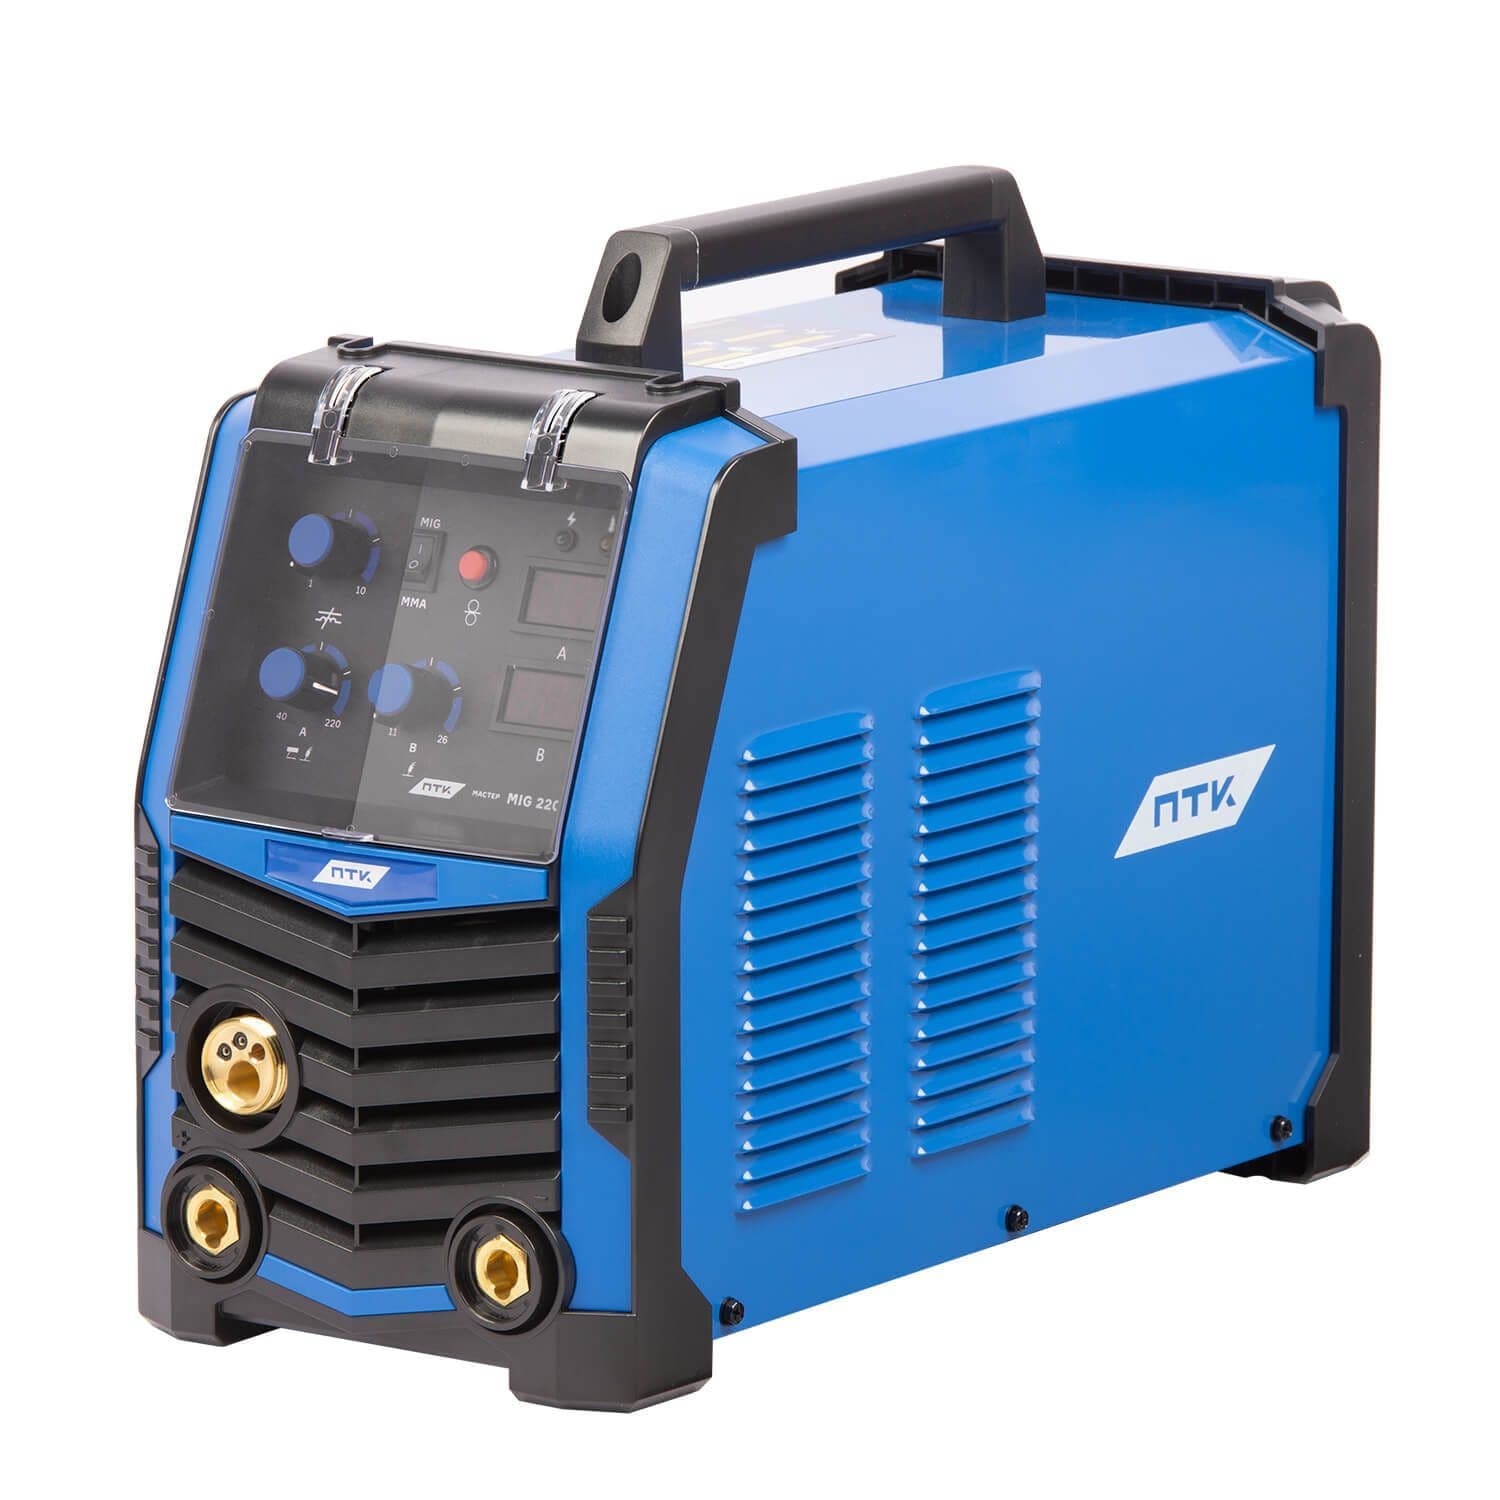
Самый массовый случай, и для него подходит простой аппарат без лишних функций. ПТК МАСТЕР MIG 220 NF17 даёт 20–220 А от бытовой сети — это с запасом закрывает всю толщину до четырёх миллиметров. Проволока 0,8–1,0 мм, газ — смесь или углекислота.
Мастерская или цех, металл от 5 мм
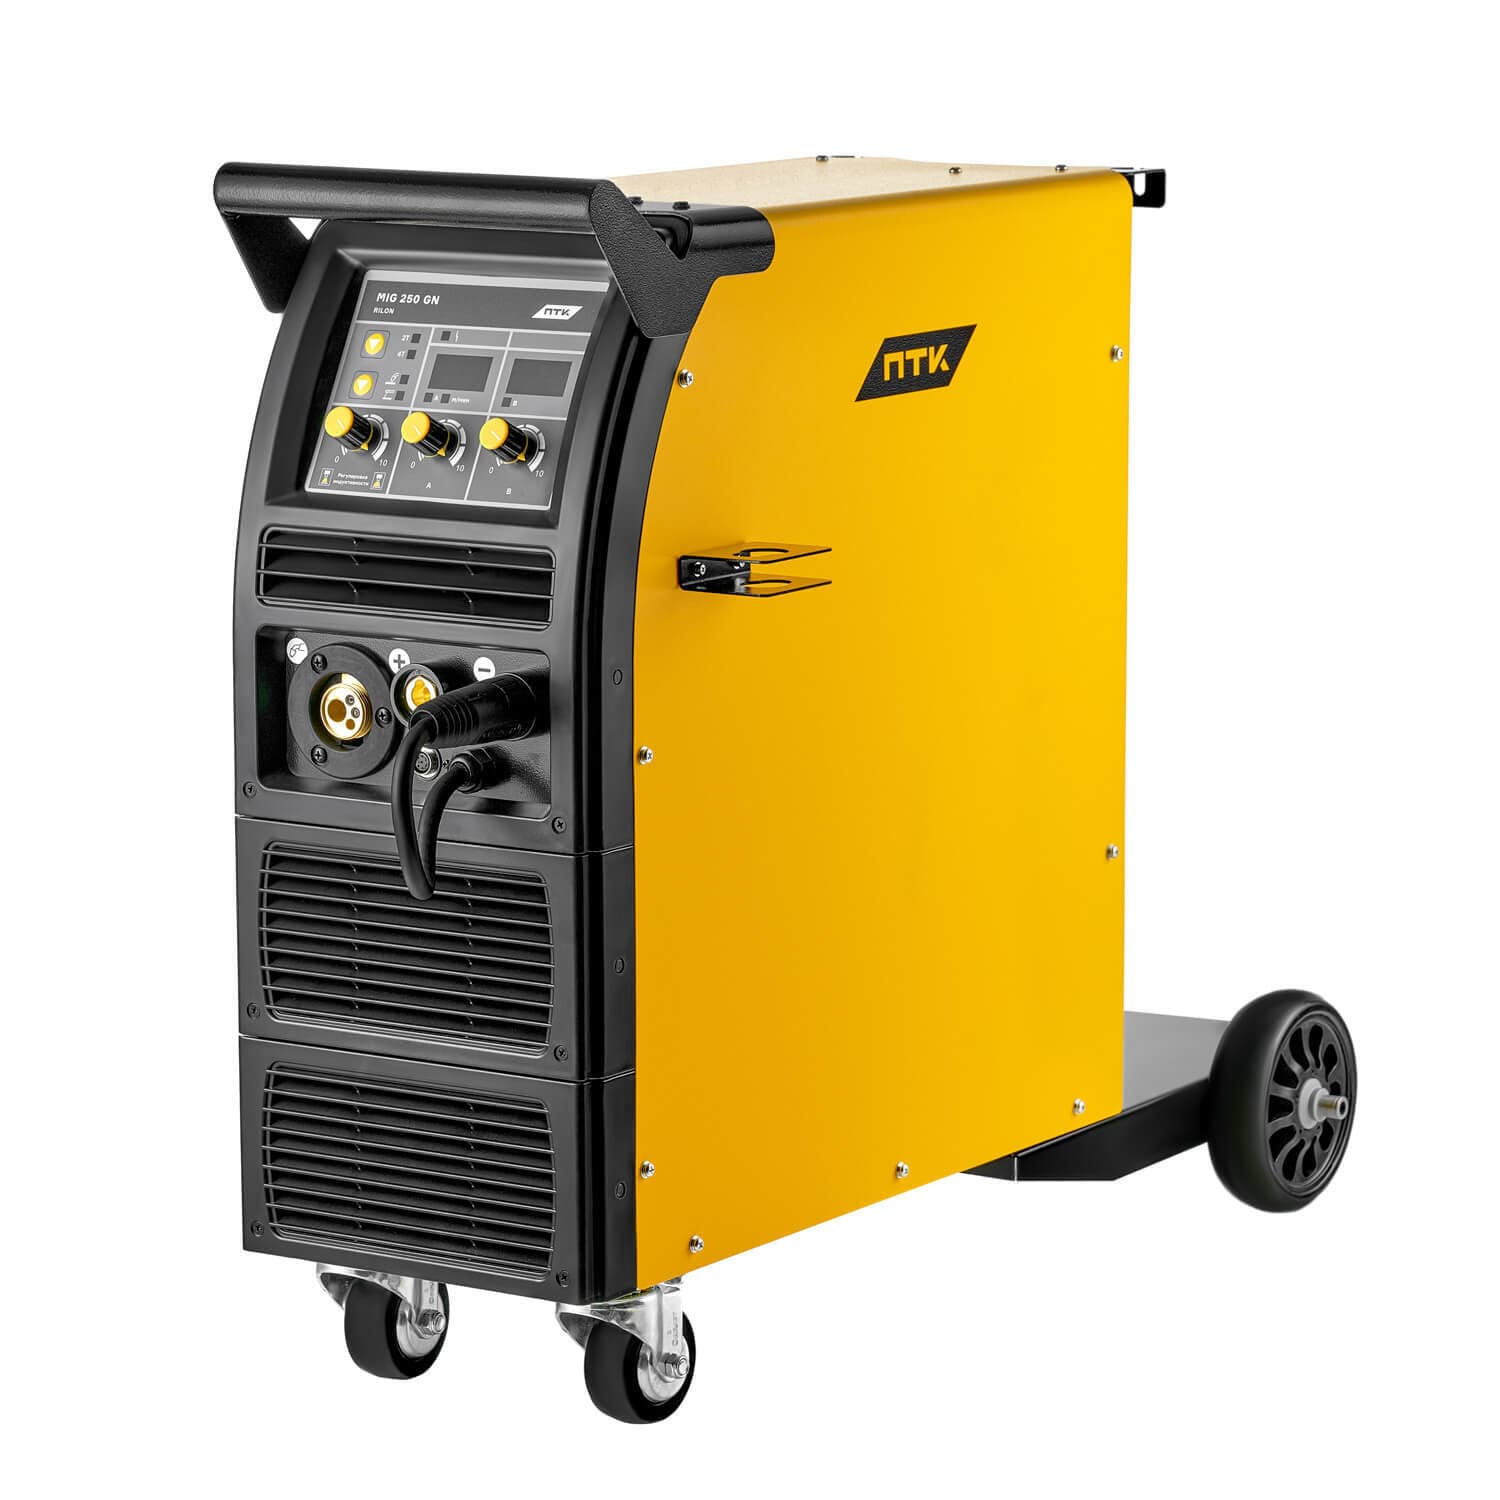
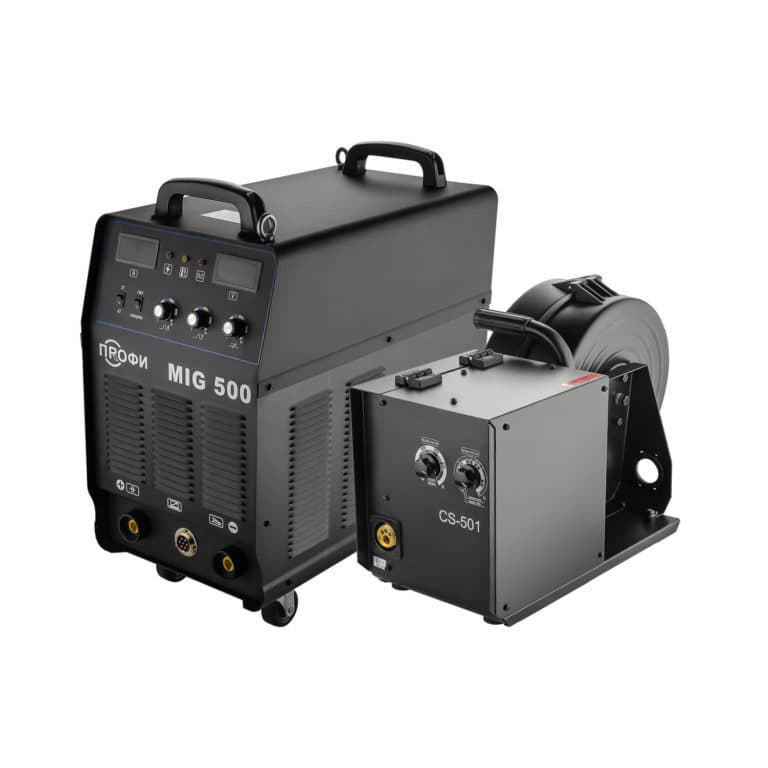
Нужны три фазы и запас по току и по ПВ, потому что работа идёт сменами. ПТК Rilon Mig 250 GN (40–250 А) — нижняя граница этого класса, MIG 500 ПРОФИ (40–500 А, проволока до 1,6 мм) — верхняя. Под такие токи сразу считайте проволоку 1,2–1,6 мм и горелку соответствующей серии.
Четыре ошибки, которые видно по возвратам
- Аппарат выбран по цене, а не по току. Самый дешёвый полуавтомат на 200 А и самый дорогой на 200 А варят один и тот же металл. Разница в ПВ, в стабильности дуги при просадке сети и в ресурсе — то есть в том, сколько он проживёт, а не в том, что он сможет сегодня.
- Взяли 380 В, не проверив ввод. Трёхфазный аппарат на однофазной линии не запустится, и переходника на этот случай не существует.
- Посчитали только аппарат. Газ, редуктор, маска, проволока и расходники добавляют к счёту заметную сумму. Лучше узнать это до покупки, чем после.
- Рассчитывали варить алюминий обычным MIG. Без переменного тока, подходящей проволоки и подающего механизма под мягкую проволоку он не сварится. Это частая причина разочарования, и предотвращается она одним вопросом до заказа.
Если после всего этого остаются сомнения — напишите нам модель и толщину металла, с которым работаете. Подобрать по двум этим цифрам проще, чем выбирать из всего раздела наугад.