Для гаража хватает плазмореза на 40–45 ампер: чистый рез по стали до 10–12 мм. Но ресурс и качество реза зависят не от марки аппарата, а от воздуха — его давления, количества и сухости.
Короткий ответ
Для гаража берут плазморез на 40–45 ампер: он чисто режет сталь до 10–12 мм, стоит разумных денег и довольствуется обычным компрессором. Главная ошибка при покупке — считать только ток и забыть про воздух: плазморезу нужен сухой сжатый воздух под давлением 4–5 бар и в количестве, которое не всякий бытовой компрессор даёт. Ресурс расходников и качество реза зависят от воздуха сильнее, чем от марки аппарата.
| Ток | Чистый рез по стали | Максимальный рез | Нужен компрессор от |
|---|---|---|---|
| 40–45 А | 10–12 мм | до 15 мм | 200 л/мин по всасыванию, ресивер 50 л |
| 60 А | 16–20 мм | до 25 мм | 300 л/мин, ресивер 50–100 л |
| 80 А | 25–30 мм | до 35 мм | 400 л/мин, ресивер 100 л |
| 100 А | 30–35 мм | до 40 мм | 500 л/мин и выше |
«Чистый рез» — толщина, которую аппарат режет ровно, с минимальным гратом и без перегрева. «Максимальный» — толщина, которую он ещё разделит, но медленно и грязно. Выбирают по первой цифре.
Чем плазма лучше газа — и чем хуже
Плазменная дуга — это сжатый соплом поток ионизированного воздуха температурой в десятки тысяч градусов. Металл не горит в кислороде, как при газовой резке, а расплавляется и выдувается струёй.
Плюсы перед газом:
- Режет любой токопроводящий металл: нержавейку, алюминий, медь, латунь — то, что газом не режется в принципе.
- Тонкий металл режет быстрее и аккуратнее, зона нагрева уже, деталь меньше ведёт.
- Не нужны баллоны: только электричество и воздух.
- Спокойно работает по ржавчине, окалине и краске.
Минусы: на толстом металле газ дешевле и дальнобойнее — резак на 300 мм стоит дешевле плазмореза на 40. Плюс плазма привязана к розетке и компрессору, а газовый пост работает в поле.
Воздух: половина успеха
Это тот раздел, из-за которого плазморезы «не режут как обещали».
- Давление. Рабочее — 4–5 бар на входе в аппарат. Компрессор должен держать его постоянно, а не выдавать на старте и проседать через минуту.
- Производительность. Расход плазмореза 40 А — порядка 100–130 литров в минуту. Компрессор подбирают с запасом в полтора-два раза по производительности на всасывании: номинал на шильдике всегда оптимистичнее реальной отдачи.
- Сухость. Вода и масло в воздухе убивают расходники за считанные резы и портят кромку. Нужен влагоотделитель с фильтром, а лучше — ещё и осушитель. Это не опция: конденсат в ресивере есть всегда.
- Ресивер. Чем больше, тем ровнее давление. Для 40-амперного аппарата 50 литров — разумный минимум.
Практическая проверка перед покупкой: посмотрите в паспорте аппарата расход воздуха в л/мин, умножьте на 1,5 и сравните с производительностью вашего компрессора на всасывании. Если ваш компрессор меньше — сначала компрессор, потом плазморез.
HF или контактный поджиг
Пилотную дугу поджигают двумя способами. Высокочастотный (HF) — искра пробивает промежуток без касания; надёжно, но создаёт помехи, которые иногда сводят с ума электронику рядом. Контактный (NHF) — дуга зажигается коротким касанием сопла; помех нет, и такие аппараты ставят на станки с ЧПУ и используют рядом с чувствительной техникой.
Для гаража разницы почти нет. Если рядом автомобильная электроника, компьютер или ЧПУ — берите NHF.
Расходники плазмотрона
В резаке изнашиваются три детали, и их состояние прямо видно по резу:
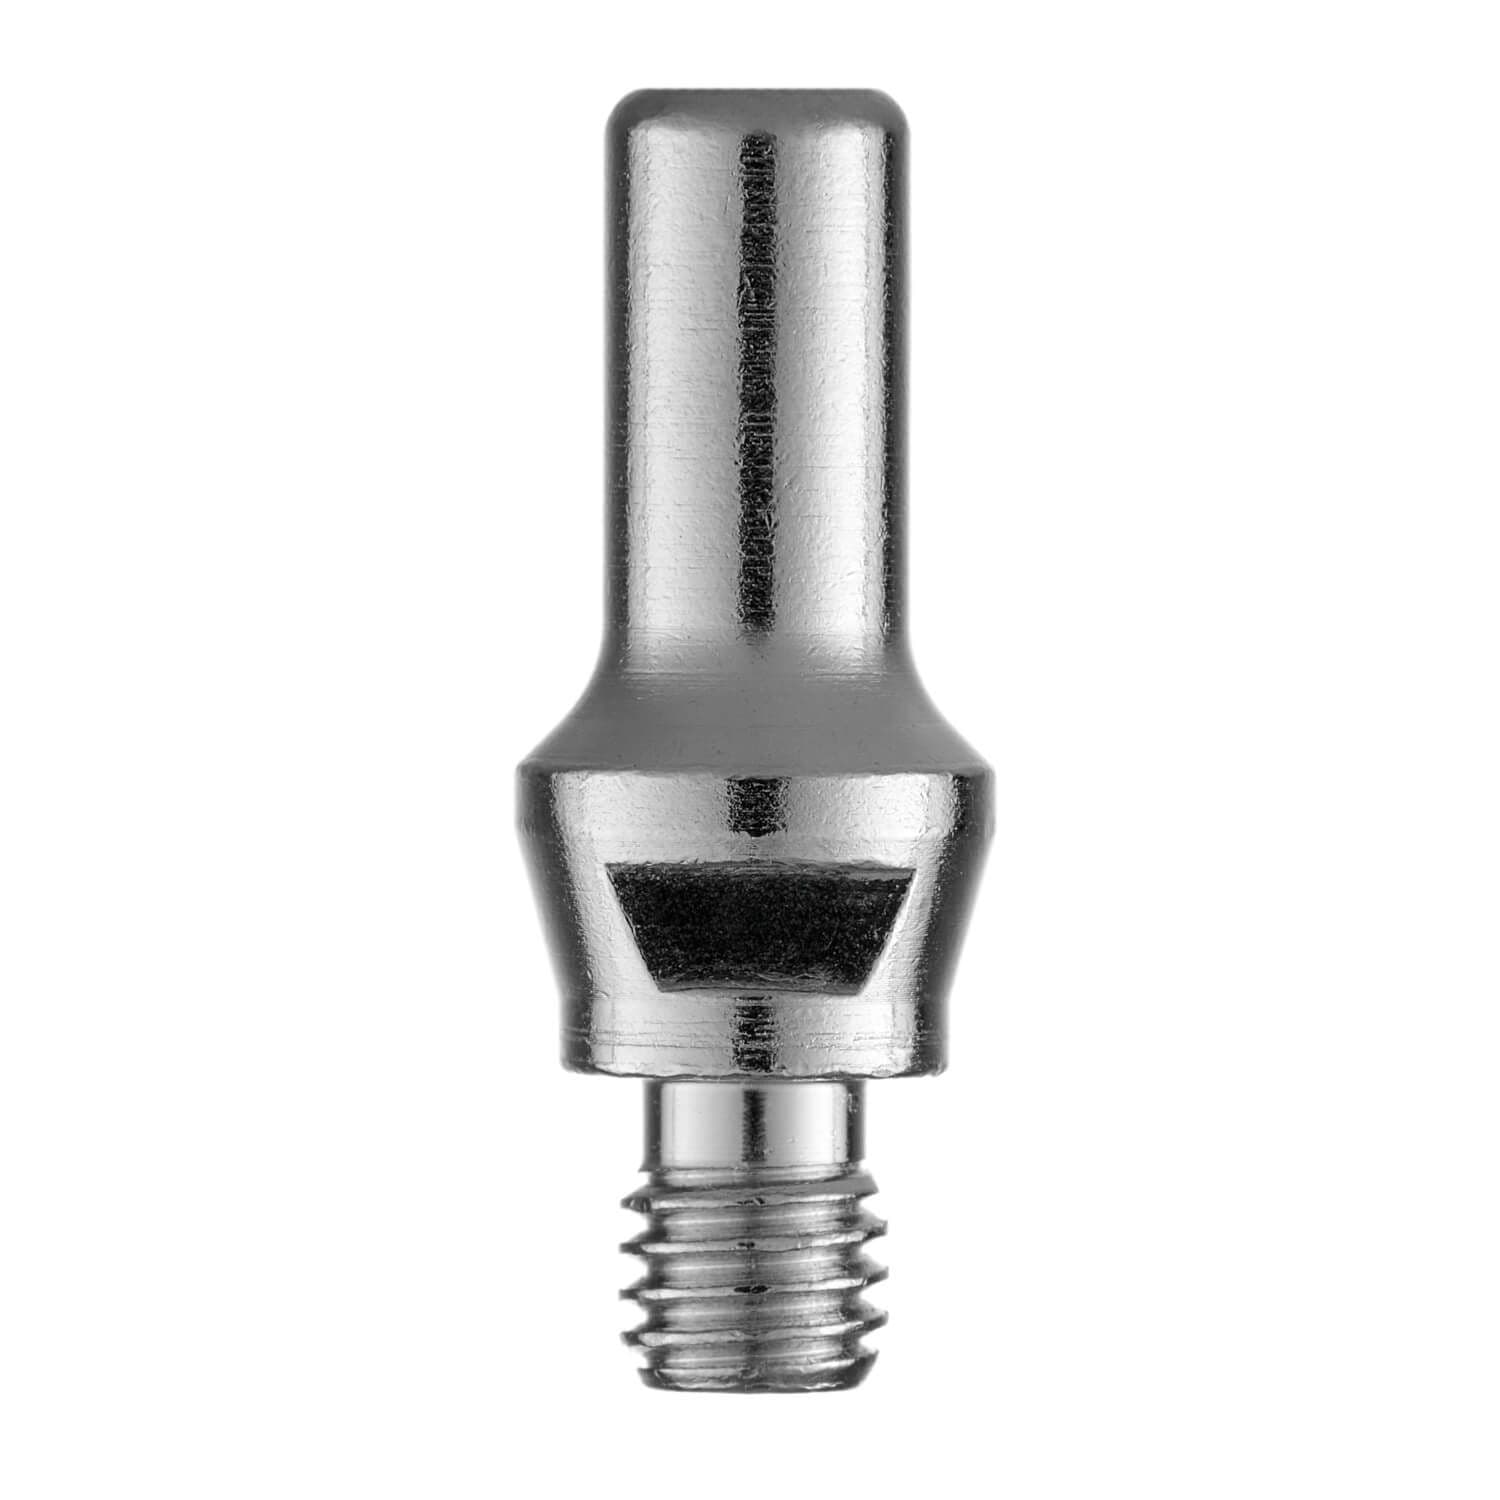
- Электрод (катод) с гафниевой вставкой. Вставка выгорает, в центре появляется кратер. Глубина кратера больше миллиметра — менять.
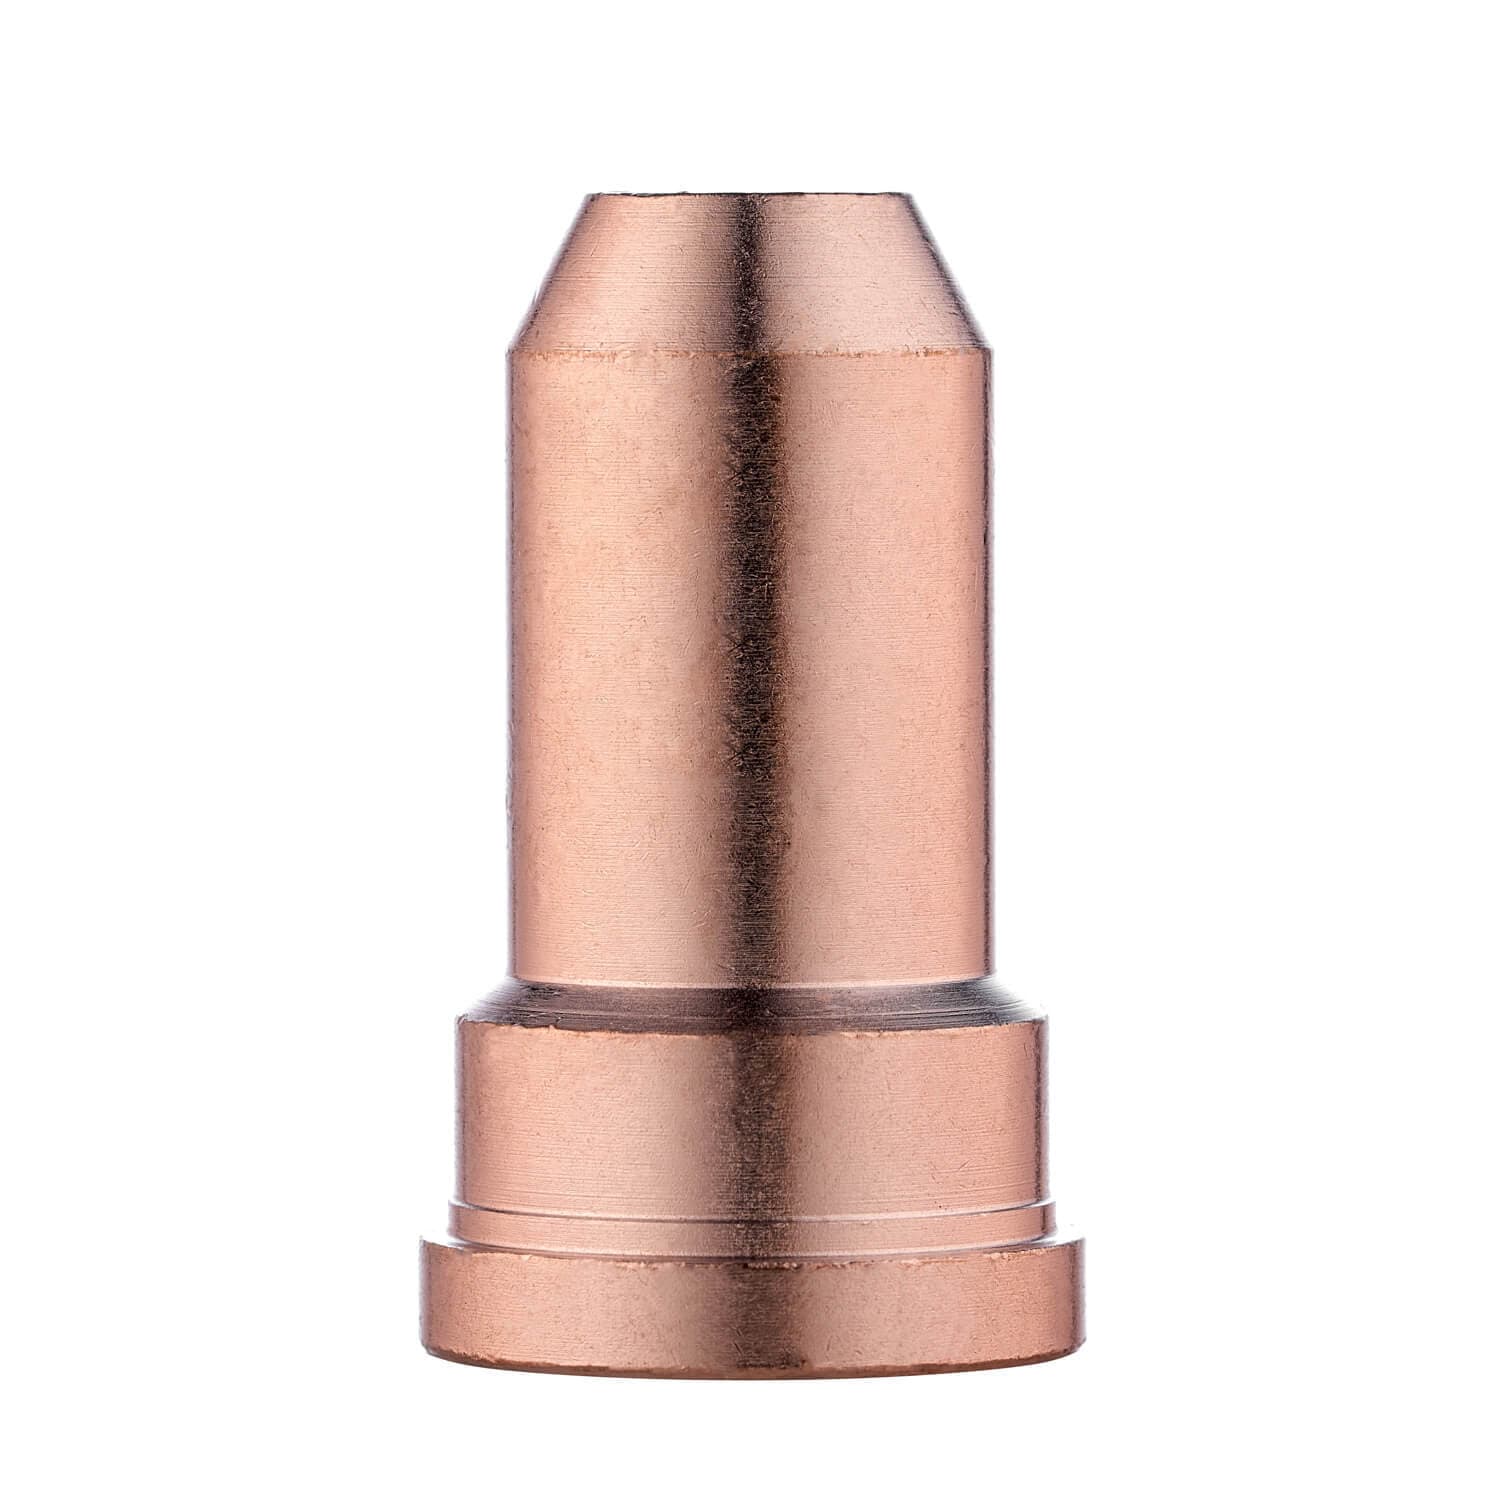
- Сопло. Отверстие разрабатывается и теряет круглую форму: рез становится шире, появляется скос кромки и много грата.
- Завихритель и защитный колпак. Живут дольше, но трескаются от перегрева.
Электрод и сопло меняют парой: изношенное сопло убивает новый электрод за несколько резов. Ресурс сильно зависит от воздуха: на сухом воздухе и правильной высоте резака комплект живёт в разы дольше.
Как продлить ресурс: не касаться соплом металла (держать зазор 2–3 мм или ставить дистанционную насадку), не поджигать дугу «в воздух» без нужды, продувать резак после работы, давать воздуху выйти перед выключением.
Что есть в наличии
| Модель | Ток | Для чего |
|---|---|---|
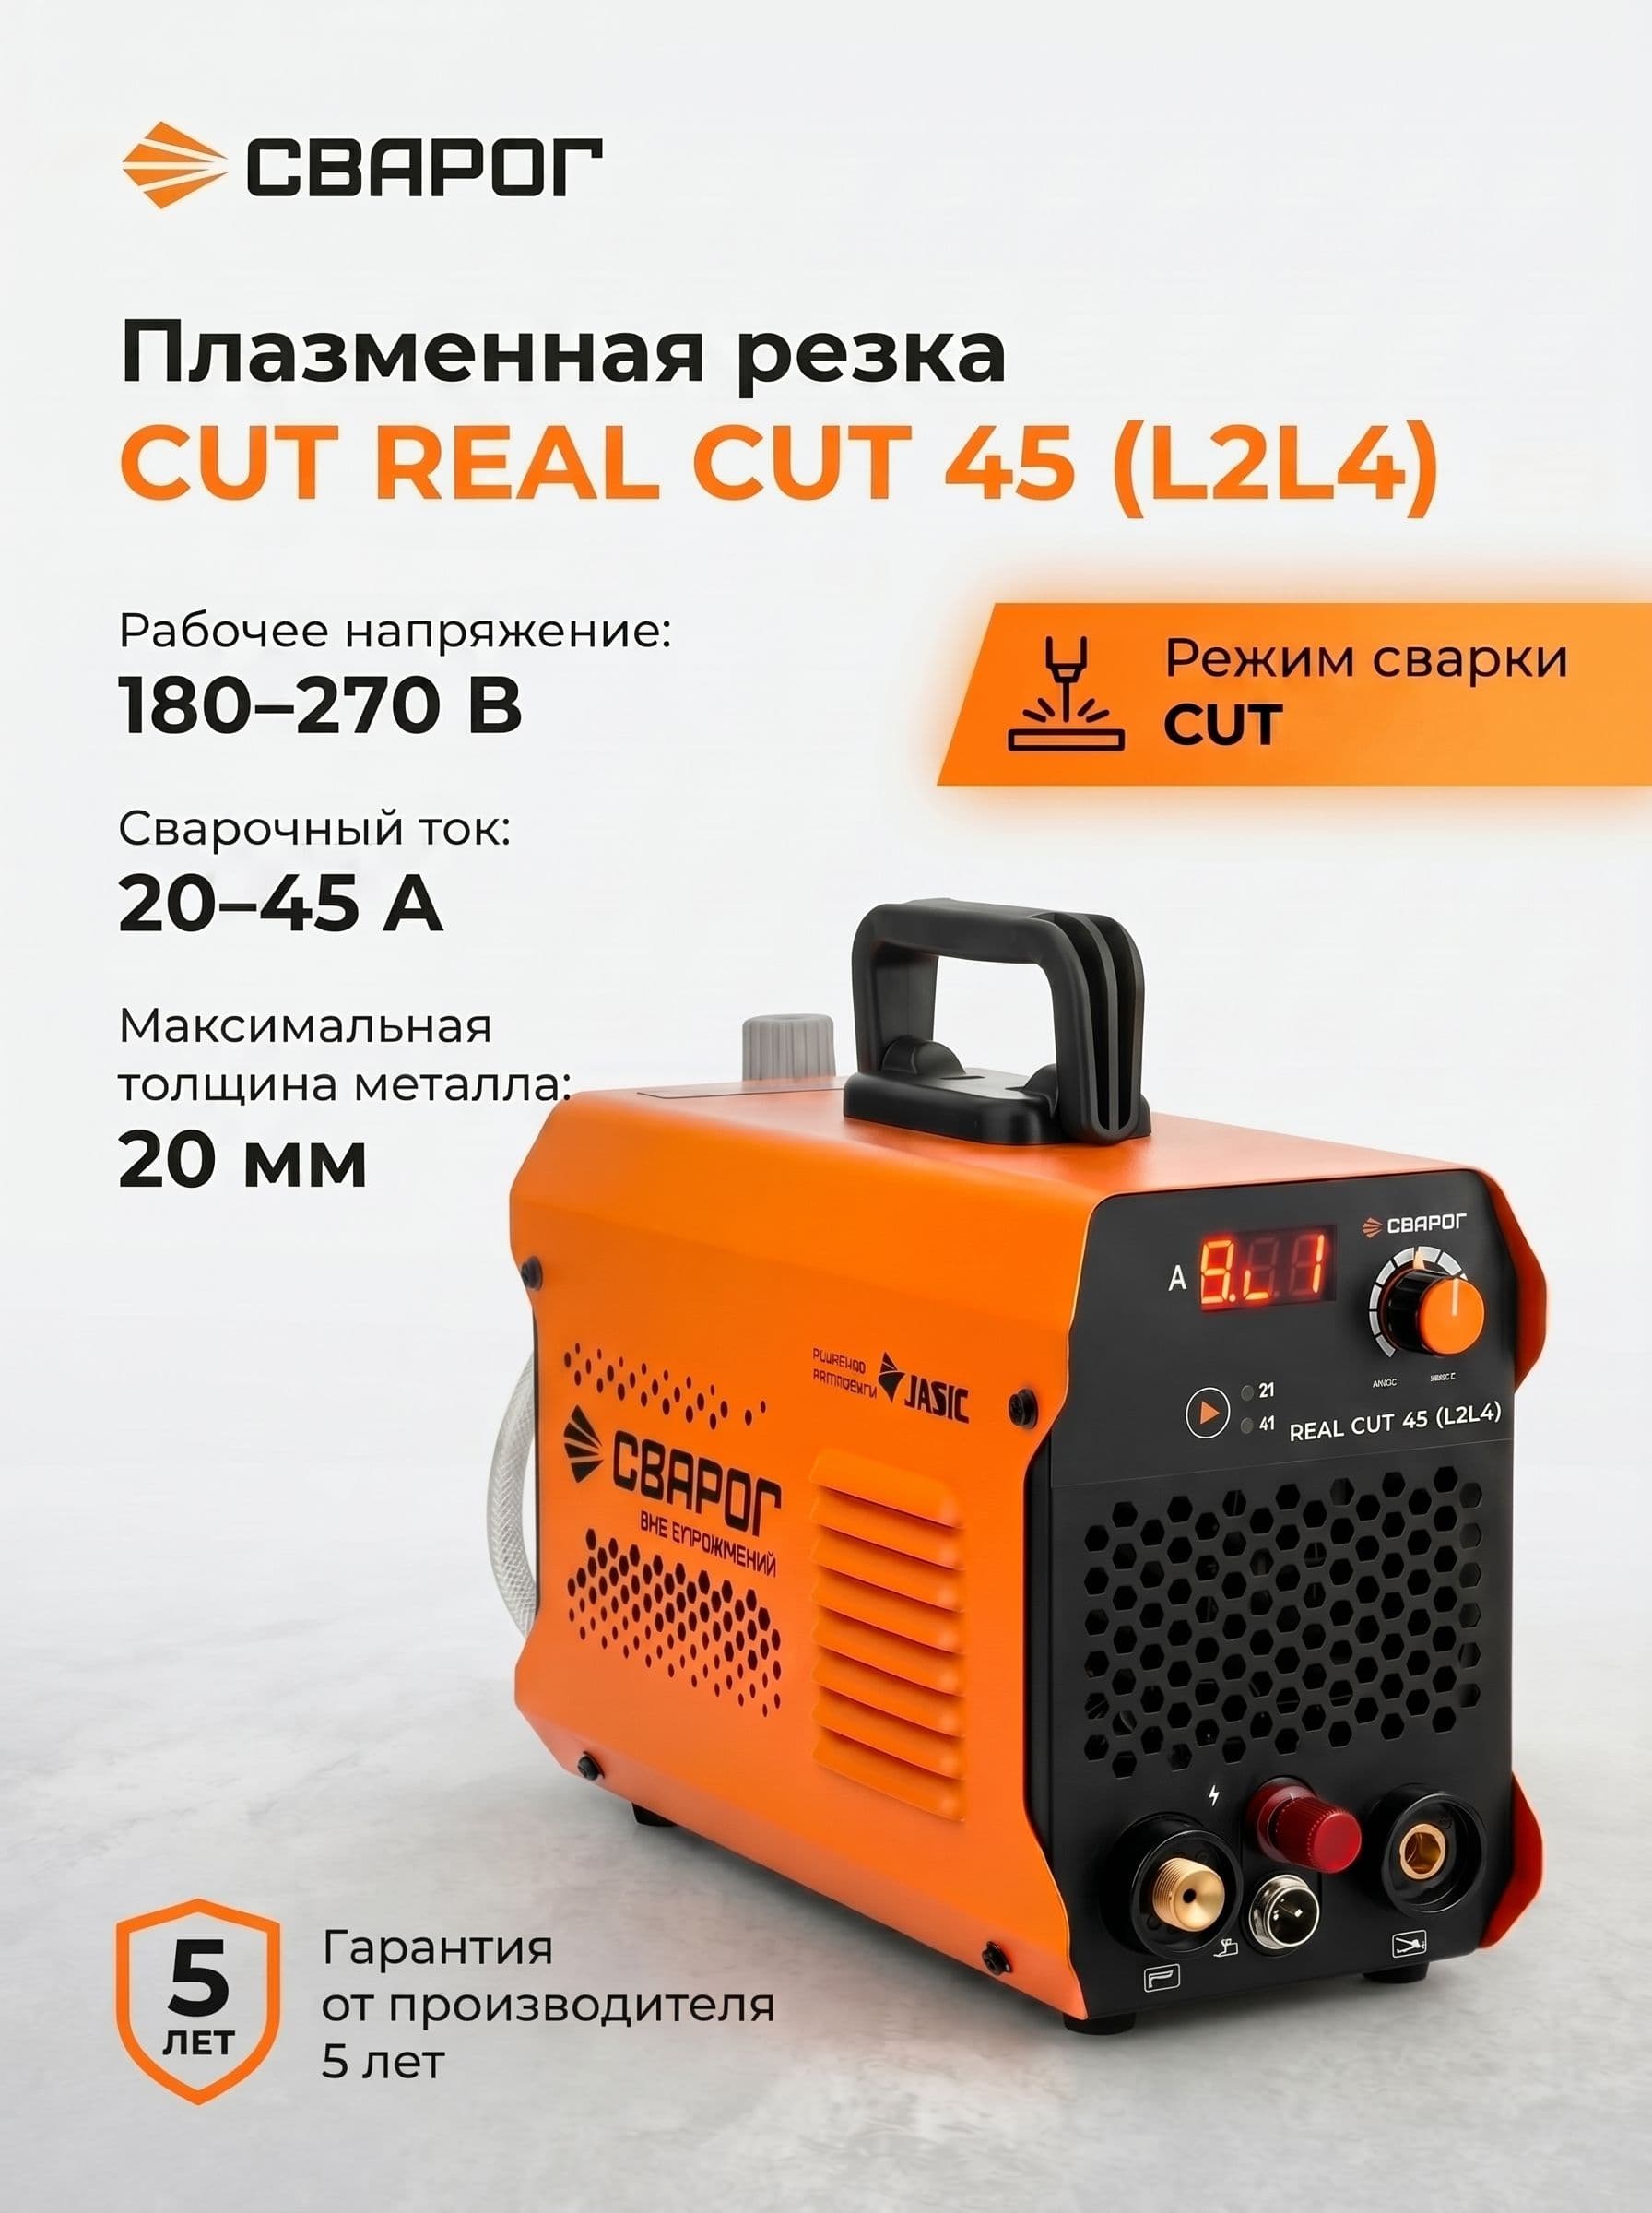
| Плазменная резка CUT REAL CUT 45 (L2L4) | 45 А | Гараж и мастерская: сталь до 10–12 мм, самый доступный вход |
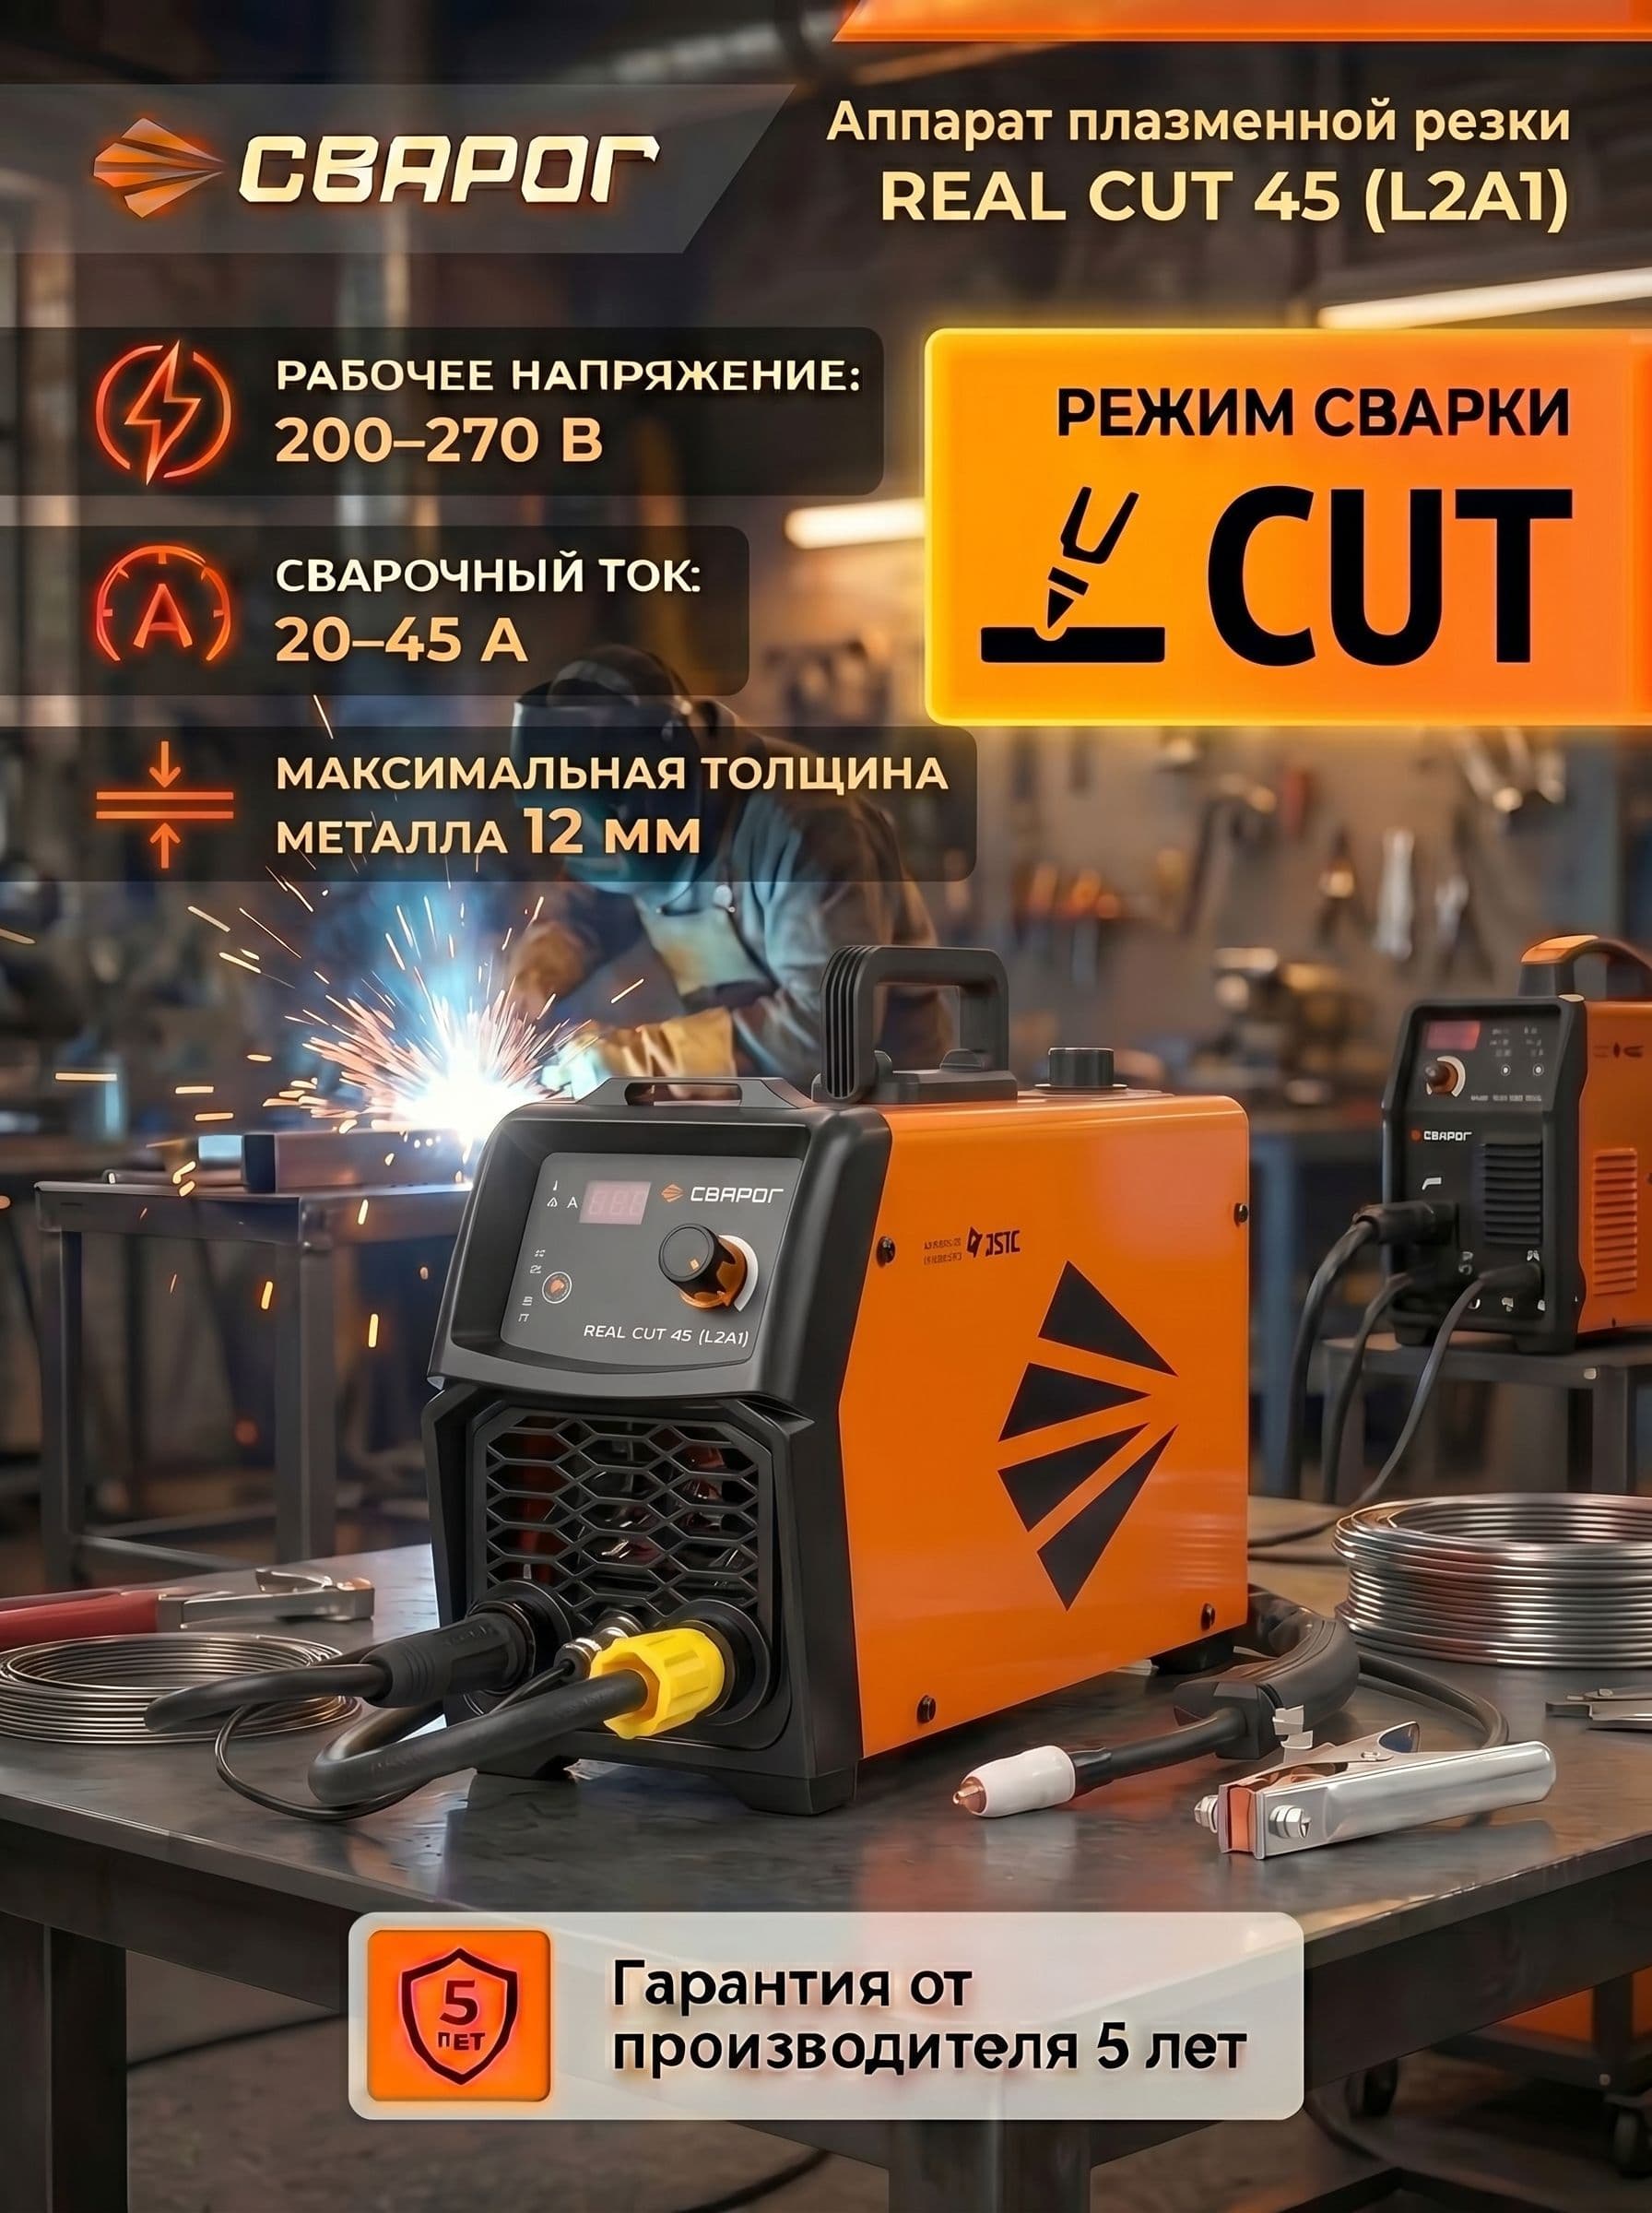
| Аппарат плазменной резки REAL CUT 45 (L2А1) | 45 А | Тот же класс в другом исполнении |
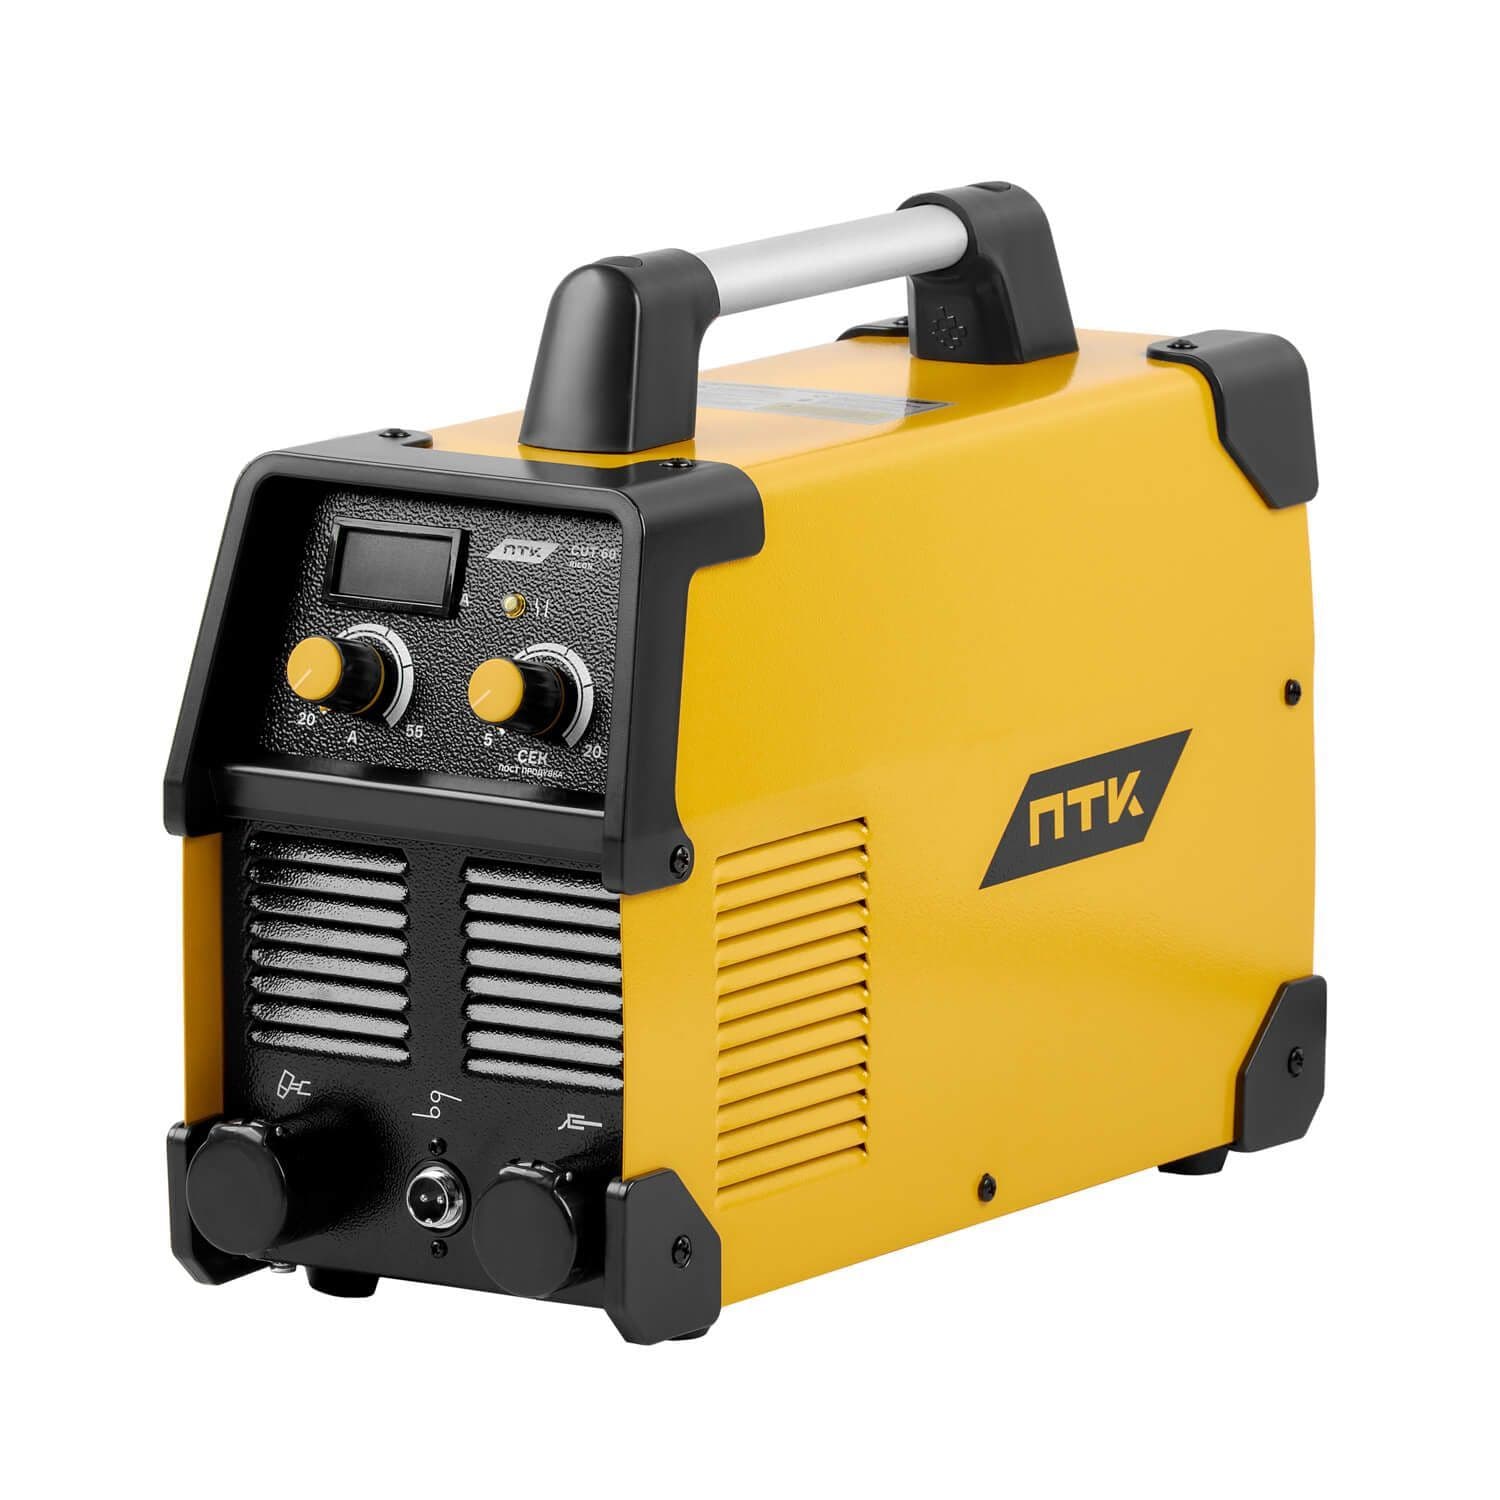
| ПТК RILON CUT 60 СТ | 60 А | Мастерская с регулярной резкой: сталь 16–20 мм |
| Сварог PRO CUT 60 NHF | 60 А | Контактный поджиг — рядом с ЧПУ и электроникой |
| PRO SMART CUT 80 | 80 А | Производство: 25–30 мм в постоянном режиме |
| ПРОФИ CUT 100 | 100 А | Верхний уровень, толстый металл |
Расходники к ходовым плазмотронам на складе есть: катоды IPT 60 и IPT 100 пачками по 10 штук, сопла разных диаметров, головка плазмотрона CP PT 31. Берут их сразу и с запасом — это то, что кончается в середине работы.
Частые ошибки
- Покупать плазморез под имеющийся слабый компрессор. Самая дорогая ошибка: аппарат будет резать вполсилы и жечь расходники.
- Работать на влажном воздухе. Без влагоотделителя расходники уходят в разы быстрее, а кромка получается рваной.
- Вести сопло по металлу. Касание убивает сопло. Нужен зазор или дистанционная насадка.
- Менять только сопло или только электрод. Их меняют парой.
- Резать на максимальной толщине постоянно. Аппарат уходит в защиту, рез грязный. Берите с запасом по току.
- Забывать про продувку. Воздух после реза охлаждает резак — не выключайте аппарат сразу.
Посмотреть аппараты и расходники: плазморезы и расходники для плазмореза. Напишите, какой металл и какой толщины режете и какой у вас компрессор, — подскажем, хватит ли воздуха и какой ток брать.
Скорость реза и качество кромки
Скорость — такая же настройка, как ток, и по ней проще всего понять, правильно ли идёт работа. Ориентиры для аппарата на 45 ампер по углеродистой стали:
| Толщина | Скорость реза | Что видно |
|---|---|---|
| 1–2 мм | очень быстро, 3–6 м/мин | Рез без грата, кромка почти чистая |
| 3–4 мм | 1,5–3 м/мин | Минимальный грат, снимается рукой |
| 6 мм | 0,8–1,2 м/мин | Лёгкий грат по нижней кромке |
| 10 мм | 0,3–0,5 м/мин | Грат заметный, нужна зачистка |
| 12 мм и выше | медленно, у предела | Рез расширяется, кромка со скосом |
Как подобрать скорость без приборов: искры должны выходить снизу под небольшим углом назад. Если сноп летит вверх и в лицо — вы идёте слишком быстро и металл не прорезается насквозь. Если искры уходят строго вниз, а рез широкий и с наплывом — слишком медленно, лишнее тепло уходит в деталь.
Начало реза: с кромки и пробивкой
С кромки. Самый щадящий способ: дугу зажигают на краю листа и сразу ведут. Так начинают всегда, когда геометрия позволяет.
Пробивка в середине листа. Здесь расплав выбрасывается вверх, и если держать резак перпендикулярно, брызги летят прямо в сопло. Правильно так: наклонить резак примерно на 45 градусов, зажечь дугу, дождаться пробоя и только затем поставить резак вертикально и начать движение. Для толщин ближе к предельным пробивку лучше делать сверлом — это дешевле нового сопла.
И отдельно про высоту: при ручной резке держат зазор 2–3 мм, а на предельных толщинах — чуть больше. Дистанционная насадка на сопло избавляет от необходимости держать зазор рукой и заметно продлевает жизнь расходникам.