Тонкий лист прожигают не мощностью, а временем: тепло уходит в металл быстрее, чем он успевает остыть. Таблица режимов под кузовное железо, пять причин прожога и приёмы, которые их снимают.
Короткий ответ
Кузовное железо прожигают не потому, что аппарат слишком мощный, а потому, что в тонкий лист уходит больше тепла, чем он успевает отвести. Лечится это четырьмя вещами: током по таблице, проволокой 0,8 мм, сваркой точками вразбежку вместо непрерывного шва и медной подкладкой под стык. Аппарат менять при этом обычно не нужно — достаточно, чтобы его нижняя граница тока начиналась от 30–40 ампер.
| Толщина | Ток | Напряжение | Проволока | Газ |
|---|---|---|---|---|
| 0,6–0,8 мм | 35–55 А | 15–16 В | 0,6–0,8 мм | смесь Ar 80 / CO₂ 20 |
| 1,0 мм | 50–70 А | 16–17 В | 0,8 мм | смесь Ar 80 / CO₂ 20 |
| 1,2 мм | 65–90 А | 17–18 В | 0,8 мм | смесь или CO₂ |
| 1,5 мм | 80–110 А | 17–19 В | 0,8–1,0 мм | смесь или CO₂ |
Это стартовые значения. Точную настройку делают на обрезке того же металла: правильный режим даёт ровный бугорок с обратной стороны и не оставляет кратера.
Пять причин прожога
- Ток выше нужного. Самая очевидная причина и самая редкая у опытных: обычно ток занижают из осторожности, а прожигают по другим пунктам.
- Слишком долгая дуга в одной точке. Тонкий лист прогревается за доли секунды, и дальше металл просто проваливается. Непрерывный шов по кузову — почти гарантированная дыра.
- Толстая проволока. Проволоке 1,0 мм нужен больший ток, чтобы расплавиться. На кузове это лишнее тепло.
- Нет теплоотвода. Лист висит в воздухе, тепло уходить некуда. Медная пластина с обратной стороны меняет картину полностью.
- Ржавчина, грунт и краска в зоне шва. Загрязнение мешает дуге стоять ровно, она «скачет» и локально перегревает металл. Зачистка до блеска на 2–3 см от стыка — не педантизм, а условие.
Главный приём: точки вразбежку
Кузовное железо варят не швом, а серией точек, и это единственный способ держать лист холодным.
- Прихватите деталь по краям, затем по середине — так, чтобы при нагреве её не повело.
- Ставьте точку и переходите на противоположный конец стыка, а не на соседний сантиметр. Следующая точка — снова в другое место.
- Дайте металлу остыть: на кузове нормально ждать по несколько секунд между точками и трогать лист рукой, проверяя температуру.
- Когда точки сомкнутся в сплошную линию, шов готов. Со стороны он выглядит как цепочка перекрывающихся капель — так и должно быть.
Если аппарат умеет режим точечной сварки с таймером, используйте его: таймер даёт одинаковые точки и не даёт передержать дугу. На аппаратах с синергетикой режим обычно называется «spot».
Медная подкладка
Медь не сваривается со сталью и отлично отводит тепло. Пластина или брусок меди, прижатые с обратной стороны стыка, решают сразу две задачи: не дают металлу провалиться в дыру и формируют ровный обратный валик.
Этот приём особенно выручает при заварке сквозных дыр: подложили медь, заварили отверстие по кругу внутрь, подкладка не прилипла. В кузовном ремонте медную пластину часто ставят прямо в самодельный держатель или зажимают струбциной.
Проволока и газ для кузова
Для кузовного железа берут омеднённую проволоку 0,8 мм и смесь аргона с углекислотой 80/20. Смесь, а не чистая углекислота: меньше брызг, мягче дуга, аккуратнее шов — а на видимой детали это главное.
Порошковая проволока без газа кузов варит, но хуже: шва получается грубее, брызг больше, шлак нужно сбивать, а тепловложение выше. Для выездного ремонта на ветру это рабочий вариант, для спокойной работы в гараже — нет. Подробнее про газ и расход — в статье «Газ для полуавтомата».
Подготовка: половина результата
- Зачистка. До металлического блеска с обеих сторон, на 2–3 см от стыка. Грунт и антикор выгорают и дают поры.
- Зазор. Листы стыкуют без зазора. Любая щель на тонком металле превращается в дыру.
- Фиксация. Магнитные клеммы и зажимы держат деталь ровно и экономят руки. Магнитная клемма заземления к тому же даёт надёжный контакт массы на кузове — а плохая масса сама по себе причина скачущей дуги.
- Защита. Антипригарный спрей на сопло и на поверхность вокруг шва: брызги не прилипают, зачистка после сварки сокращается вдвое.
Когда вместо шва нужен споттер
Если задача — не заварить дыру, а вытянуть вмятину или приварить ремонтную вставку точками, как это сделано на заводе, полуавтомат уступает споттеру. Споттер работает короткими импульсами большого тока: металл не перегревается, точка получается прочной и аккуратной, а обратная сторона остаётся почти нетронутой.
Подробно о том, что споттер решает, а что нет, — в отдельной статье. Коротко: для кузовного цеха это обязательный инструмент, для разового ремонта в гараже — избыточный.
Что из этого есть у нас
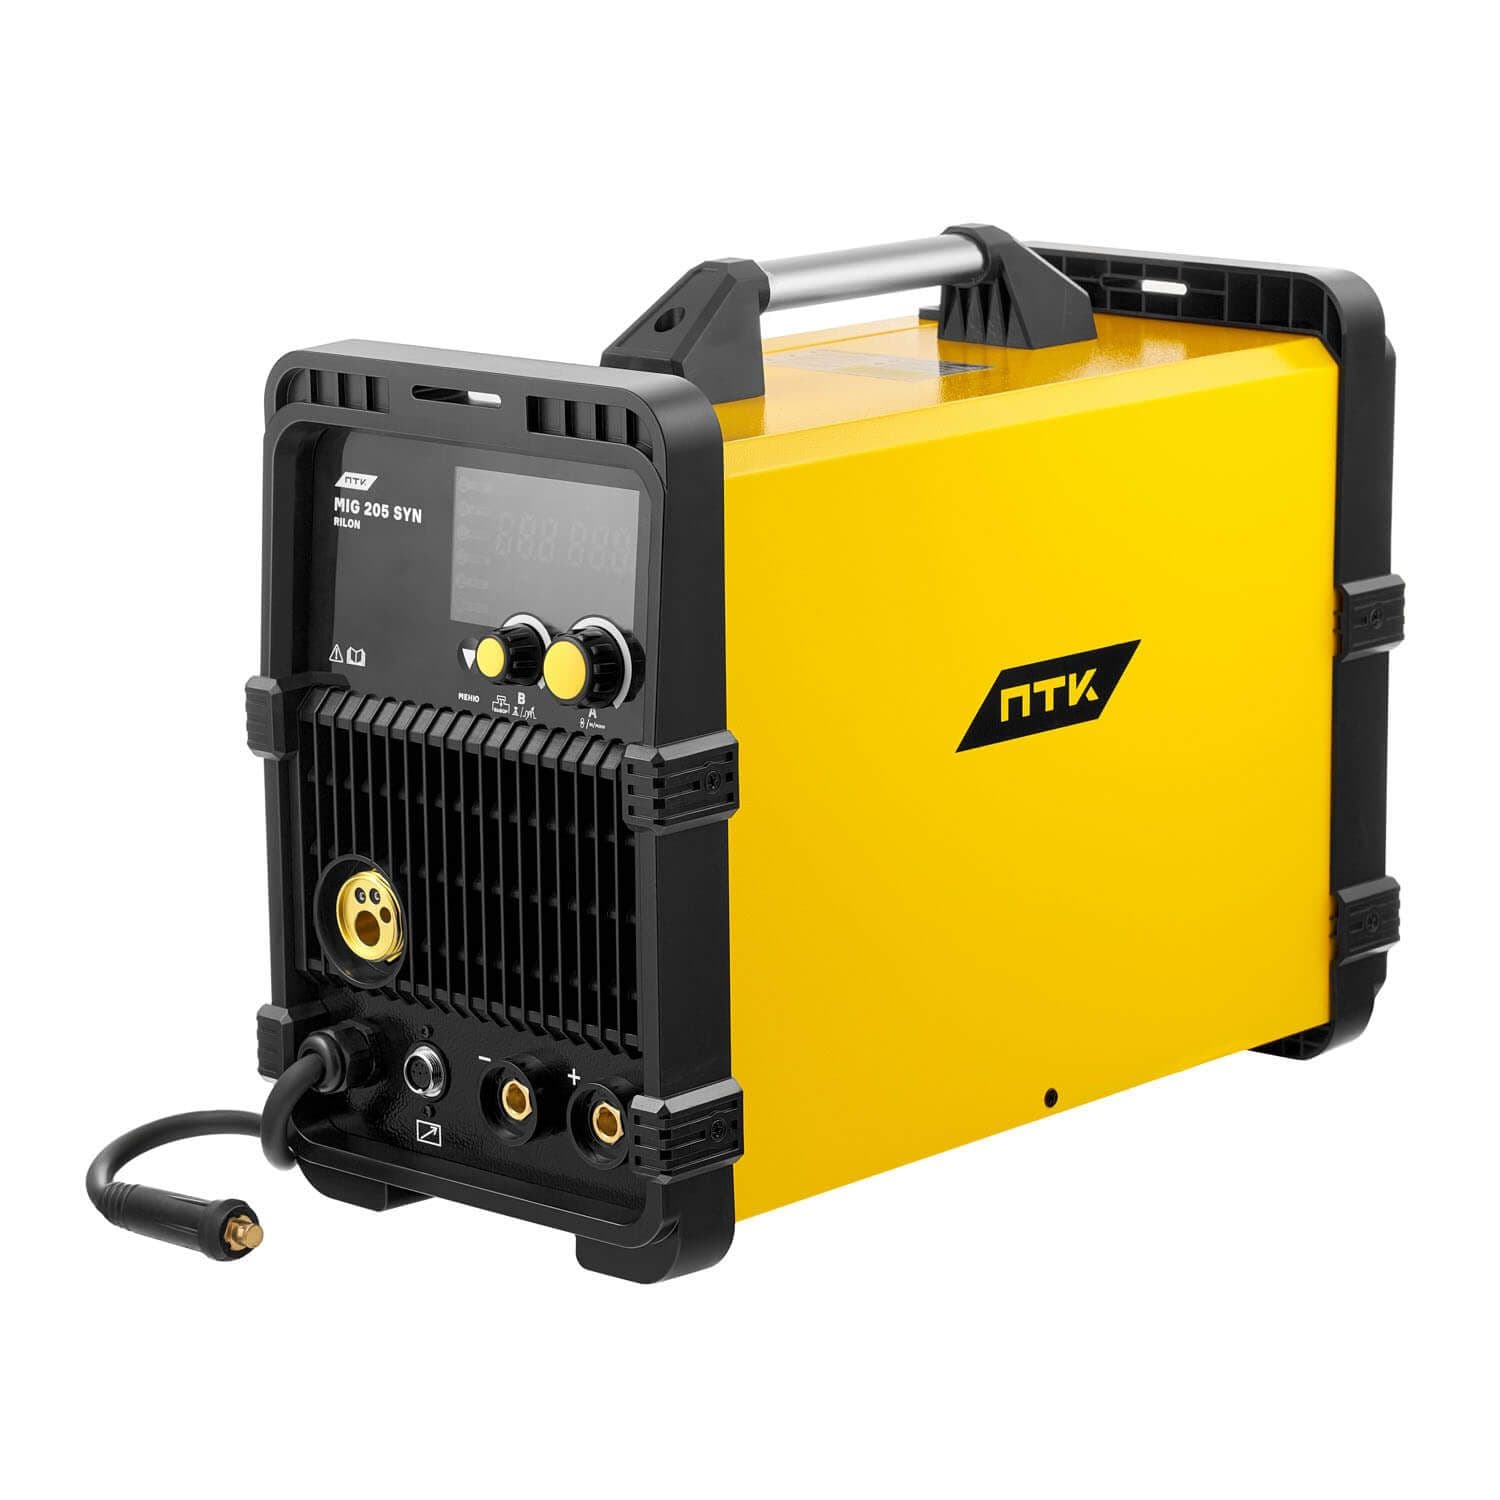
- ПТК RILON MIG 205 SYN — полуавтомат с синергетикой: задаёте толщину металла, аппарат подбирает ток и подачу. На кузове это заметно снижает число испорченных попыток.
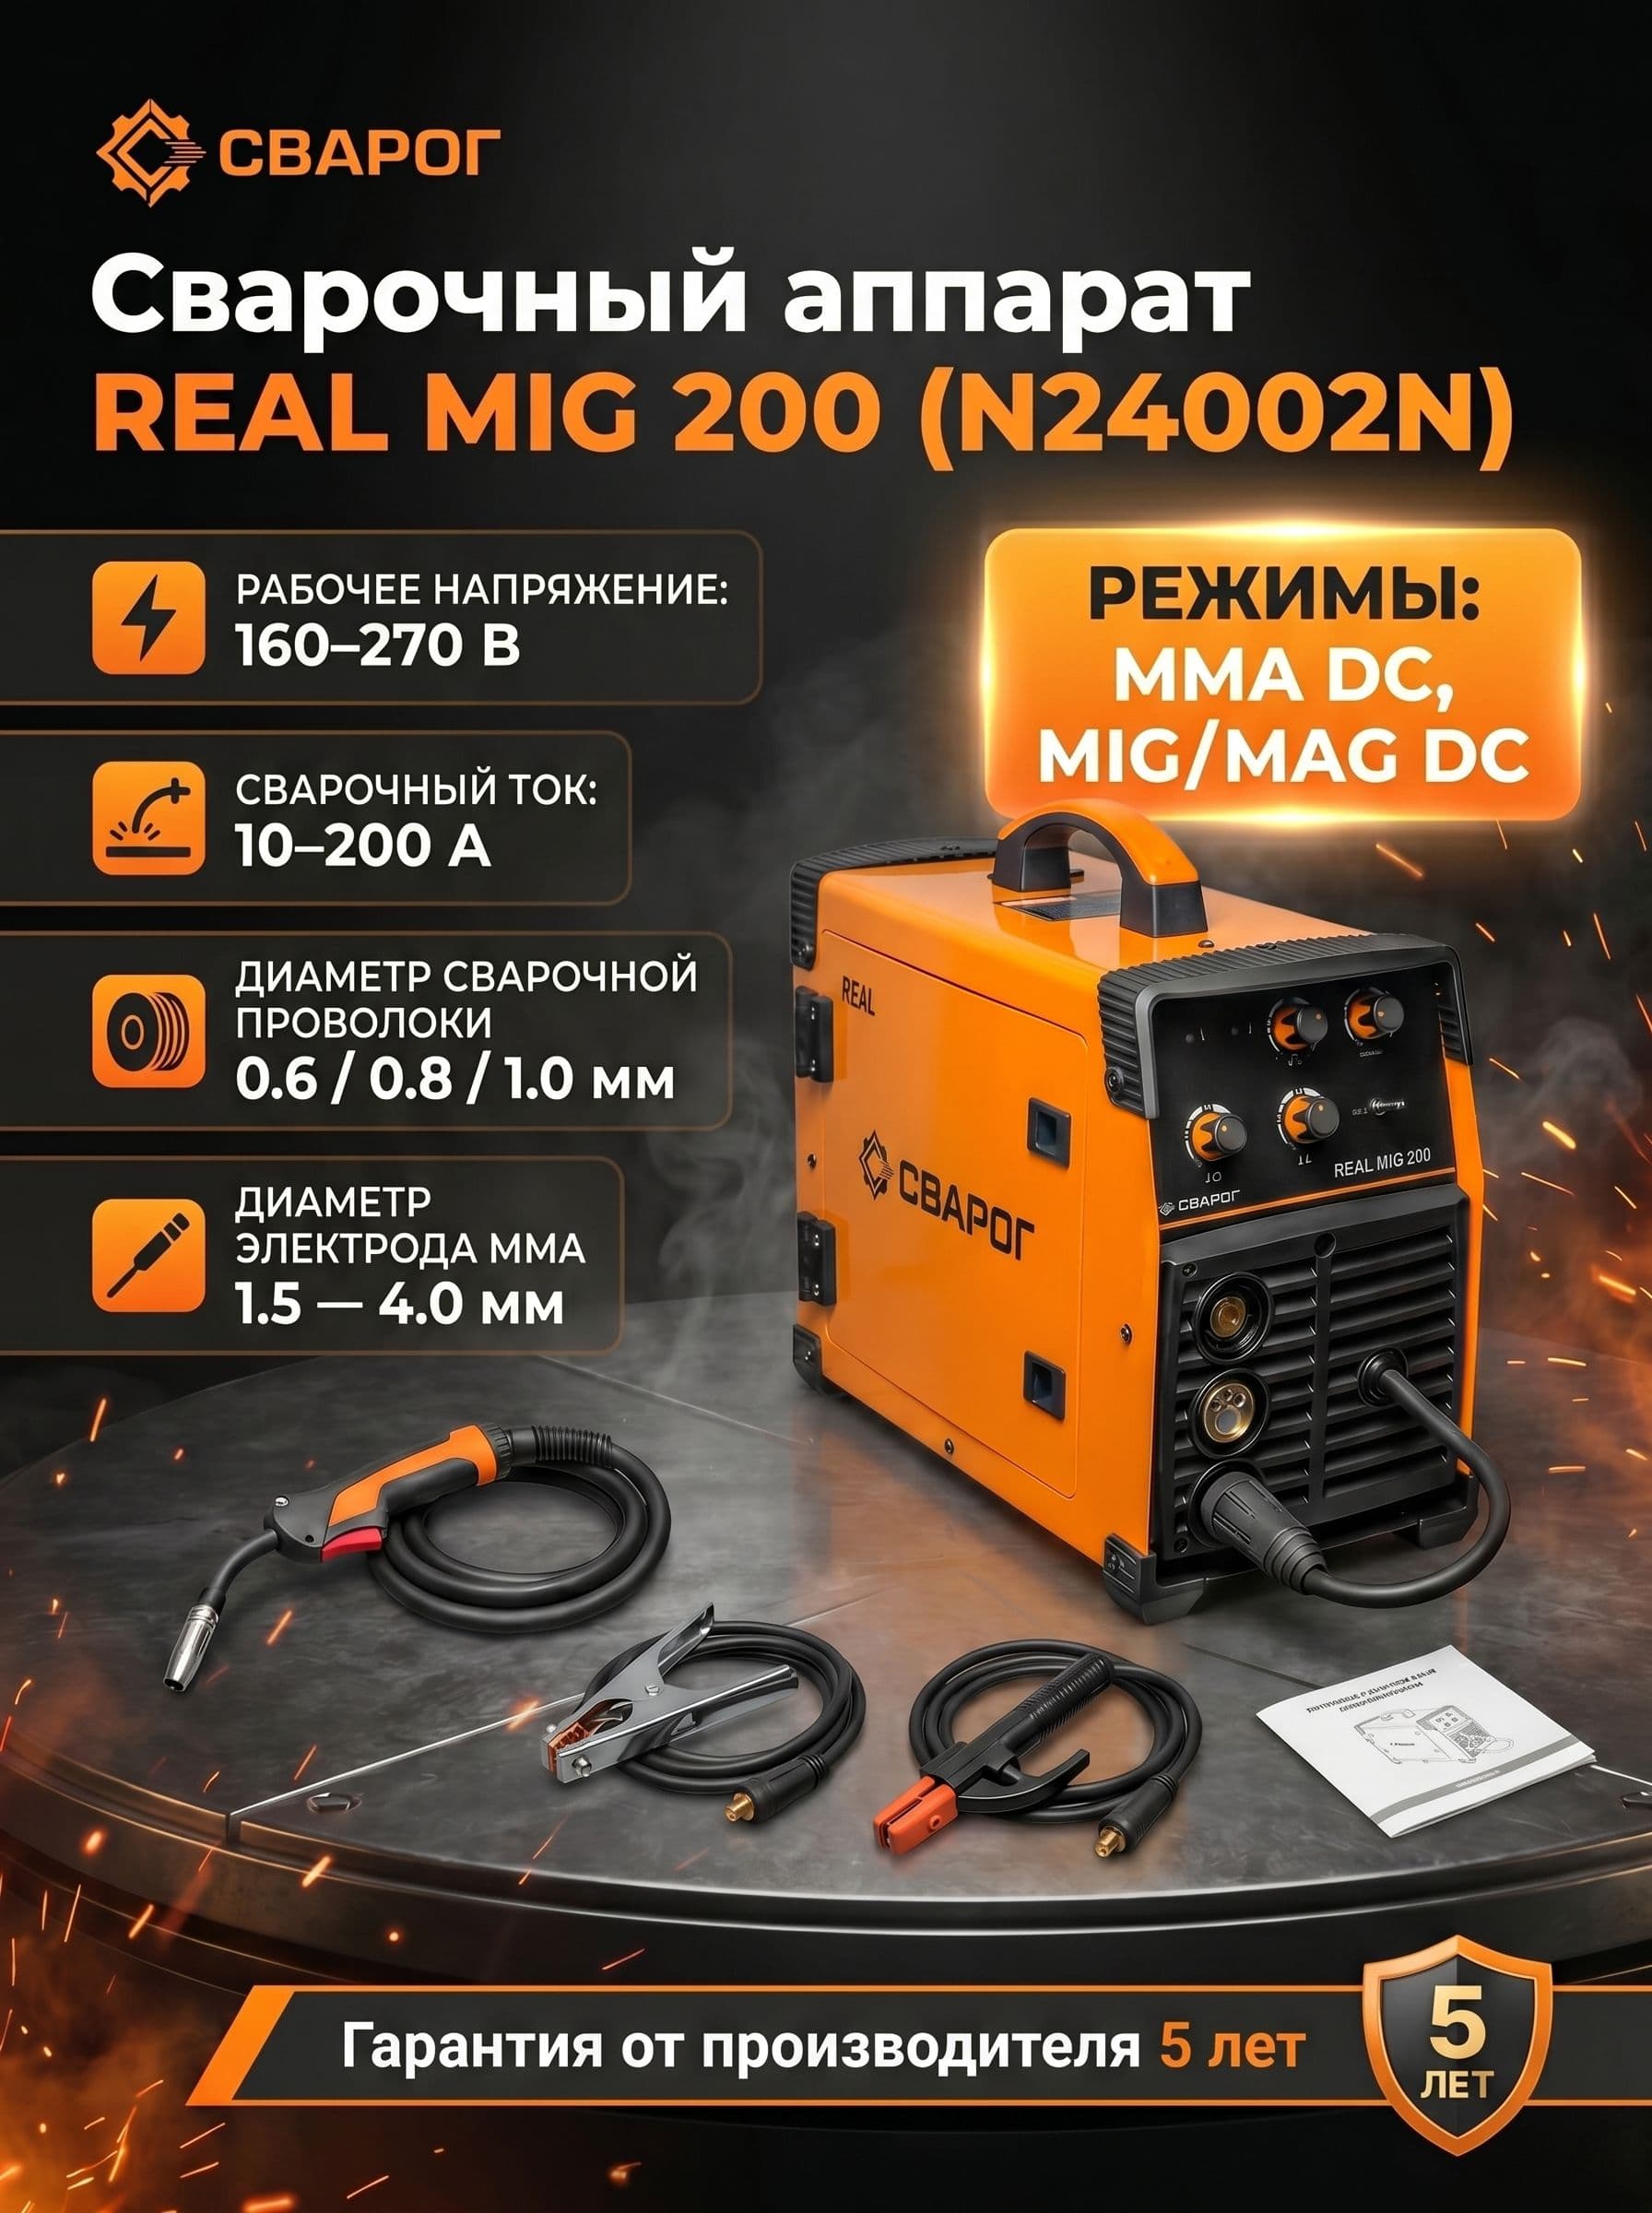
- Сварог REAL MIG 200 — то же без синергетики, настройка руками.
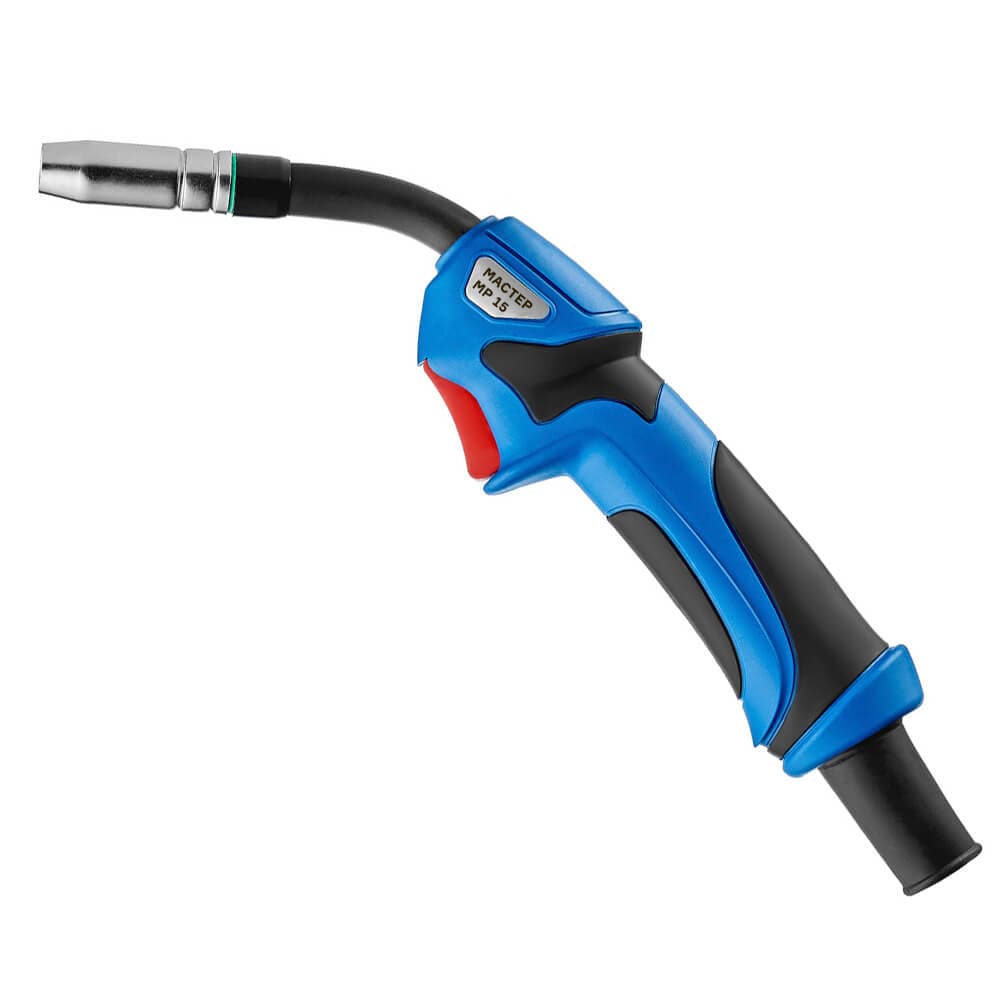
- Горелка МАСТЕР MIG MP 15, 3 м — короткая и лёгкая, для кузовных работ удобнее пятиметровой.
- Сопло d12 мм и наконечники под 0,8 мм — расходники, которые на кузове уходят быстрее всего.
- Клемма заземления магнитная МКЗ-501У — надёжная масса на кузове без зажима за крыло.
- Аэрозоль от налипания брызг Spatter Safe — экономит зачистку.
Частые ошибки
- Варить непрерывным швом. Главная причина дыр на кузовном железе.
- Ставить массу далеко от шва. Ток пойдёт через подвеску, электронику и всё, что подвернётся. Масса — рядом с местом сварки, аккумулятор перед работой отключают.
- Шлифовать шов в ноль. Снятый заподлицо шов теряет прочность. Оставляют небольшое усиление.
- Экономить на зачистке. Поры в кузовном шве — это коррозия через год.
- Варить без подкладки на весу. Лист прогибается от температуры и проваливается в шов.
- Забывать про защиту проёмов. Брызги на стекле и на обивке не удаляются.
Подобрать аппарат и расходники под кузовные работы: полуавтоматы MIG/MAG, горелки, сопла и наконечники. Напишите толщину металла и модель аппарата — подскажем режимы и что докупить.