Правильный режим слышно: дуга даёт ровный треск без шипения и хлопков. Разберём таблицу стартовых настроек, вылет и угол горелки, полярность под порошковую проволоку и диагностику по виду шва.
Короткий ответ
У полуавтомата настраивают три вещи: напряжение (оно же «ток» на большинстве бытовых аппаратов), скорость подачи проволоки и расход газа. Правильный режим слышно: дуга даёт ровный треск, похожий на жарящийся бекон, без шипения и без хлопков. Четвёртая настройка, которую не крутят, но от которой зависит всё, — полярность: с газом плюс на горелке, порошковой проволокой без газа — наоборот.
| Толщина | Напряжение | Подача проволоки | Проволока | Газ |
|---|---|---|---|---|
| 0,8 мм | 15–16 В | 2,5–3,5 м/мин | 0,8 мм | 7–9 л/мин |
| 1,5 мм | 16–18 В | 3,5–4,5 м/мин | 0,8 мм | 8–10 л/мин |
| 3 мм | 19–21 В | 5–6,5 м/мин | 0,8–1,0 мм | 10–12 л/мин |
| 5 мм | 22–24 В | 7–9 м/мин | 1,0 мм | 12–14 л/мин |
| 8 мм | 25–27 В | 9–11 м/мин | 1,0–1,2 мм | 14–16 л/мин |
Это стартовая точка, а не истина: на разных аппаратах шкалы отличаются, и финальную настройку всегда делают на обрезке того же металла.
Что делает каждая ручка
Напряжение задаёт длину дуги и форму шва. Больше напряжение — шире и площе валик, глубже разогрев поверхности. Меньше — валик уже и выше, проплавление глубже в точке.
Скорость подачи — это, по сути, и есть ток: чем быстрее идёт проволока, тем больше тока нужно аппарату, чтобы её расплавить, и тем он больше даёт. Поэтому на простых аппаратах «ток» регулируется именно подачей.
Индуктивность (дроссель, «arc force» у некоторых производителей) управляет жёсткостью дуги. Меньше индуктивность — дуга жёстче, брызг больше, проплавление глубже. Больше — дуга мягче, шов глаже, брызг меньше. На тонком металле индуктивность поднимают, на толстом опускают.
Полярность: самая частая ошибка
Это не настройка «по вкусу», а жёсткое правило, и на нём спотыкаются почти все, кто первый раз берёт порошковую проволоку.
- Сварка в защитном газе (обычная омеднённая проволока) — обратная полярность: плюс на горелке, минус на массе. Так проволока плавится интенсивнее, а дуга стабильнее.
- Порошковая самозащитная проволока без газа — прямая полярность: плюс на массе, минус на горелке. Флюс внутри проволоки должен выгорать правильно, и при обратной полярности он этого не делает.
Признак, что полярность перепутана: дуга «плюётся», шов рыхлый, шлак не отделяется, брызг в разы больше обычного. На большинстве аппаратов полярность меняют перестановкой двух клемм внутри или снаружи корпуса — смотрите инструкцию к модели.
Вылет проволоки и угол горелки
Вылет — расстояние от наконечника до изделия, обычно 10–15 мм, примерно десять диаметров проволоки. Длиннее — газ перестаёт накрывать ванну, дуга теряет стабильность, появляются поры. Короче — брызги залепляют сопло, а наконечник начинает подгорать.
Угол горелки — 10–20 градусов от вертикали. Два способа вести:
- Углом назад (горелку тянут за собой, направлена в сделанный шов) — глубже проплавление, шов уже. Для толстого металла.
- Углом вперёд (горелку толкают, направлена в сторону движения) — проплавление мельче, валик шире, лучше видно стык. Для тонкого металла.
Что такое синергетика
Синергетический режим — это заложенные в аппарат таблицы. Вы задаёте толщину металла, диаметр проволоки и тип газа, а напряжение, подачу и индуктивность аппарат выставляет сам. Дальше одна ручка «подстройка» позволяет сдвинуть режим в плюс или в минус.
Кому полезно: новичку — снимает главный источник ошибок; цеху, где за аппаратом встают разные люди, — даёт повторяемость. Кому не критично: тому, кто варит одно и то же каждый день и давно знает свои цифры. Ручной режим в синергетических аппаратах тоже есть, поэтому переучиваться потом не придётся.
Диагностика по шву
| Что видно | Причина | Что крутить |
|---|---|---|
| Проволока упирается и отталкивает горелку | Подача выше, чем нужно для этого напряжения | Убавить подачу или добавить напряжение |
| Проволока сгорает с хлопком до касания, дуга рвётся | Подача ниже нужной | Добавить подачу или убавить напряжение |
| Шов высокий и узкий, плохо провар по краям | Напряжение занижено | Добавить напряжение |
| Шов плоский, широкий, прожоги | Напряжение завышено | Убавить напряжение, увеличить скорость ведения |
| Поры, чёрный налёт по краям | Газа мало, сквозняк, длинный вылет или грязный металл | Проверить расход, вылет, зачистку |
| Очень много брызг | Низкая индуктивность, чистая углекислота, перепутана полярность | Поднять индуктивность, проверить полярность |
| Дуга «плавает», шов неровный при тех же настройках | Разбит наконечник или плохая масса | Поменять наконечник, переставить клемму ближе |
Если аппарат «не варит» вообще
- Масса. Клемма должна стоять на зачищенном металле рядом с швом. Ржавчина и краска под клеммой — половина всех проблем.
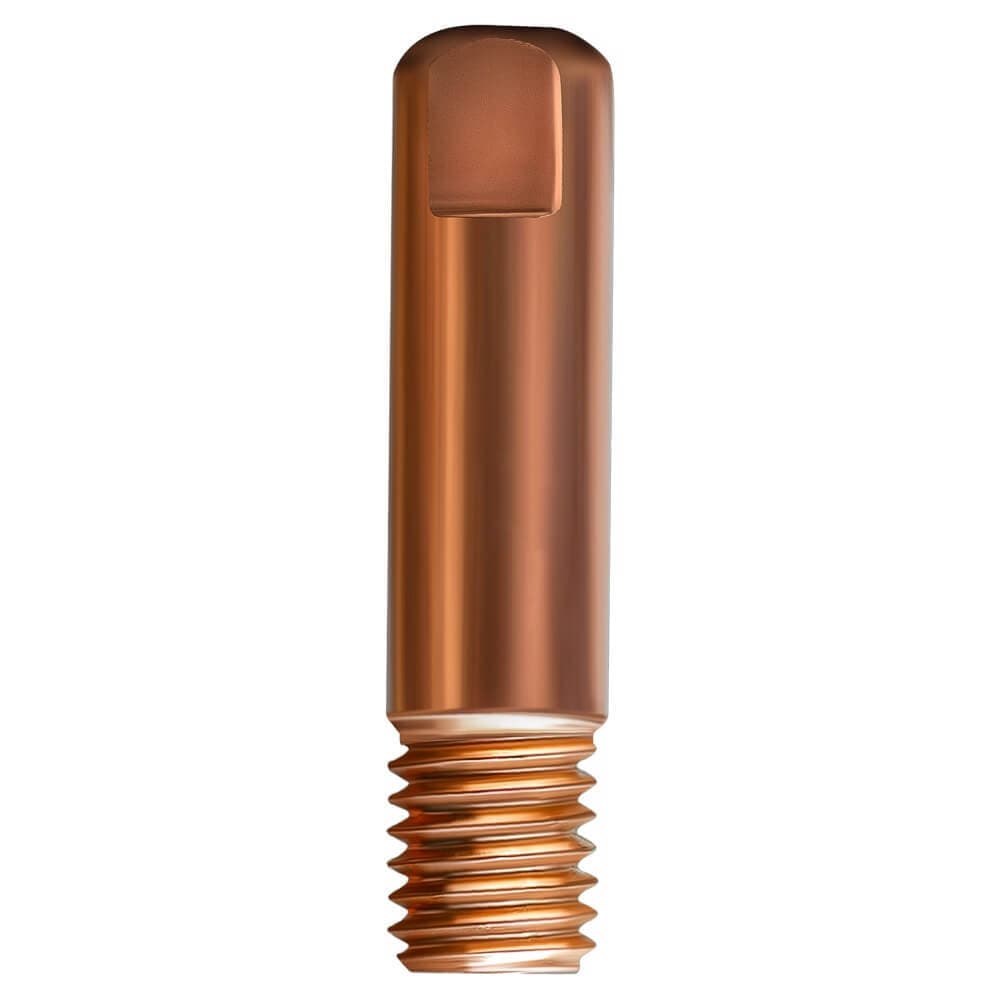
- Наконечник. Разбитое отверстие или залипшая в нём проволока.
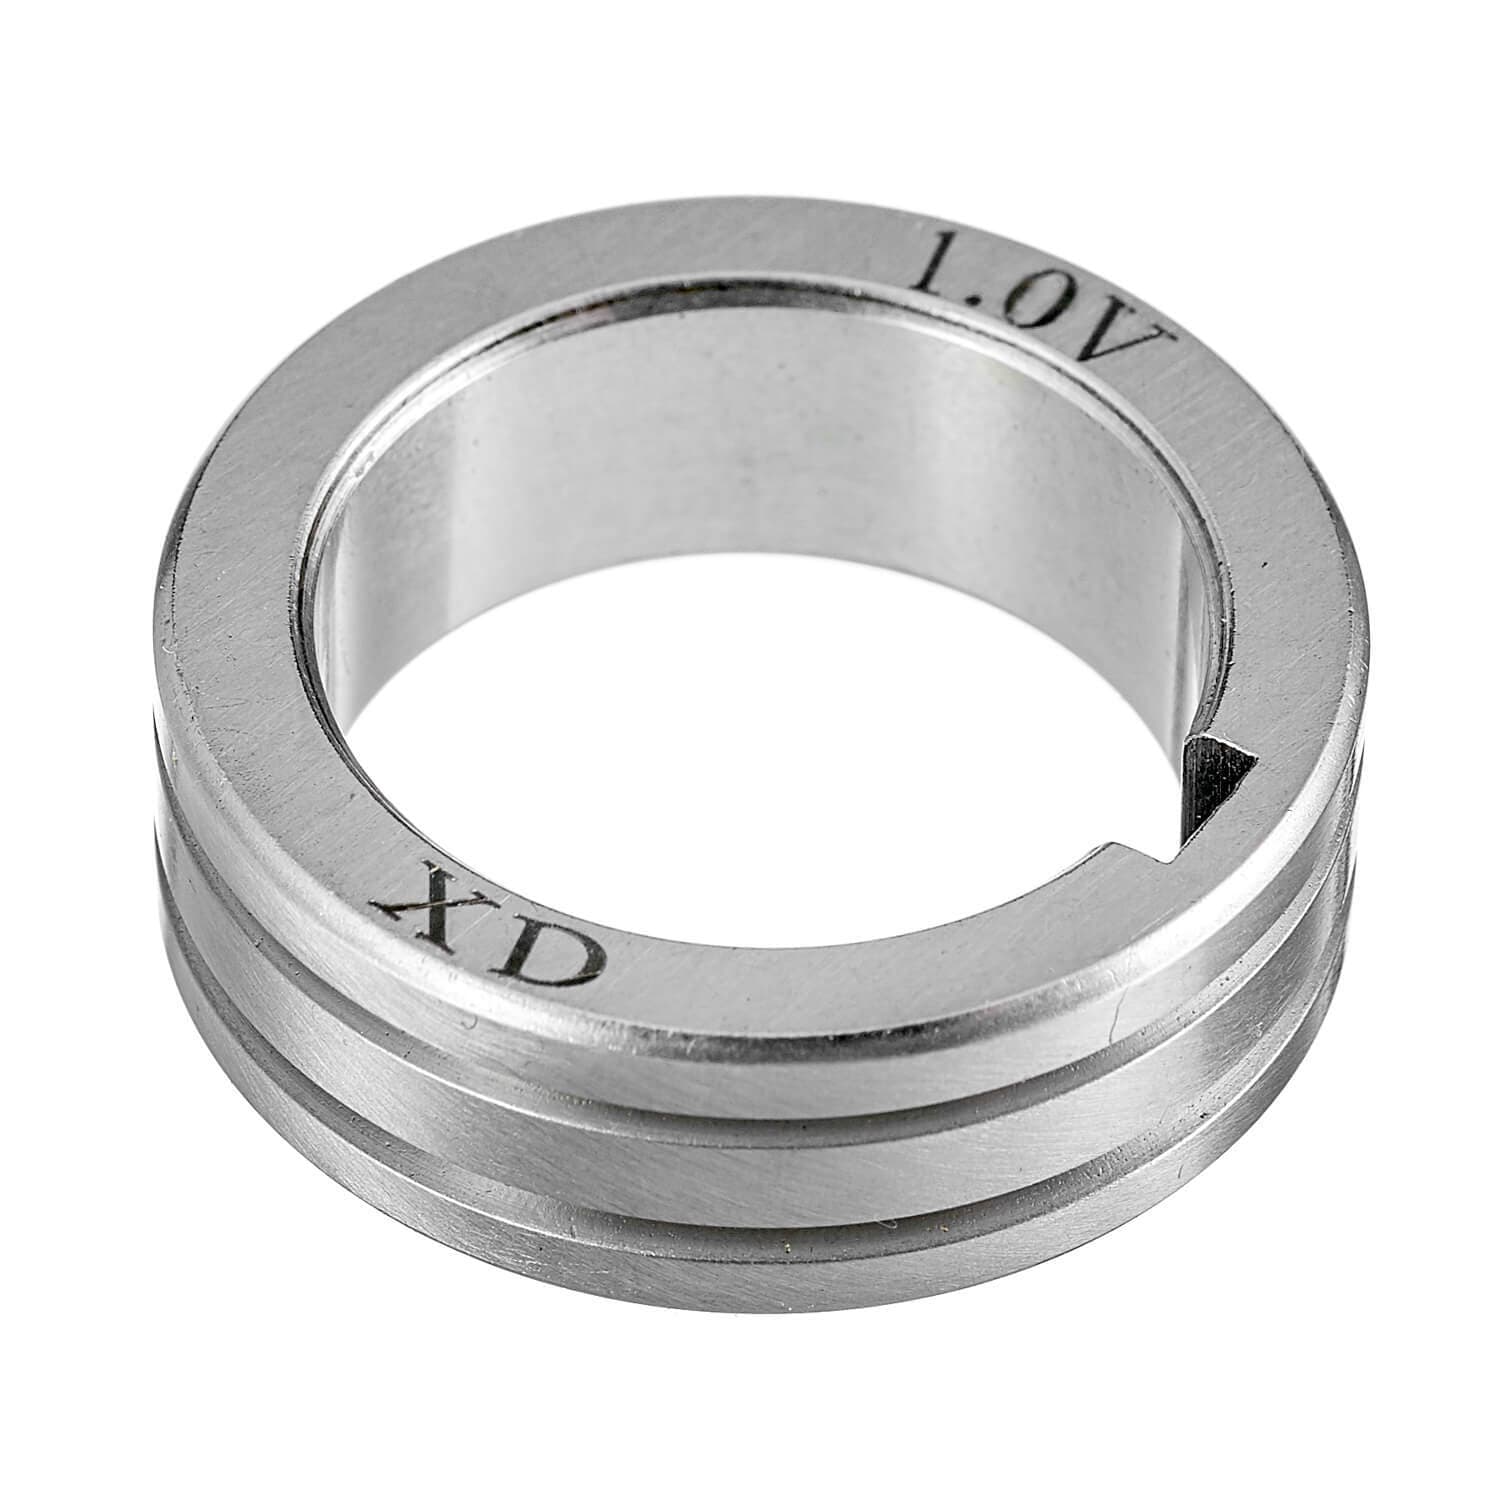
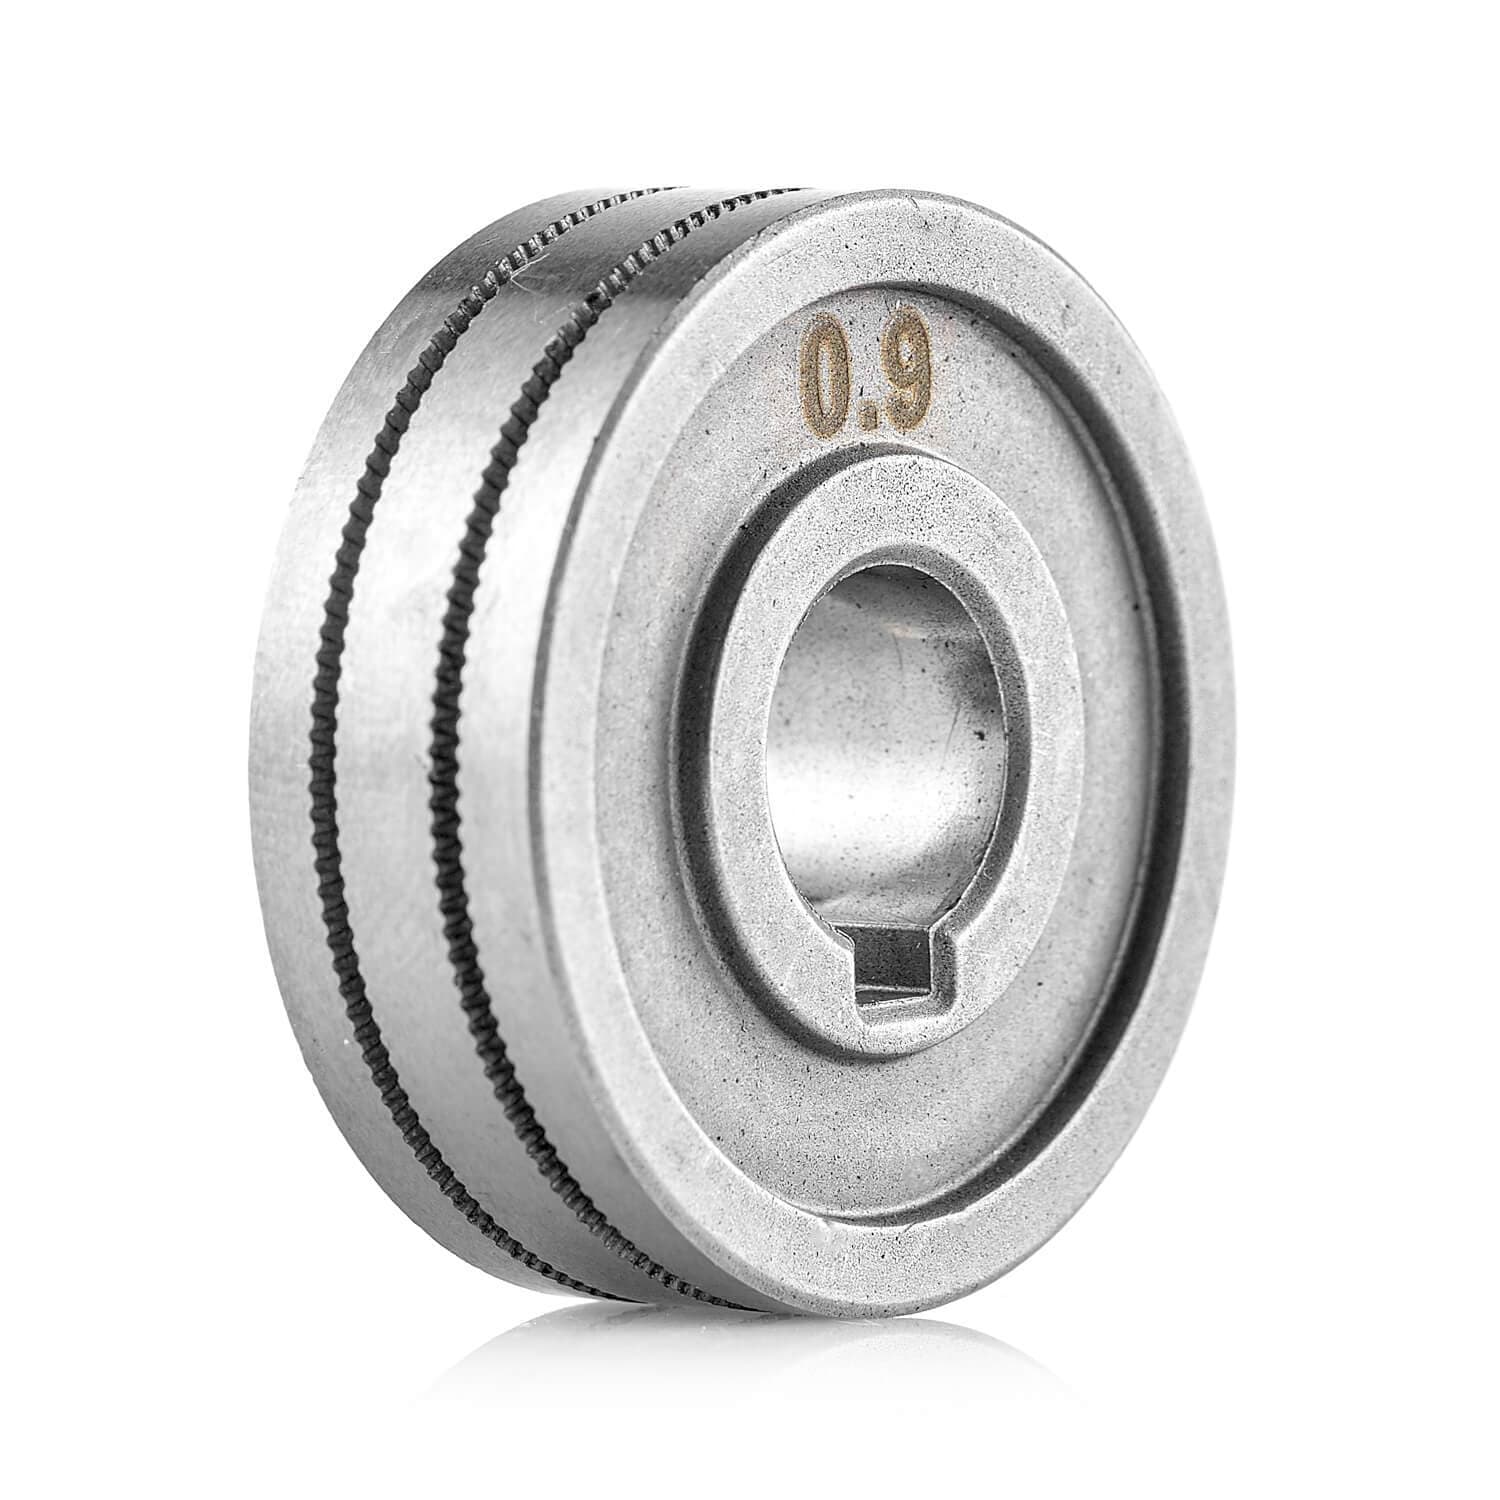
- Ролик и прижим. Канавка не того профиля или размера, прижим перетянут и проволока плющится.
- Канал горелки. Забит стружкой — подача идёт рывками.
- Полярность. Если взяли порошковую проволоку и ничего не поменяли — вот причина.
- Напряжение в сети. Просадка на длинном удлинителе выглядит как «слабый аппарат».
Что держать под рукой
- Наконечники под свой диаметр — пачкой: это расходник, который чаще всего и портит настройку.
- Ролики нужного профиля: V для стальной проволоки, U для алюминия, K для порошковой.
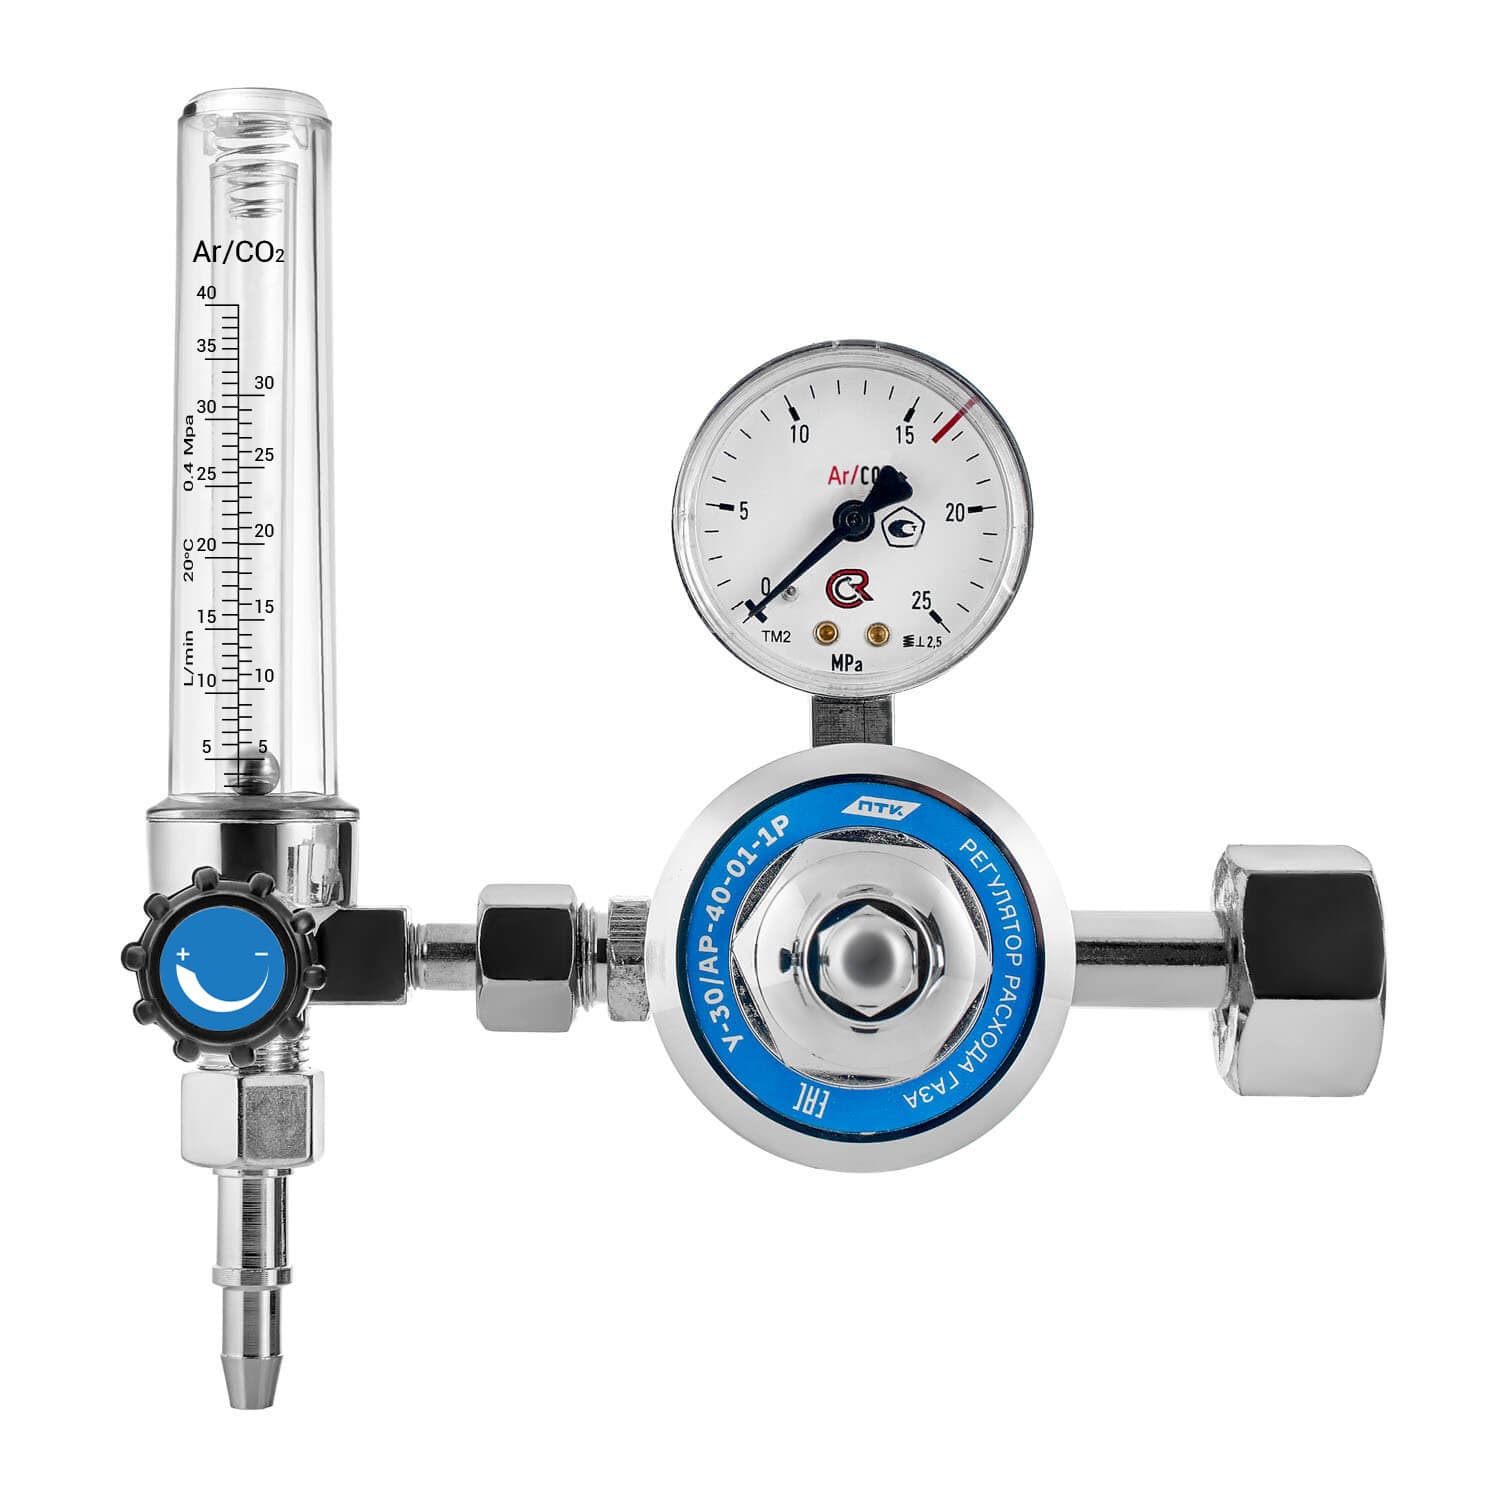
- Регулятор расхода газа с ротаметром — без него расход выставляется наугад.
- Магнитная клемма заземления — надёжный контакт вместо «прихватим как-нибудь».
- Антипригарный спрей — чтобы сопло не зарастало.
Всё это есть в разделах сопел и наконечников, подающих роликов и редукторов. Как считать ток под толщину металла — в статье «Какой сварочный полуавтомат выбрать», про газ и его расход — в статье «Газ для полуавтомата».